SECURITY MONTHLY
工贸企业重大事故 隐患判定标准
..安全生产隐患排查手册
CONTENT
目录
一、《工贸企业重大事故隐患判定标准》第一条...................1
二、《工贸企业重大事故隐患判定标准》第二条..................2
三、工贸企业管理类重大事故隐患..........................................3
四、冶金企业重大事故隐患......................................................11
五、有色企业重大事故隐患....................................................38
六、建材企业重大事故隐患.....................................................76
七、机械企业重大事故隐患...................................................107
八、轻工企业重大事故隐患..................................................139
九、纺织企业重大事故隐患..................................................162
十、烟草企业重大事故隐患..................................................169
十一、粉尘爆炸企业重大事故隐患.......................................176
十二、液氨制冷企业重大事故隐患......................................228
十三、中毒风险有限空间重大事故隐患.............................235
十四、监控、报警、防护失效判定重大事故隐患.............244
十五、《工贸企业重大事故隐患判定标准》第十五条•••• 247
01
《工贸企业重大事故隐患判定标准》第一条
为了准确判定、及时消除工贸企业重大事故隐患(以下简称重大事故隐患),根据《中华 人民共和国安全生产法》等法律、行政法规,制定本标准。
02
《工贸企业重大事故隐患判定标准》第二条
本标准适用于判定冶金、有色、建材、机械、轻工、纺织、烟草、商贸等工贸企业重大事 故隐患。工贸企业内涉及危险化学品、消防(火灾)、燃气、特种设备等方面的重大事故 隐患判定另有规定的,适用其规定。
工贸企业管理类 重大事故隐患
工贸企业管理类
3-1
《工贸企业重大事故隐患判定标准》第三条(一)
未对承包单位、承租单位的安全生产工作统一协调、管理,或者未定期进行安全检查的。
【判定情形】(本条有3种判定情形)
判定情形1 企生产经营项目、场所发包或者出租给其他单位的,企业未与承包单位、承租单位签订专门 的安全生产管理协议,或者未在承包合同、承租合同中约定各自的安全生产管理职责。
承包/承租安全生产管理协议
为了加强承包/承租安全生产管理,按照有关法律、法规、规章的有关规定,甲乙双方遵 循平等、自愿、公平和诚实信用的原则,经双方协商一致,订立本协议。
第一条 租赁场所概况
(一)承包事项/租赁场所名称: 。
(二)场所地点与范围: 。
(三)承包/租赁期限自 年 月 日至 年 月 日。
第X条 甲方安全生产管理职责
(一)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(二)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(三)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
第X条 乙方安全生产管理职责
(一)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(二)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(三)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
第X条 违约责任
有✓ 无✕
甲方(盖章):
乙方(盖章):
企业主要负责人(签字):
甲方安全管理人员(签字):
身份证号:
联系电话:
年 月 日
企业主要负责人(签字):
乙方安全管理人员(签字):
身份证号:
联系电话:
年 月 日

4
工贸企业管理类
判定情形2 生产经营项目、场所发包或者出租给其他单位的,企业与承包单位、承租单位签订的安全生产 管理协议、承包合同、承租合同中,免除或者转嫁企业安全生产工作统一协调、管理义务。
承包/承租安全生产管理协议
为了加强承包/承租安全生产管理,按照有关法律、法规、规章的有关规定,甲乙双方遵 循平等、自愿、公平和诚实信用的原则,经双方协商一致,订立本协议。
第一条 租赁场所概况
(一)承包事项/租赁场所名称: 。
(二)场所地点与范围: 。
(三)承包/租赁期限自 年 月 日至 年 月 日。
第X条 甲方安全生产管理职责
(一)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(二)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(三)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
第X条 乙方安全生产管理职责
(一)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(二)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
(三)XXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXXX
第X条 违约责任

第X条 乙方在租赁期间因违反安全管理的有关要求,造成单位人员伤亡事故,由乙方依法 自行处理和解决;一切后果和经济损失由乙方负责。
甲方(盖章):
乙方(盖章):
企业主要负责人(签字):
甲方安全管理人员(签字):
身份证号:
联系电话:
年 月 日
企业主要负责人(签字):
乙方安全管理人员(签字):
身份证号:
联系电话:
年 月 日
5
工贸企业管理类
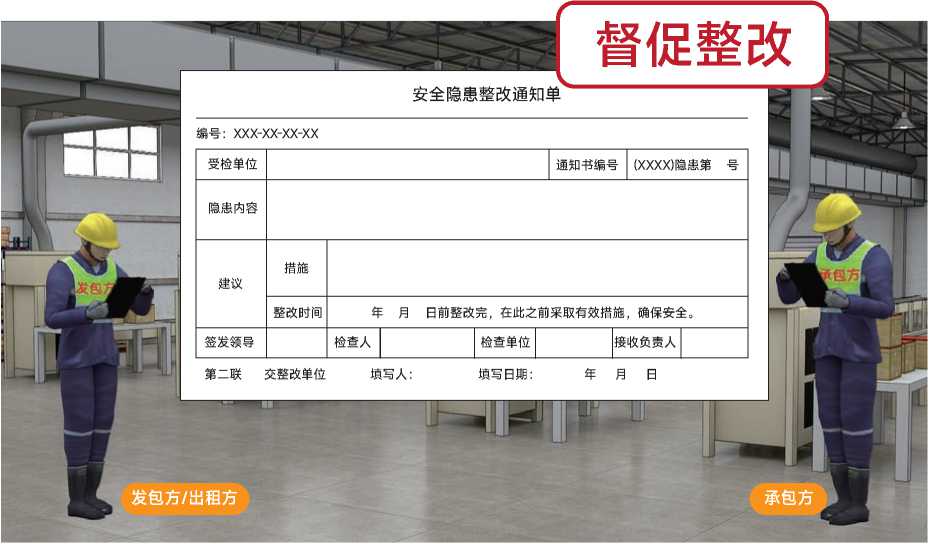
判定情形3生产经营项目、场所发包或者出租给其他单位的,
企业未按照安全生产规章制度或者协议、
合同中的要求,定期对承包单位、承租单位进行安全检查,或者发现安全问题未督促整改。
督促整改
编号:XXX-XX-XX-XX
受检单位
隐患内容
建议
措施
整改时间
签发领导
第二联 交整改单位
发包方/出租方
安全隐患整改通知单
通知书编号(XXXX)隐患第 号
年 月 日前整改完,在此之前采取有效措施,确保安全。
检查人
填写人:
检查单位
填写日期:
承包作业场所
接收负责人
年 月日
承包方
【检查方法】
检查发包单位、出租单位与承包单位、承租单位釜订的合同或安全生产管理协议,发包单位、出租单位 对承包单位、承租单位开展的安全检查及整改督促证明文件。
【风险分析】
承包单位、承租单位在生产经营过程中,往往由于发包单位、出租单位未明确双方安全职责,未对承包 单位、承租单位进行交底和安全培训,或者免除、转嫁安全生产工作,极易造成各类生产安全事故的发 生。
【标准依据】
《中华人民共和国安全生产法》第四十九条第二款
6
工贸企业管理类r
3-2
(《工贸企业重大事故隐患判定标准》第三条(二)
特种作业人员未按照规定经专门的安全作业培训并取得相应资格,上岗作业的。
【判定情形】(本条有3种判定情形)
判定情形1企业使用未取得相应特种作业操作证的特种作业人员上岗作业。

初価日期 2018-09-20
应复用日期
2021-09-19#
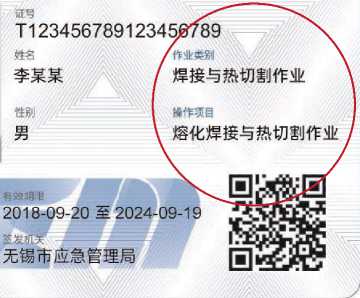
T123456789123450789
姓名 />业类别
李某某 /焊接与热切割作业
李某某
操作项目
熔化焊接与热切割作业
有效期限
2018-09-20 至 2024-09-19
无锡市应急管理局
有证且对应作业类别和项目
✓
无证或不对应作业类别和项目
X
判定情形2企业使用伪造特种作业操作证的特种作业人员上岗作业。

证号
T123456789123456789
姓名 作业炎别
李某某 焊接与热切割作业
性别 操作项目
男 熔化焊接与热切割作业
初领日期 2018-09-20
一应复审日期 2021-09-19前
有效胴限
2018-09-20 至 2
无锡市应急管理局


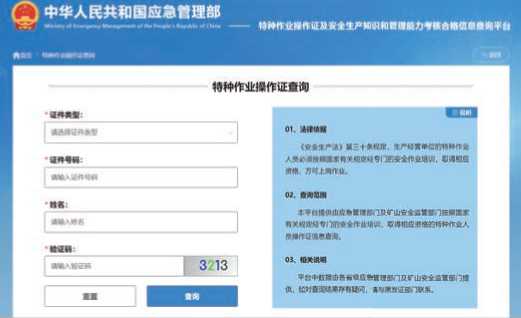
https://cx.mem.gov.cn/ 网站查询
有✓无X
判定情形3企业使用特种作业操作证已过有效期或者到期未复审的特种作业人员上岗作业。

7
工贸企业管理类
【检查方法】
检查特种作业人员操作证,登录相关官方渠道查验特种作业人员操作证真伪及有效信息。
【风险分析】
特种作业是企业生产经营过程中高风险的作业,特种作业需要由进培训合格的操作者持证上岗,未持证 作业,极易发生生产安全事故。
【标准依据】
《中华人民共和国安全生产法》第三十条第一款、第四十二条第二款
8
工贸企业管理类
3-3
《工贸企业重大事故隐患判定标准》第三条(三)
金属冶炼企业主要负责人、安全生产管理人员未按照规定经考核合格的。
【判定情形】(本条有1种判定情形)

判定情形1 金属冶炼企业主要负责人、安全生产管理人员任职之日起6个月后,未经相应的应急管理
部门考核合格。
李某某
人员类型
主要负责人
行业类别
金属冶炼(铝及铝合金制 造与铸造)
初報日期 2018-09-20
有效期限
2018-09-20 至 2024-09-Ig
回隘回
签发机关
无锡市应急管理局
向
金属冶炼类主要负责人安全生产知识和管理能力考核合格证
✓
证号
123456789123456789
姓名
李某某
性別 男
人员类型
安全生产管理人员
行业类别
金属冶炼(铝及铝合金制 造与铸造)
初報日期 2018-09-20
有效期限
2018-09-20 至 2024-09-Ig
回隘回
签发机关
无锡市应急管理局
向
金属冶炼类安全生产管理人员安全生产知识和管理能力考核合格证
✓
9
工贸企业管理类
【检查方法】
检查金属冶炼企业主要负责人、安全生产管理人员培训合格证明材料,登录相关官方渠道查验金属冶炼 企业主要负责人、安全生产管理人员培训合格证明材料真伪及有效信息。
【风险分析】
金属冶炼企业生产经营活动中事故风险较高,已发生群死群伤恶性事故,金属冶炼企业主要负责人、安 全生产管理人员是企业安全生产管理的核心关键少数,他们必须培训合格,才能使企业具备一定的安全 条件,满足防范金属冶炼的管理能力和条件。
【标准依据】
《冶金企业和有色金属企业安全生产规定》(原国家安全生产监督管理总局令 第91号)第十一条
10
冶金企业
重大事故隐患
04
冶金企业
4-1
《工贸企业重大事故隐患判定标准》第四条(一)
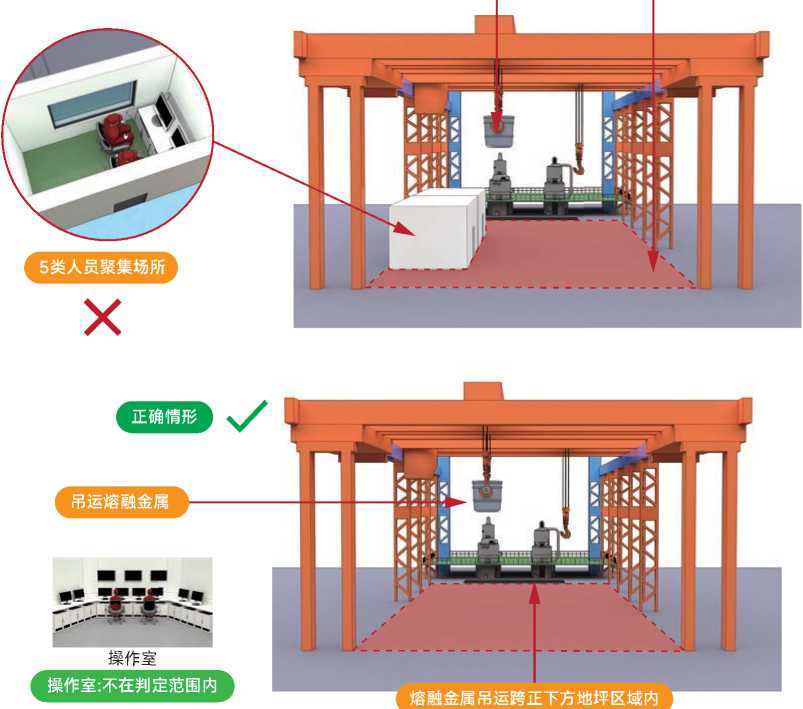
会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)等6类人员聚集场所,以及 钢铁水罐冷(热)修工位设置在铁水、钢水、液渣吊运跨的地坪区域内的。
【判定情形】(本条有6种判定情形)
判定情形1 炼钢厂、铁合金厂的会议室、活动室、休息室、操作室、交接班室、更衣室(含澡 堂)
,
设
置在熔融金属吊运行走区域的正下方地坪区域。
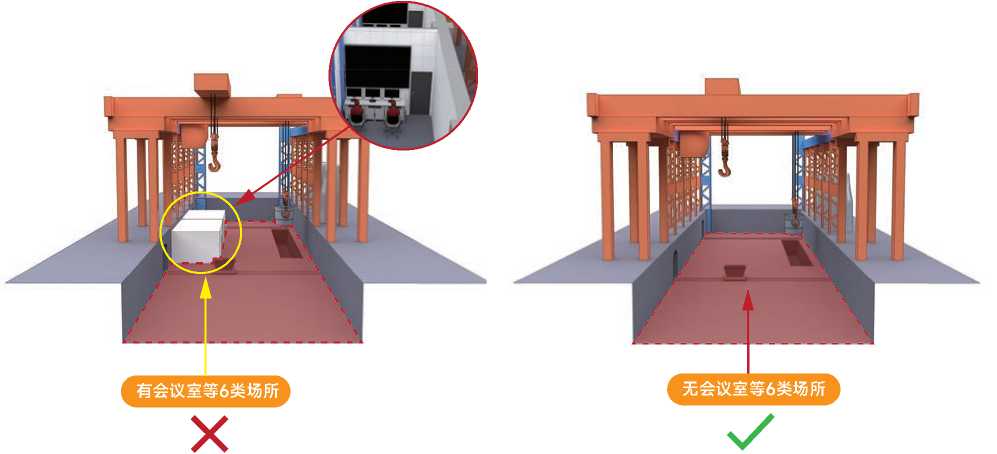
注:“正下方地坪区域”是指横向以吊运跨两侧立柱靠近熔融金属吊运侧的立柱边线为界,纵向以吊运跨最 两端的铁水、钢水、液渣吊运工艺极限边界为界的车间地坪区域。
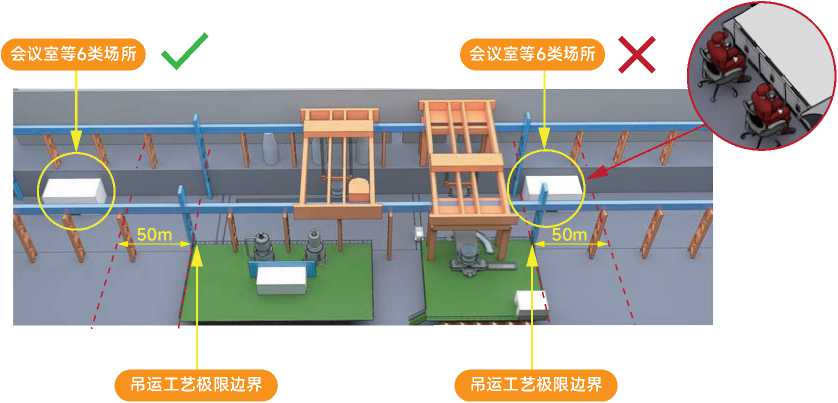
“吊运工艺极限边界”是指因生产工艺需要,铁水罐、钢水罐、液渣罐(包、盆)位于兑装位、倒罐位、钢 包回转台、浇铸位或者地面轨道极限起吊点时,吊运跨纵向靠近最两端方向的罐(包、盆)外壁到达的 垂直边界位置(冶金企业下同)。
12
冶金企业
判定情形2炼钢厂、铁合金厂的会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂),设置 在熔融金属吊运跨距离吊运工艺极限边界50米以内的地坪区域。
判定情形3 炼钢厂位于车间架空层平台的转炉操作室,
其面向铁水吊运侧未采用实体墙完全封闭。
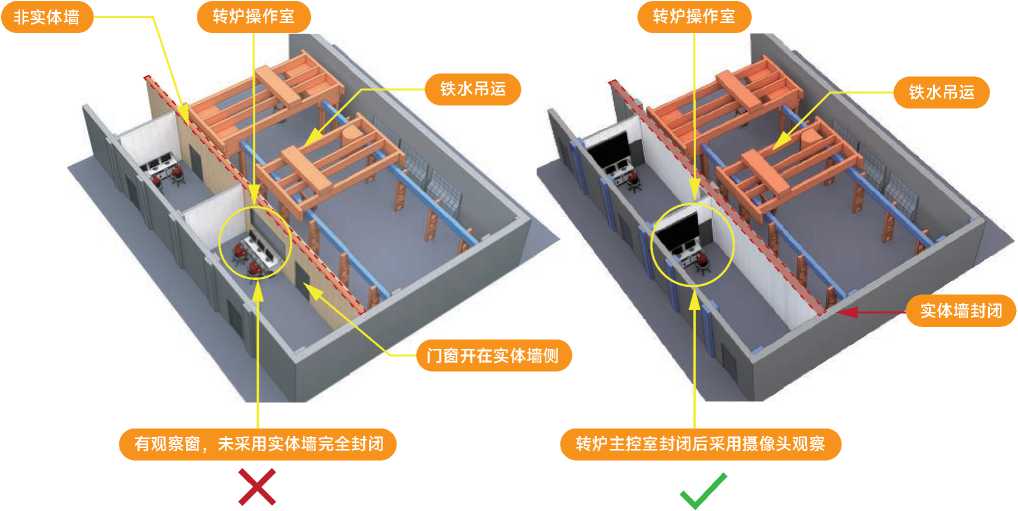
注:“实体墙”是指砖墙、混凝土墙或者采用耐火材料砌(浇)筑的墙体(冶金企业下同);“未采用实体墙完全 封闭”是指操作室面向熔融金属吊运侧的出入门、观察窗未采用实体墙完全封闭(冶金企业下同)。

13
冶金企业1
判定情形4 炼钢厂架空层平台的AOD炉、VD炉、VOD炉的操作室,其面向铁水、钢水吊运侧未采用实体
墙完全封闭的外墙,在铁水罐、钢水罐吊运跨靠近熔融金属吊运侧的立柱边线以内。
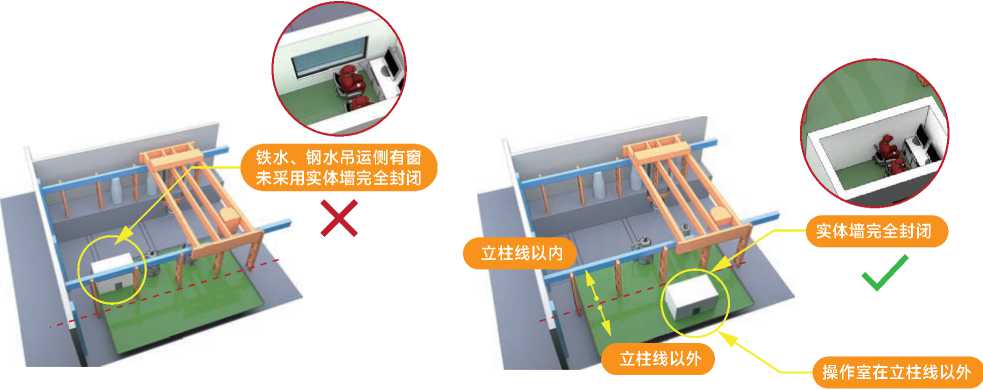
✓
判定情形5 炼钢厂连铸流程采用钢水罐水平连浇车或者钢包回转台单跨布置的连铸平台操作室,其面向 钢水、液渣吊运侧未采用实体墙完全封闭的外墙,在连铸平台靠近熔融金属吊运侧的立柱边线以内。
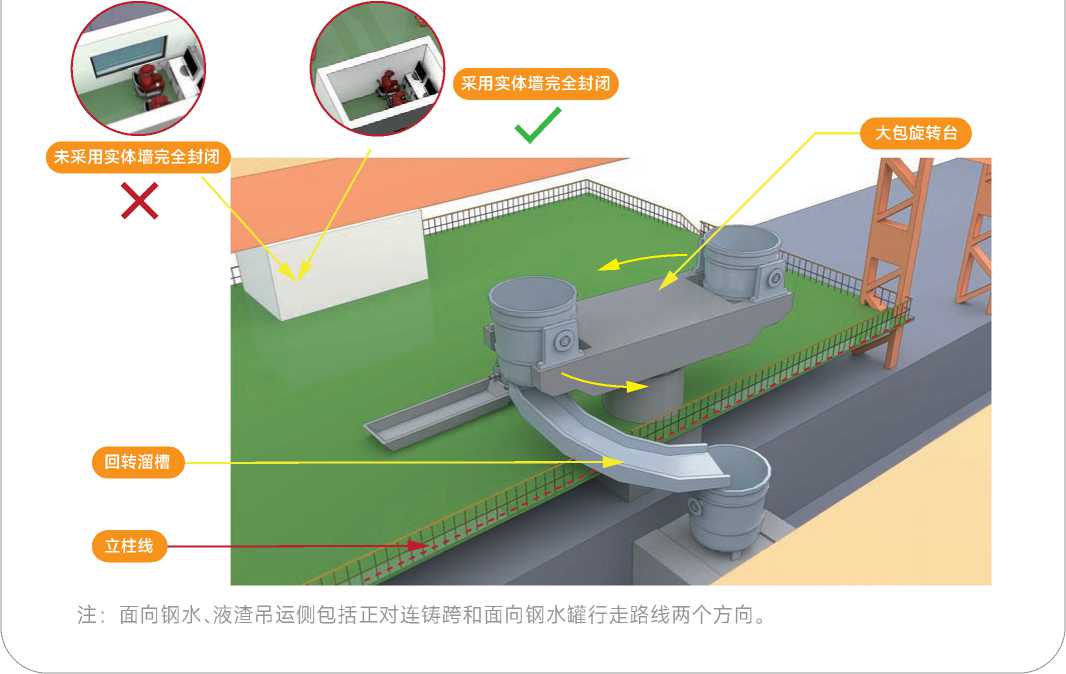
14
冶金企业1

判定情形6 炼钢厂钢水罐冷(热)修工位、铁水罐冷修工位设置在铁水、钢水、液渣吊运行走区域的正下
方地坪区域内,或者设置在吊运跨纵向最两端时,未满足安全防护要求。
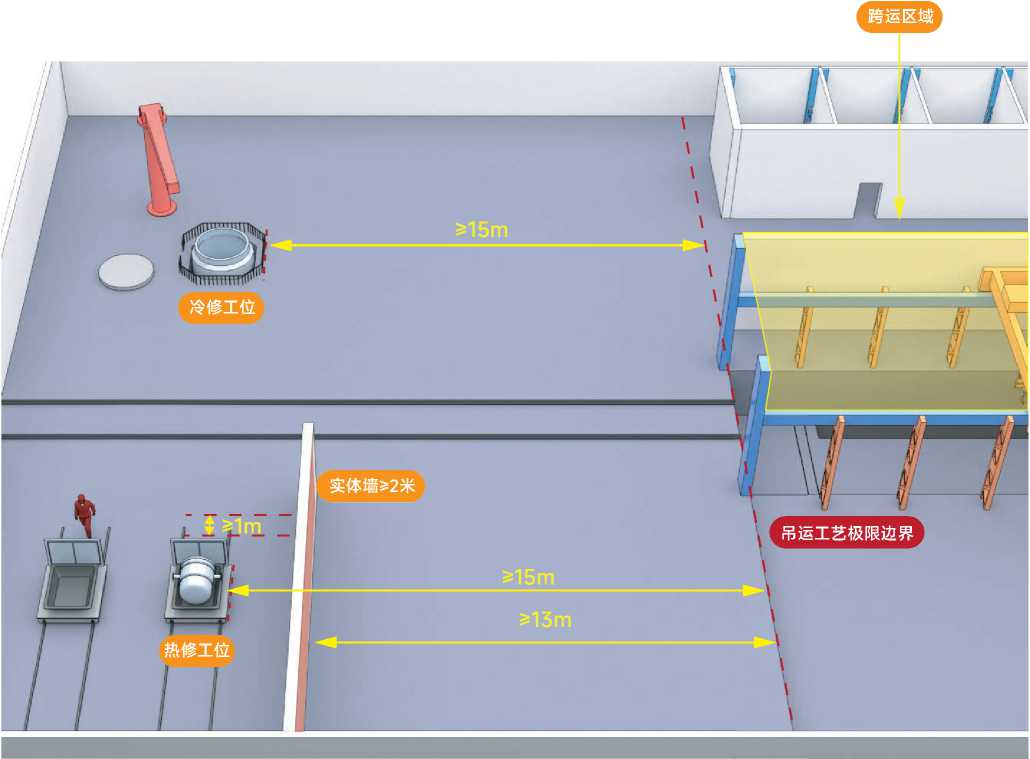
注:“安全防护要求”是指钢水罐冷(热)修工位、铁水罐冷修工位的罐体外壁(靠近罐体吊运工艺极限边界一 侧),与熔融金属吊运工艺极限边界间距大于等于15米;钢水罐热修工位靠近熔融金属吊运侧还需设置高 度大于等于2米,宽度超出热修操作工位1米以上的实体墙;实体墙与吊运工艺极限边界的距离应大于等 于13米。
15
冶金企业
【检查方法】
现场查看,丈量距离,查看吊运行车行走线路,查看企业平面布置图。
【风险分析】
冶金企业熔融金属吊运过程,可能因起重机设计选型和本质安全维护不到位,起重机司机和指挥人员违 规操作以及熔融金属罐体本质安全和维护不到位等因素,发生熔融金属泄漏、罐(包)坠落、倾翻事故。若 是将会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)、以及钢铁水罐冷(热)修工位设置在 吊运影响范围内。可能引发灼烫、火灾、爆炸等较大及以上生产安全事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,炼钢工艺设计规范 (GB50439-2008 )、高炉炼铁工程设计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、 炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程 (AQ7011-2018)
16
冶金企业
4-2
《工贸企业重大事故隐患判定标准》第四条(二)
生产期间冶炼、精炼和铸造生产区域的事故坑、炉下渣坑,以及熔融金属泄漏和喷溅影响范 围内的炉前平台、炉基区域、厂房内吊运和地面运输通道等6类区域存在积水的。
【判定情形】(本条有3种判定情形)
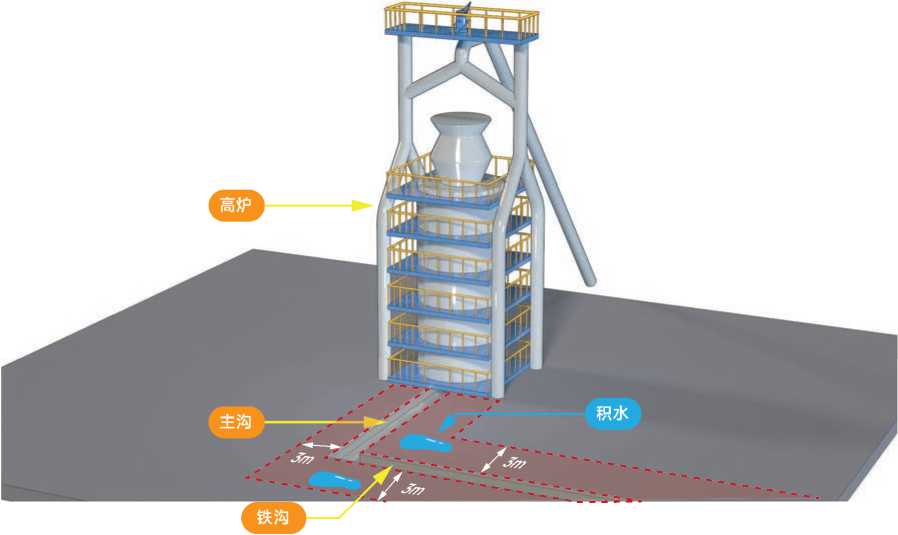
判定情形1 生产期间炉前出铁场内距离高炉主沟、铁沟边沿3米以内区域,存在积水
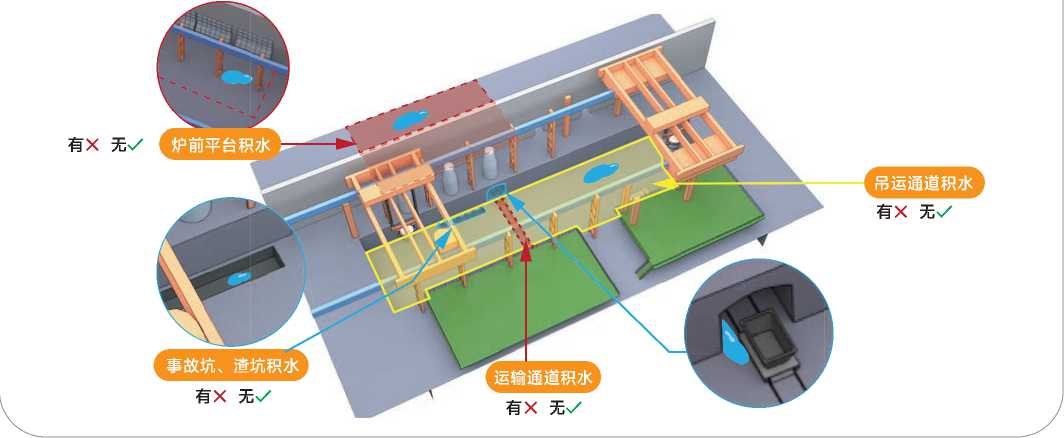
判定情形2 生产期间炼钢渣跨、铁水预处理、转炉、电弧炉、感应炉、精炼炉、连铸、矿热炉的炉前作
业平台和炉下事故坑、渣坑,以及厂房内的熔融金属吊运通道和厂房内的地面运输通道,存在积水
17
冶金企业
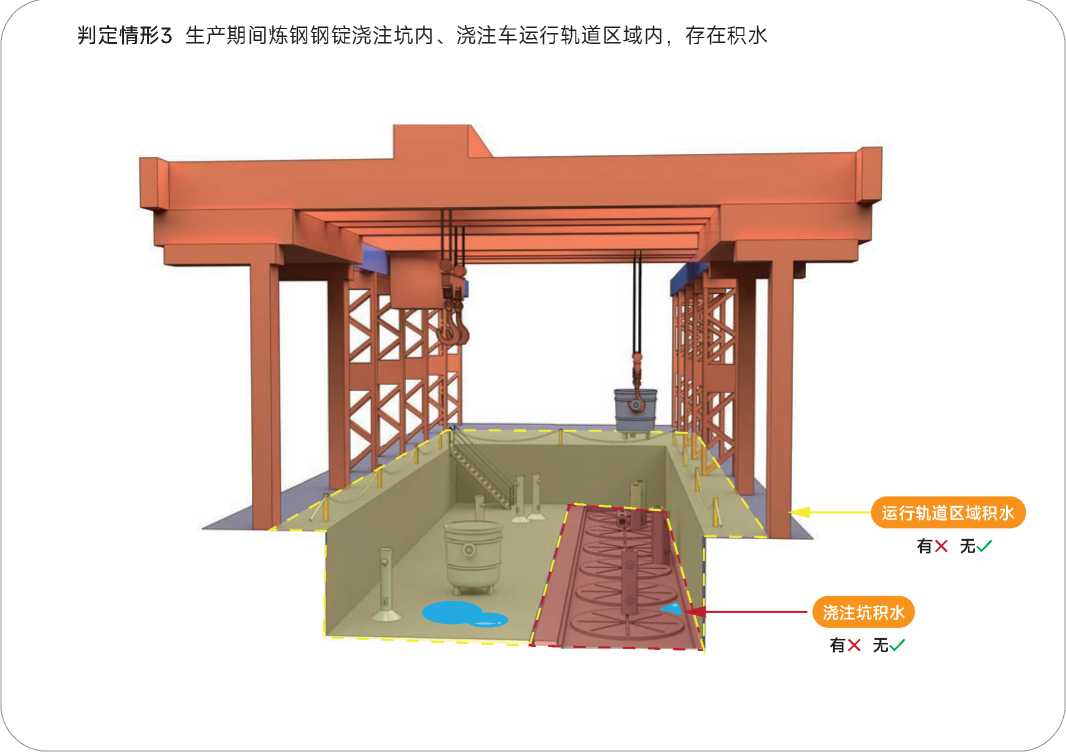
【检查方法】
现场查看标注区域内是否有积水。
【风险分析】
目的是从确保作业环境安全条件的角度,防止熔融金属冶炼、运输过程出现泄漏、溢渣、喷溅等情形 下, 与环境中积水相遇,引发高温灼烫、火灾、爆炸等生产安全事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,炼钢工艺设计规范 (GB50439-2008)、高炉炼铁工程设计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、 炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程 (AQ7011-2018)。
18
冶金企业
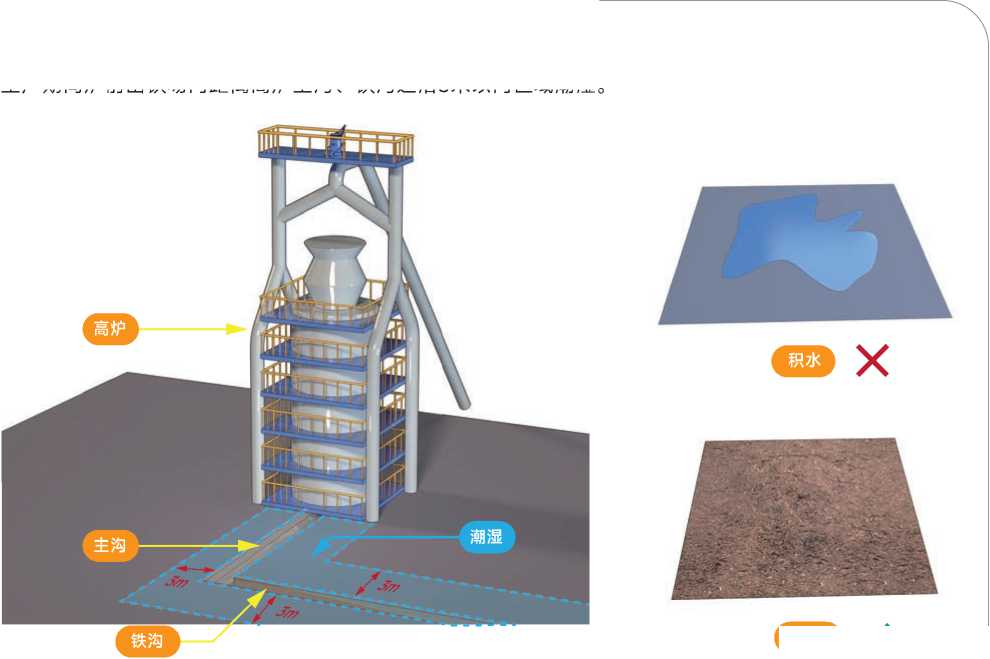
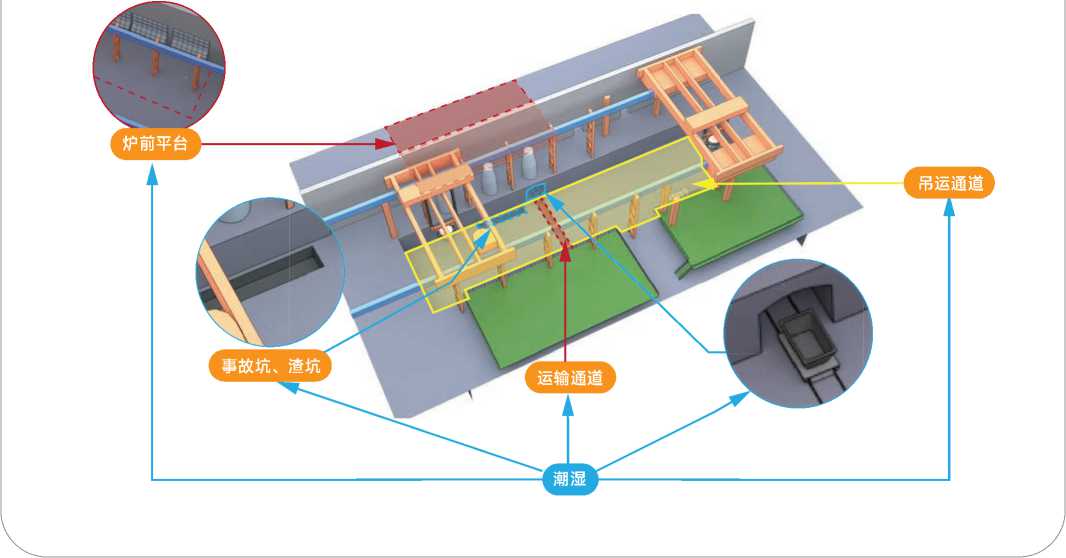
【除外情形】
⑴ 生产期间炉前出铁场内距离高炉主沟、铁沟边沿3米以内区域潮湿。
潮湿 ✓
(2) 生产期间炼钢渣跨、铁水预处理、转炉、电弧炉、感应炉、精炼炉、连铸、矿热炉的炉前作业平台和炉 下事故坑、渣坑,以及厂房内的熔融金属吊运通道和厂房内的地面运输通道潮湿。
19
冶金企业
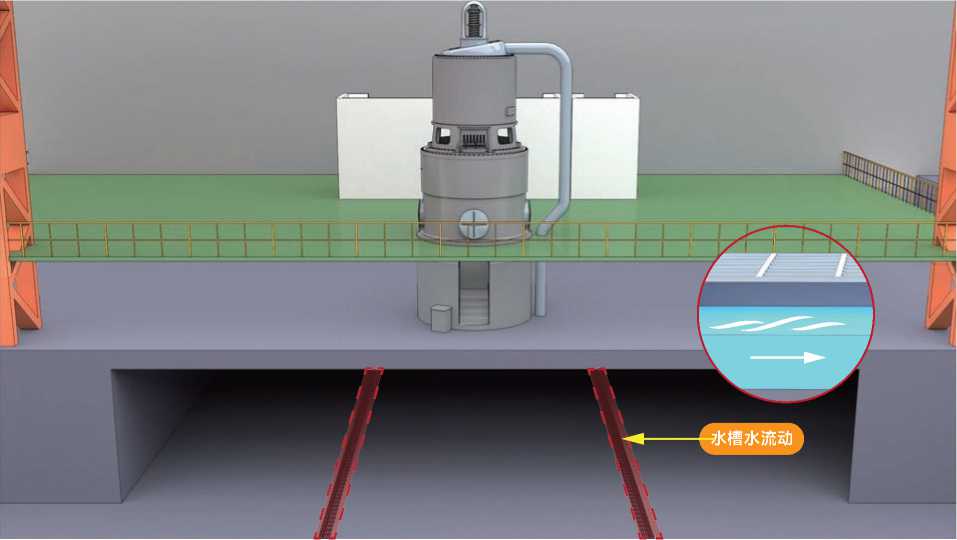
(3) 生产期间用于收集(外排)检修和设备故障漏水以及工艺冷却水的排水沟(槽)内积水保持流动状态。
(4) 生产期间炼钢渣跨闷渣和电弧炉炉下热泼渣的排水沟(井)内积水保持流动状态。
20
冶金企业
4-3
《工贸企业重大事故隐患判定标准》第四条(三)
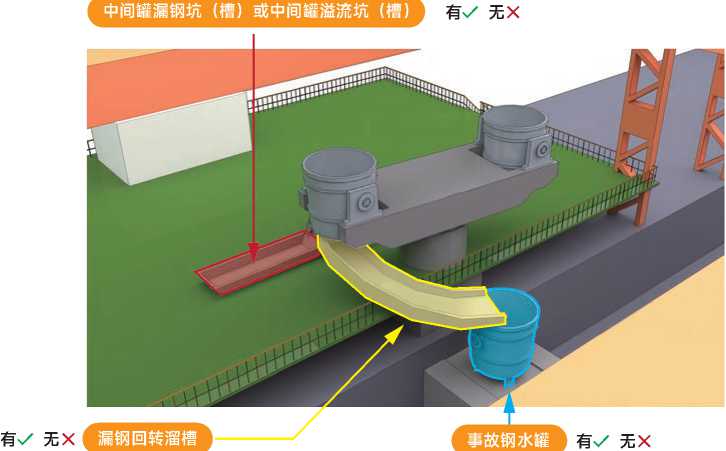
炼钢连铸流程未设置事故钢水罐、中间罐漏钢坑(槽)、中间罐溢流坑(槽)、漏钢回转溜 槽,或者模铸流程未设置事故钢水罐(坑、槽)的。
【判定情形】(本条有5种判定情形)
判定情形1 连铸流程未设置事故钢水罐、中间罐漏钢坑(槽)、中间罐溢流坑(槽)、漏钢回转溜槽

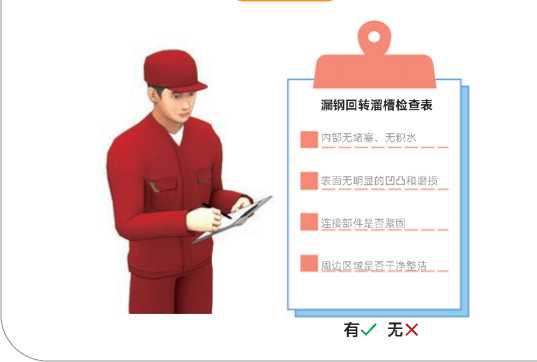
判定情形2 漏钢回转溜槽未按要求设置或者维护
注:回转溜槽设置要求包括溜槽本体使用钢板焊接,内部使用耐火砖或者耐火材料砌筑,溜槽一端延伸 至事故钢水罐上方,另一端应在不影响中间罐车正常行走情况下尽量靠近中间罐车本体一侧,且端头封 闭;维护要求包括内部无堵塞、无积水。连铸机设置单侧漏钢回转溜槽即可。
按要求维护
按要求设置
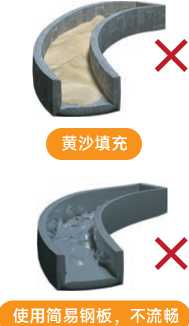
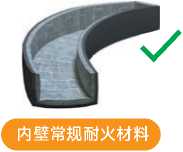
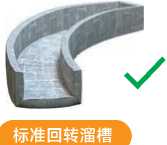
21
冶金企业

判定情形3 中间罐漏钢坑(槽)的应急储存容量小于中间罐满罐容量。
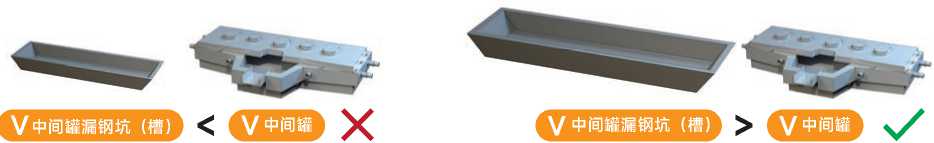
判定情形4 钢锭模铸流程未设置事故钢水罐(槽、坑)。
注:钢锭浇注坑不得作为事故坑。
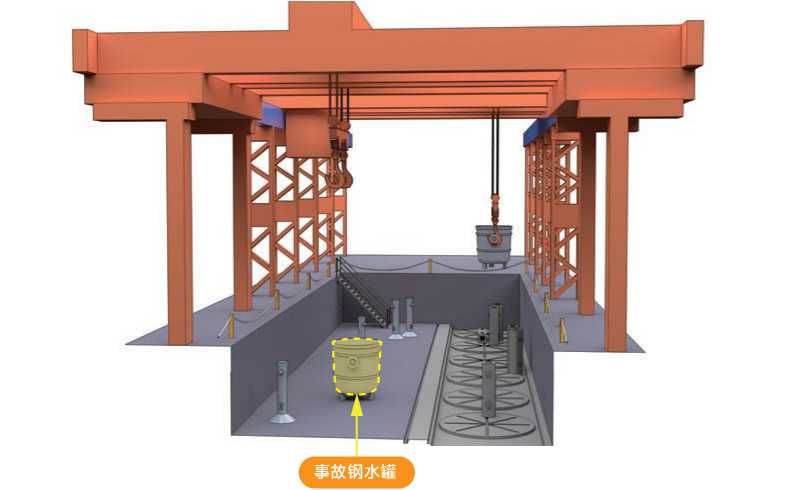
有✓无X
判定情形5 连铸事故钢水罐或者钢锭模铸事故钢水罐(坑、
槽)的应急储存容量小于钢水罐满罐容量。
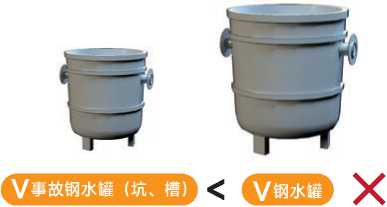
22
V事故钢水罐(坑、槽)
V钢水罐
✓
冶金企业
【检查方法】
询问、现场查看,查阅漏钢回转溜槽维护记录;查阅各工作坑(槽)与罐的设计图纸,查阅应急储存坑 (槽)与罐的图纸,确认后者容量不小于前者。
【风险分析】
连铸、模铸生产未设置熔融金属紧急排放、应急储存设施,或是紧急排放设施排放通道不畅、内部存在 积水。或是有效容量不能满足事故钢水最大盛装量的要求时,可能造成事故熔融金属四处漫延,引发火 灾、爆炸生产安全事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,炼钢工艺设计规范 (GB50439-2008 )、高炉炼铁工程设计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、 炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程 (AQ7011-2018)
23
冶金企业
4-4
《工贸企业重大事故隐患判定标准》第四条(四)
转炉、电弧炉、AOD炉、LF炉、RH炉、VOD炉等炼钢炉的水冷元件未设置出水温度、进 出水流量差等监测报警装置,或者监测报警装置未与炉体倾动、氧(副)枪自动提升、电极 自动断电和升起装置联锁的。
【判定情形】(本条有4种判定情形)
判定情形1 转炉、AOD炉的氧枪自动升起未与氧枪氧气压力、冷却水进水流量、出水温度、进出水流量 差联锁;水冷副枪自动升起未与副枪冷却水进水流量、出水温度、进出水流量差联锁;炉体倾动未与水 冷氧枪或者副枪的进出水流量差联锁
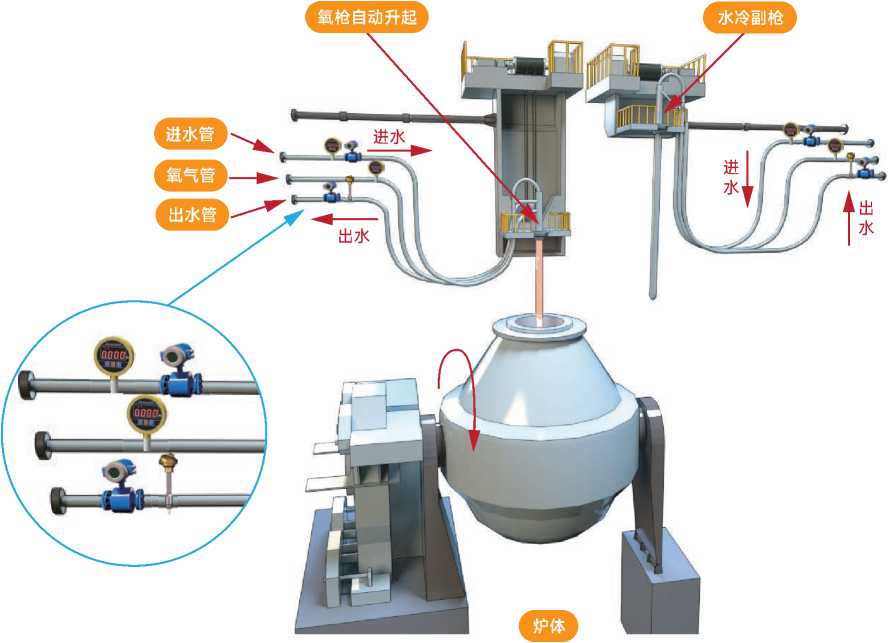
氧枪自动升起
水冷副枪自动升起
炉体倾动
^联锁I
有✓无X
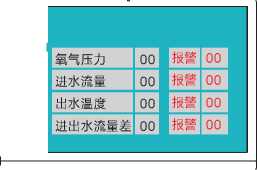
1234
24
冶金企业
判定情形2 LF炉的水冷钢包盖,电弧炉水冷炉壁、水冷炉盖、水冷氧气顶枪、竖井水冷件,Consteel炉 连接小车水套,未设置出水温度与进出水流量差监测报警装置,或者报警装置未与电极自动断电和升起
联锁
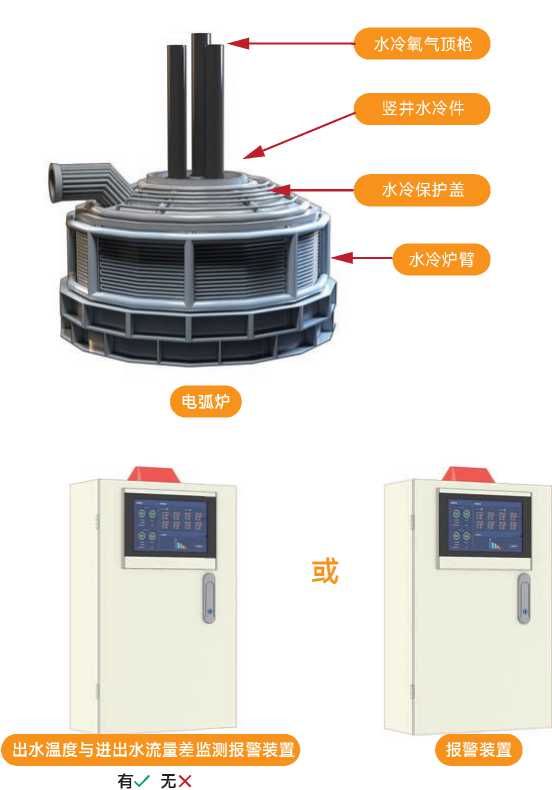
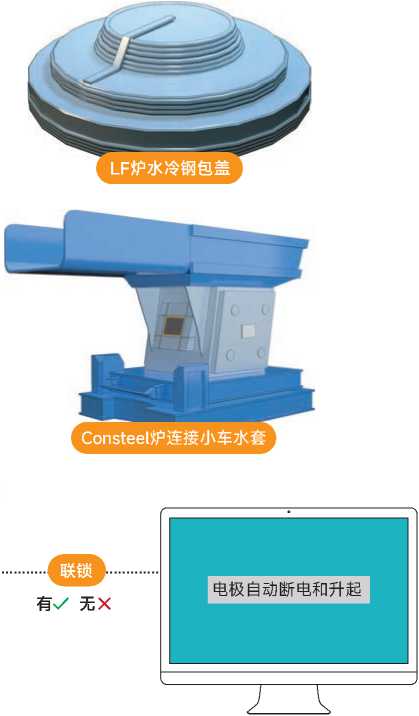
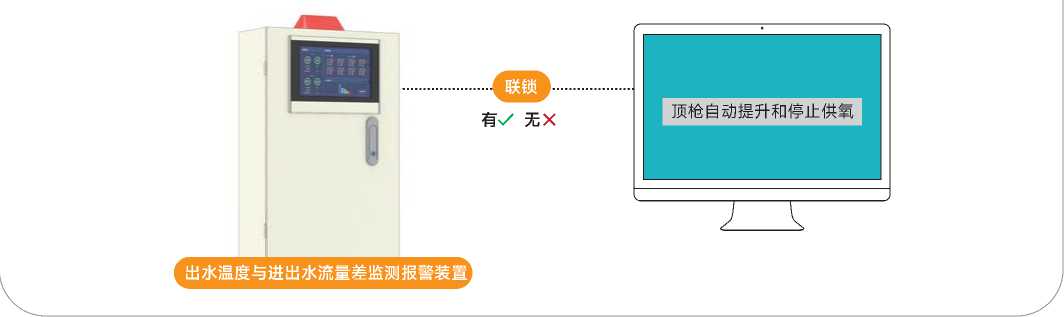
判定情形3 电弧炉水冷氧气顶枪的出水温度与进出水流量差监测报警装置,未与顶枪自动提升和停止供 氧联锁
25
冶金企业
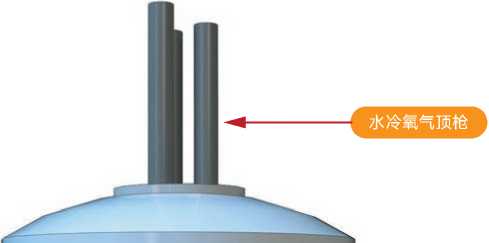
判定情形4 VOD、CAS-OB、IR-UT、RH-KTB等精炼炉的水冷氧枪未设置进出水流量差监测报警装置,
或者报警装置未与氧枪自动提升和停止供氧联锁
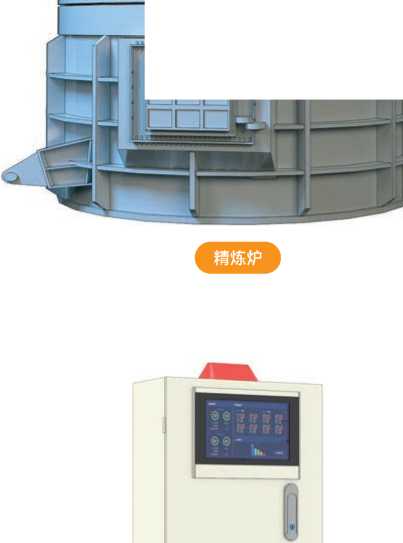
进出水流量差监测报警装置
有✓无X
报警装置
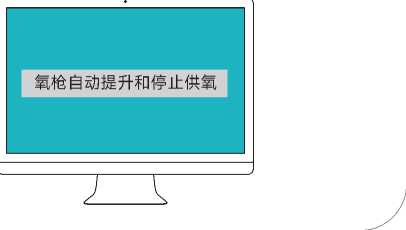
【除外情形】
使用雾化水(压缩空气和水的混合物)冷却工艺,且设有雾化水循环供水水箱和实时监测水箱内水位差 的电弧炉,未设置进出水流量差监测报警装置。
26
冶金企业
【检查方法】
询问、现场查看、查阅联锁逻辑图或电气线路图确认联锁情况。此项隐患在现场用肉眼较难发现问题, 需查阅联锁图或电气线路图去确认。
【风险分析】
炼钢炉冷却水系统出现异常,如冷却水供水管路堵塞、供水中断、漏水等异常情形容易引发熔融金属高 温灼烫、遇水爆炸等生产安全事故,尤其是转炉氧副枪、电弧炉和精炼炉的氧枪、水冷炉壁、水冷炉盖 等漏水可以直接进入炉内的关键水冷设备,其冷却水系统运行监测、报警与联锁设置,对于炉体安全生 产尤为重要。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,炼钢工艺设计规范 (GB50439-2008 )、高炉炼铁工程设计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、 炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程 (AQ7011-2018)。
27
冶金企业
4-5
《工贸企业重大事故隐患判定标准》第四条(五)
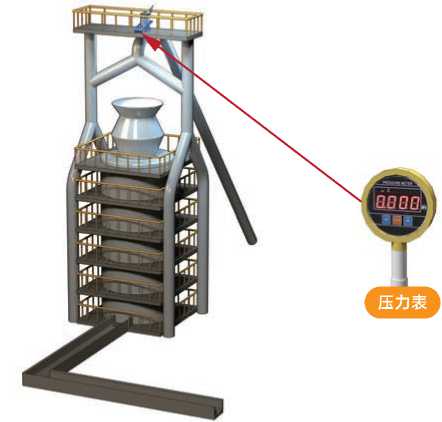
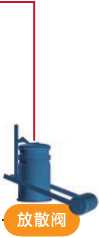
高炉生产期间炉顶工作压力设定值超过设计文件规定的最高工作压力,或者炉顶工作压力监 测装置未与炉顶放散阀联锁,或者炉顶放散阀的联锁放散压力设定值超过设备设计压力值的。
【判定情形】(本条有4种判定情形)
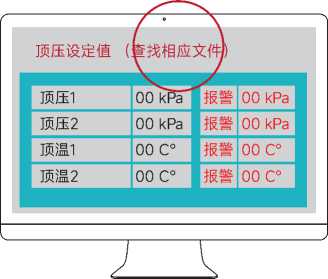
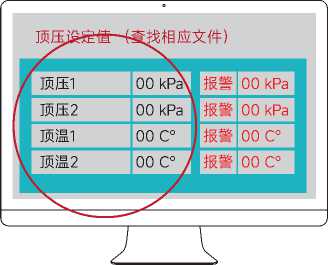
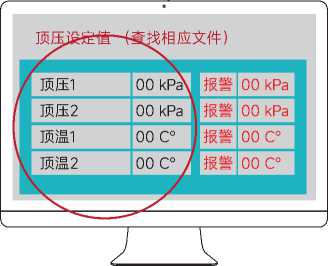
判定情形1 生产期间炉顶工作压力设定值超过设计文件规定的最高工作压力设计值
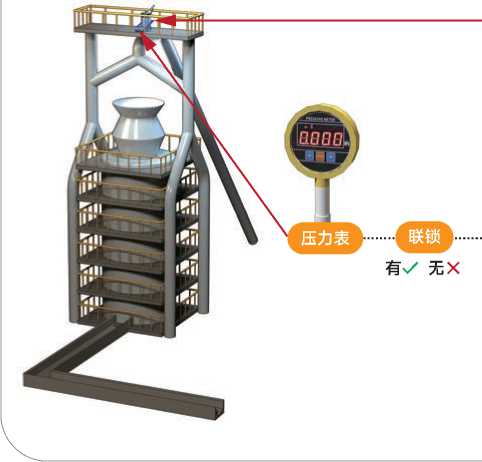
判定情形2 生产期间炉顶放散阀未与炉顶工作压力联锁
顶压设定值 (查找相应文件
|
顶压1 |
00 kPa |
报警 |
00 kPa |
|
顶压2 |
00 kPa |
报警 |
00 kPa |
|
顶温1 |
00 C° |
报警 |
00 C° |
|
顶温2 |
00 C° |
报警 |
00 C° |
(联锁
有✓无X
28
冶金企业

判定情形3 生产期间炉顶放散阀的联锁放散压力设定值,超过设备设计压力值
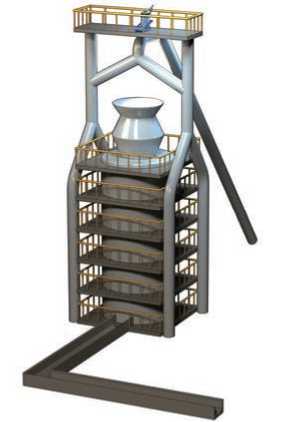
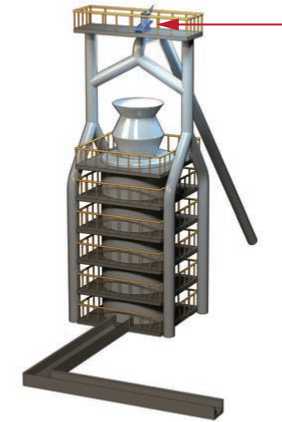
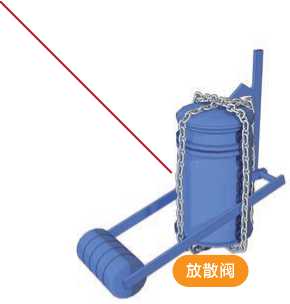
判定情形4 炉顶放散阀阀盖拴拉固定
29
冶金企业
【除外情形】
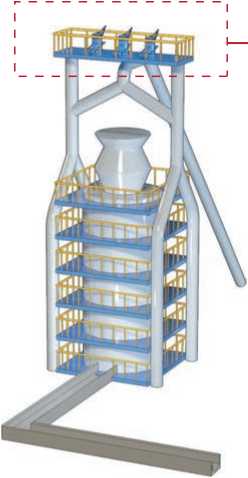
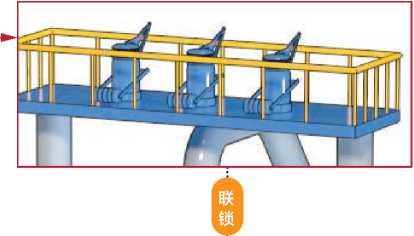
单座高炉的炉顶放散阀数量大于等于3个,生产期间至少有2个炉顶放散阀与炉顶工作压力联锁
放散阀数量大于等于3个

【检查方法】
现场查看、查阅炉顶工作压力设定参数与设计文件设定的参数,确认前者参数没有超过后者。查阅炉顶 放散阀的联锁放散压力设定值与设计文件设定的参数,确认前者参数没有超过后者。检查炉顶放散阀阀 盖固定方式,确认不是用拴拉固定。如果前两个参数超过设计值,后都用拉拴固定,都判为重大隐患。
【风险分析】
在高炉出现管道和塌料等异常炉况时炉顶会出现压力冒尖。炉顶放散阀除休风操作外,在紧急情况下还 可利用来防止炉顶压力的异常上升,保证炉顶和煤气系统的安全。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,炼钢工艺设计规范 (GB50439-2008 )、高炉炼铁工程设计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、 炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程 (AQ7011-2018)。
30
冶金企业J
4-6
《工贸企业重大事故隐患判定标准》第四条(六)
煤气生产、回收净化、加压混合、储存、使用设施附近的会议室、活动室、休息室、操作室、交接班 室、更衣室等6类人员聚集场所,以及可能发生煤气泄漏、积聚的场所和部位未设置固定式一 氧化碳浓度监测报警装置,或者监测数据未接入24小时有人值守场所的。
【判定情形】(本条有3种判定情形)
⑴ 煤气生产、回收净化、加压混合、储存、使用设施附近的会议室、活动室、休息室、操作室、交接班: 室、更衣室未设置固定式一氧化碳浓度监测报警装置。
注:本项不适用厂区煤气输配管道旁侧设置的6类人员聚集场所。
(2)
(3)
可能发生煤气泄漏、积聚的场所和部位,未设置固定式一氧化碳浓度监测报警装置。
在本项明确的6类人员聚集场所、可能发生煤气泄漏积聚的场所和部位,设置的固定式一氧化碳浓度监测 报警装置实时数据,未接入24小时有人值守场所。
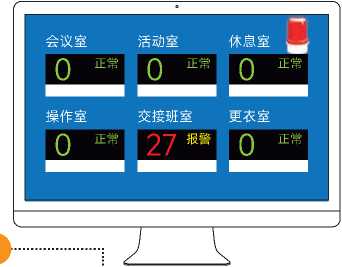

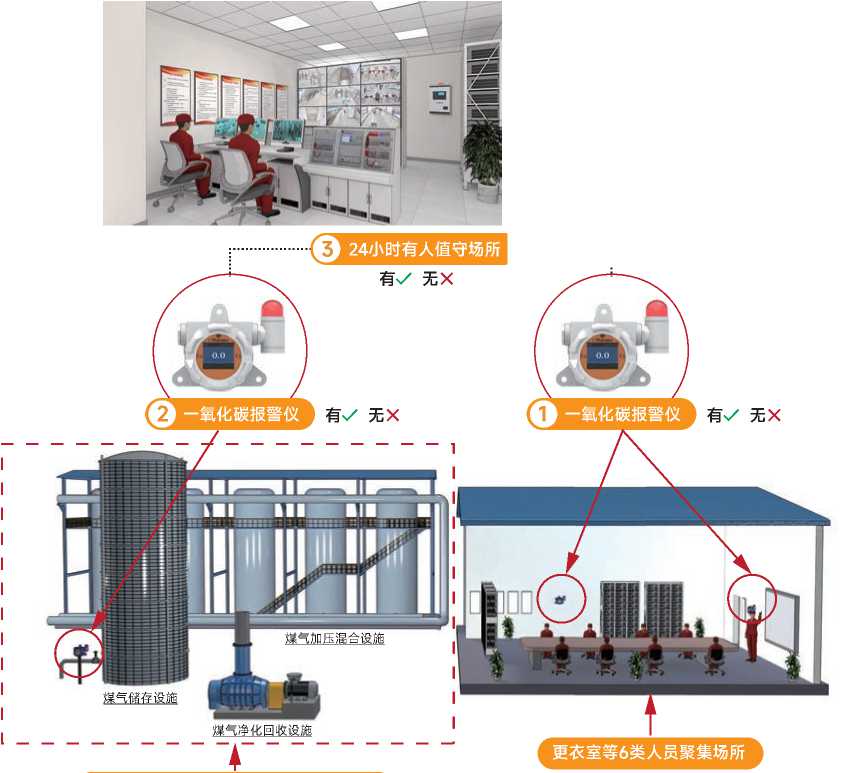
可能发生煤气泄漏、积聚的场所和部位
31
冶金企业
【除外情形】(本条有3种除外情形)
(1)会议室、活动室、休息室、操作室、交接班室、更衣室内部设置的无其他出入口、窗户的6类人员聚集 场所,未设置固定式一氧化碳浓度监测报警装置。
(2)本项判定情形(1)明确的设施现场采取无人值守操作时,无人值守区域的会议室、活动室、休息室、 操作室、交接班室、更衣室,未设置固定式一氧化碳浓度监测报警装置。
(3)煤气生产、回收净化、加压混合、储存、使用设施24小时有人值守操作室内的报警装置实时数据,未 接入24小时有人值守场所。
【检查方法】
询问,现场查看生产设施附近有人员聚集的地方是否安装有一氧化碳浓度监测报警装置。检查交接班 室、会议室、培训室等人员容易聚集的场所,可能发生煤气泄漏积聚的场所和部位是否设置固定式一氧 化碳浓度监测报警,确认报警信号有否接入24小时人有值守场所。
【风险分析】
煤气区域会议室、活动室、休息室、操作室、交接班室、更衣室等人员较集中的地方,以及可能发生煤 气泄漏、聚集的场所,容易因临近煤气设施故障、失修以及生产异常等因素出现煤气泄漏情形,从而引 发人员中毒、甚至火灾、爆炸事故。本项重在强化煤气泄漏情况下的在线监测和预警预报,提醒从业人 员在异常情况下第一时间实施应急处置。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,工业企业煤气安全规程 (GB 6222-2005)、炼钢工艺设计规范(GB 50439-2008)、高炉炼铁工程设计规范(GB 50427-2015)、 炼钢安全规程(AQ 2001-2018)、炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程(AQ7011-2018)
32
冶金企业
4-7
《工贸企业重大事故隐患判定标准》第四条(七)
加热炉、煤气柜、除尘器、加压机、烘烤器等设施,以及进入车间前的煤气管道未安装隔断装置的。
【判定情形】(本条有2种判定情形)
判定情形1 加热炉、煤气柜、除尘器、加压机、烘烤器等煤气设施的煤气管道未设置隔断装置。
注:采用切断装置和盲板组合式隔断装置时应在堵盲板处设置撑铁。
高炉、转炉煤气净化系统涉及的重力除尘器、旋风除尘器、冷却器、喷淋塔、洗涤塔、环缝清洗塔、文 氏管、脱水器的进出口煤气管道,按工艺特性不设隔断装置。
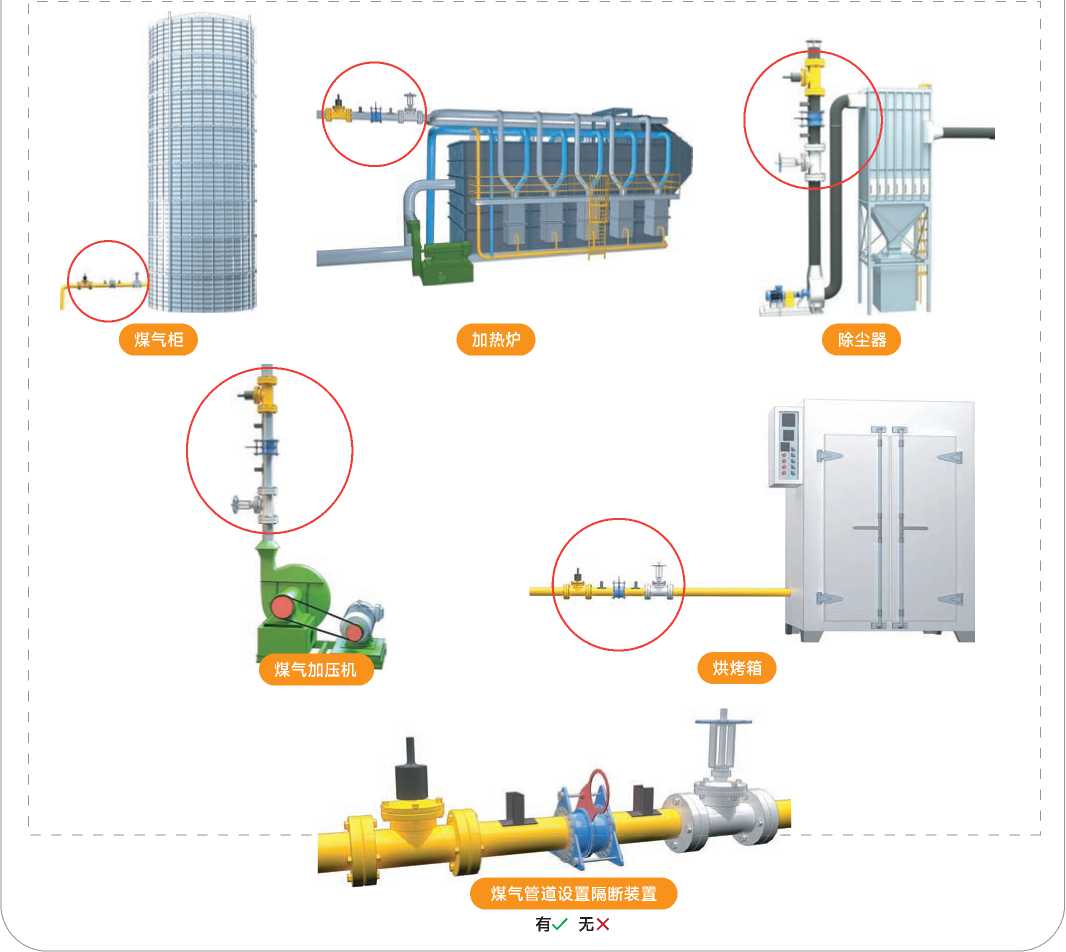
33
冶金企业
判定情形2 进入车间前的入口煤气管道,未设置隔断装置。
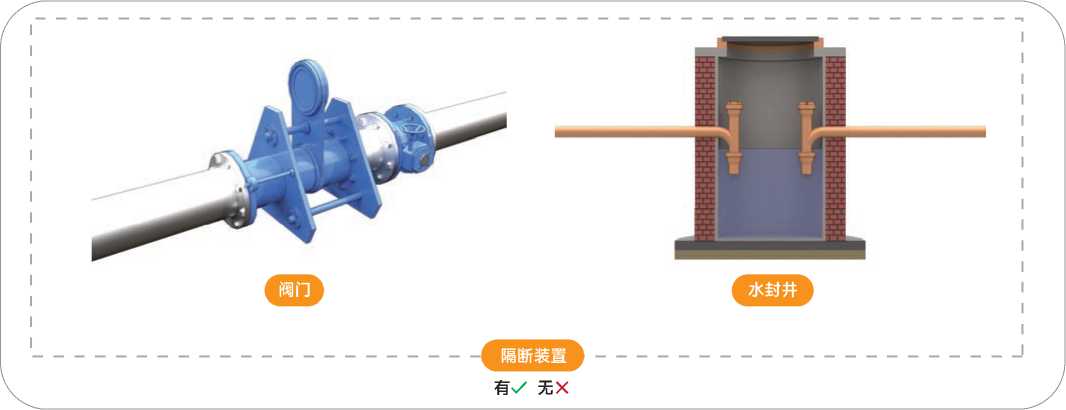
【除外情形】(本条有2种除外情形)
⑴ 转炉煤气净化系统负压工况的电除尘器进出口煤气管道未设置隔断装置。
(2) 直径小于100毫米的煤气管道采用切断装置和盲板组合式隔断装置时,未在堵盲板处设置撑铁。
【检查方法】
询问、现场查看煤气设施上的隔断装置,检查煤气总管上的隔断装置。
【风险分析】
⑴ 从煤气设施本质安全的角度,要求在连接各类煤气设施的出、入口管道设置隔断装置。确保单一煤气设 施(系统),在异常处置或是检修维护作业过程中,实现与邻近或是相关联煤气设施(系统)之间的介质隔 断,并经吹扫置换合格满足安全作业条件,进而防止煤气中毒、火灾甚至爆炸生产安全事故发生;
⑵ 从保障进入车间厂房内部各类煤气用户的本质安全水平,防止异常工况(含终端用户检维修),或者前端环 节误操作,或者内部煤气用户与车间入口煤气管道之间未进行介质隔断,进而在管道压力波动等情况下, 引发车间内部煤气泄漏,造成中毒、火灾及爆炸等生产安全事故。
【标准依据】
工业企业煤气安全规程(GB 6222-2005)、炼钢工艺设计规范(GB50439-2008 )、高炉炼铁工程设 计规范(GB 50427-2015)、炼钢安全规程(AQ 2001-2018)、炼铁安全规程(AQ 2002-2018)、轧 钢安全规程(AQ 2003-2018)、高温熔融金属吊运安全规程(AQ7011-2018)
34
冶金企业
4-8
《工贸企业重大事故隐患判定标准》第四条(八)
正压煤气输配管线水封式排水器的最高封堵煤气压力小于30kPa,或者同一煤气管道隔断装 置的两侧共用一个排水器,或者不同煤气管道排水器上部的排水管连通,或者不同介质的煤 气管道共用一个排水器的。
【判定情形】(本条有4种判定情形)
判定情形1 正压煤气输配管道水封式排水器的最高封堵煤气压力小于30kPa(3060mmH2O)
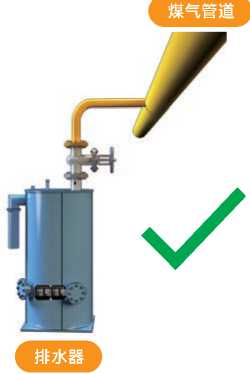
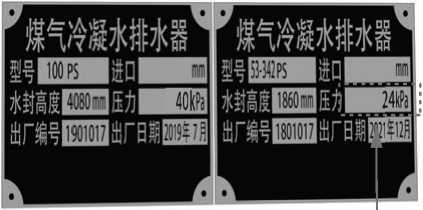
判定情形2 同一煤气输配管道隔断装置的两侧共用一个排水器
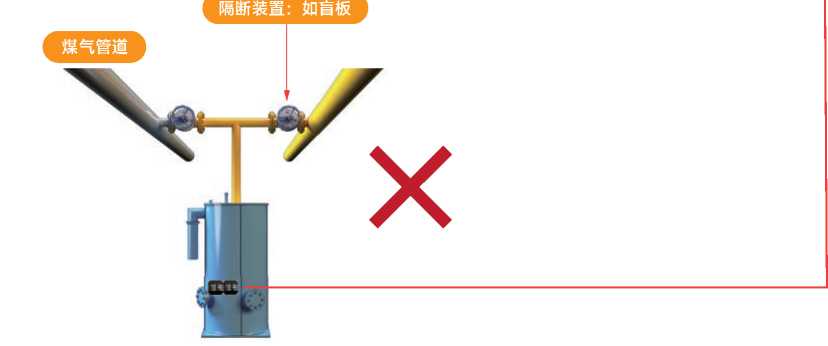
排水器
35
冶金企业
判定情形3 不同煤气管道排水器上部的排水管连通
煤气2
4 /
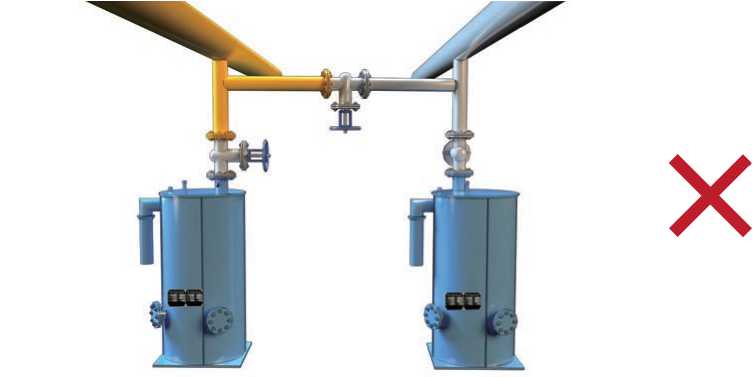
排水器
判定情形4 不同介质的煤气管道共用一个排水器
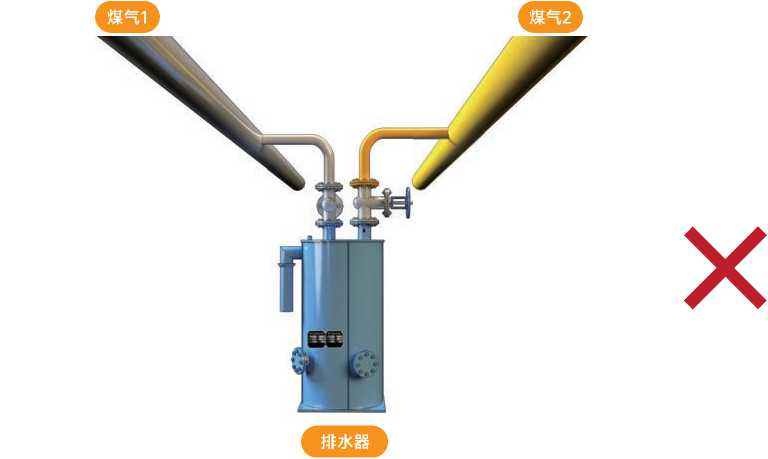
36
冶金企业
【除外情形】(本条有2种除外情形)
⑴ 煤气柜柜底、柜体和转炉煤气柜后电除尘器底部的水封式排水器最高封堵煤气压力小于30kPa (3060mmH2O)。
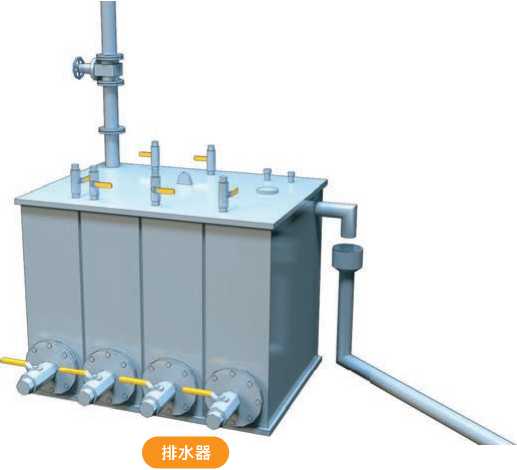
(2) 煤气抽气机进出口管道隔断装置两侧的正负压工况排液管共用水封井(罐)。

【检查方法】
询问、现场查看,查看操作记录,确认正压煤气输配管道水封式排水器的最高封堵煤气压力是否小于 30kPa(3060mmH2O)。查看排水器的配管,是否有其他管线接入。
【风险分析】
水封式排水器做为煤气输配管网的重要辅助设施,如果本质安全不能满足要求,或日常维护不到位,可 能会因为煤气管道的压力波动,造成管道中的煤气击穿水封,引发中毒甚至火灾爆炸事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令第91号》,工业企业煤气安全规程 (GB 6222-2005)、炼钢工艺设计规范(GB 50439-2008 )、高炉炼铁工程设计规范(GB 50427-2015)、 炼钢安全规程(AQ 2001-2018)、炼铁安全规程(AQ 2002-2018)、轧钢安全规程(AQ
2003-2018)、高温熔融金属吊运安全规程(AQ7011-2018)
37
有色企业
重大事故隐患 5 厂
0 战
有色企业
5-1
《工贸企业重大事故隐患判定标准》第五条(一)
会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)等6类人员聚集场所设置 在熔融金属吊运跨的地坪区域内的。
【判定情形】(本条有3种判定情形)
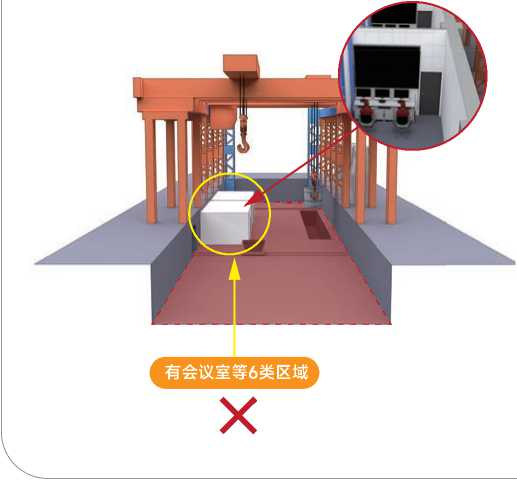
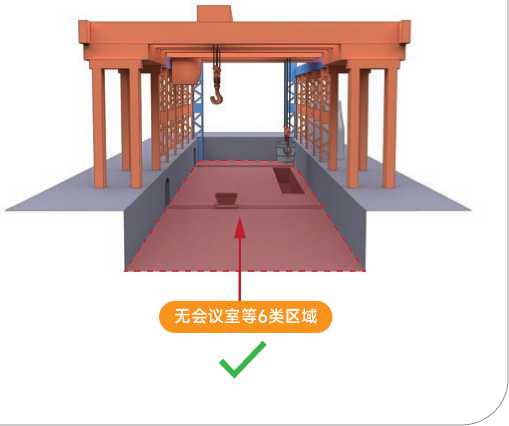
判定情形1会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)设置在吊运跨正下方地坪区
域内。
注:“正下方地坪区域”是指横向以吊运跨两侧立柱靠近熔融金属吊运侧的立柱边线为界,纵向以吊运跨最 两端的熔融金属吊运工艺极限边界为界的车间地坪区域;“吊运工艺极限边界”是指因生产工艺需要,熔融 金属罐(包、盆)位于兑装位、倒罐位、浇铸位或者地面轨道极限起吊点时,吊运跨纵向靠近最两端方 向的罐(包、盆)外壁到达的垂直边界位置。
39
有色企业
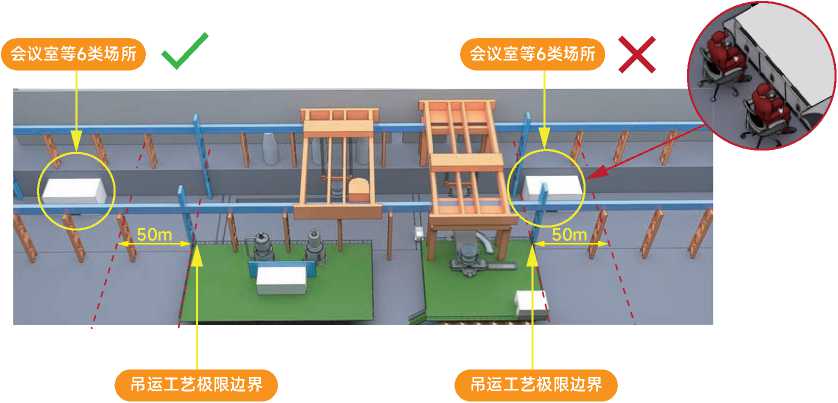
判定情形2会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)6类人员聚集场所设置在吊
运跨地坪区域纵向最两端时未满足安全防护要求。
注:“安全防护要求”是指会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)6类人员聚集 场所的外墙(靠近罐体吊运工艺极限边界一侧,有色企业下同),与熔融金属吊运工艺极限边界大于等 于15米。
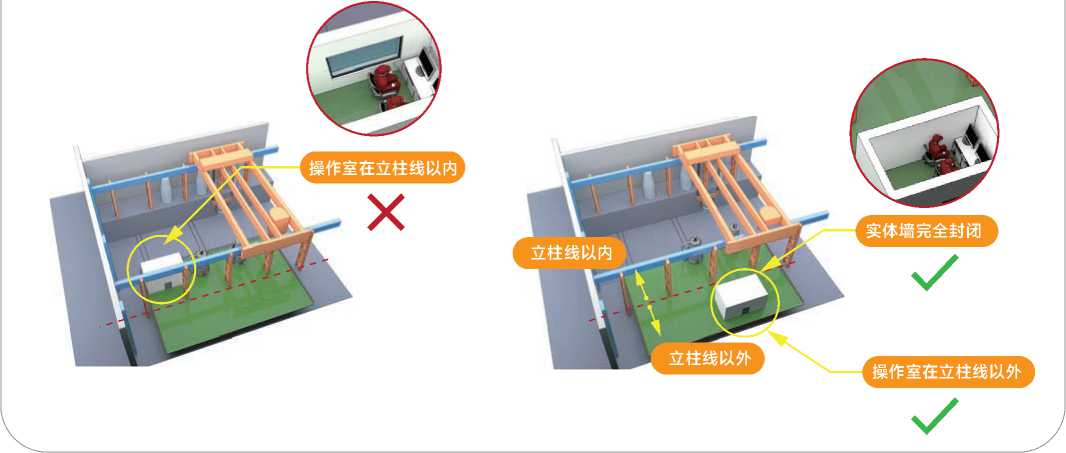
判定情形3生产工艺需要熔融金属罐(包、盆)进入厂房架空层平台时,平台上操作室面向熔融金属吊运 侧未采用实体墙完全封闭的外墙,在吊运跨靠近熔融金属吊运侧的立柱边线以内。
注:“实体墙”是指砖墙、混凝土墙或者采用耐火材料砌(浇)筑的墙体;“未采用实体墙完全封闭”是指操 作室面向熔融金属吊运侧的出入门、观察窗未采用实体墙完全封闭。
40
有色企业
【检查方法】
查阅企业平面布置图,现场查看,如有可^情况的,^需丈量距离确认。有问题的^可判为重大隐患。
【风险分析】
从熔融金属吊运作业现场人员聚集场所安全布局的角度,防范熔融金属吊运过程发生坠罐、翻包、倾^ 等安全事件时,引发车间地坪的会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)等人员聚 集场所发生生产安全事故。
【标准依据】
冶金企业和有色金属企业安全生产规定(^国家安监总局令第91号)、高温熔融金属吊运安全规程 (AQ7011-2018)
41
有色企业
5-2
《工贸企业重大事故隐患判定标准》第五条(二)
生产期间冶炼、精炼、铸造生产区域的事故坑、炉下渣坑,以及熔融金属泄漏、喷溅影响范 围内的炉前平台、炉基区域、厂房内吊运和地面运输通道等6类区域存在^生产^积水的。
【判定情形】(本条有2种判定情形)
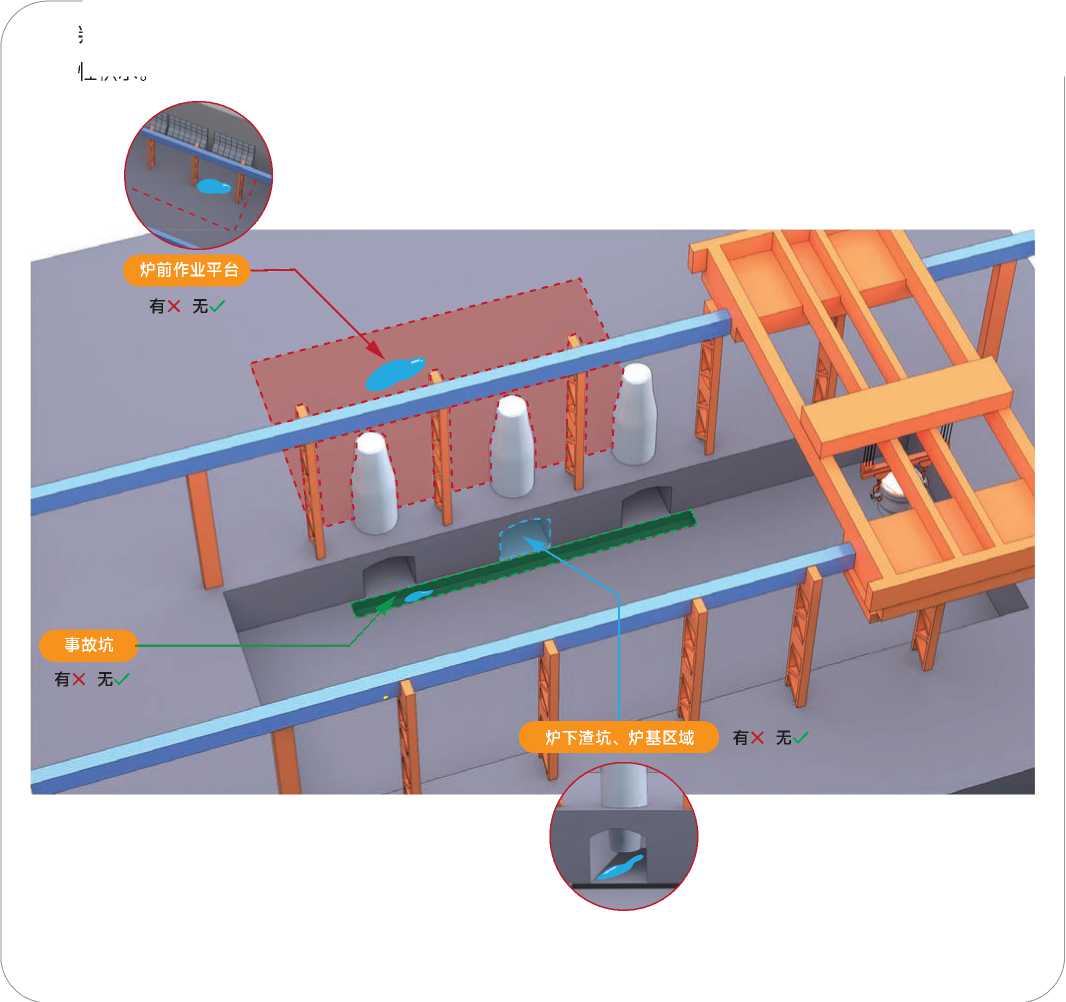
判定情形1生产期间冶炼、精炼、铸造生产区域的事故坑、炉下渣坑、炉前作业平台、炉基区域存在非生产 性积水。
42
有色企业
判定情形2生产期间厂房内熔融金属吊运通道和厂房内地面运输通道存在积水。
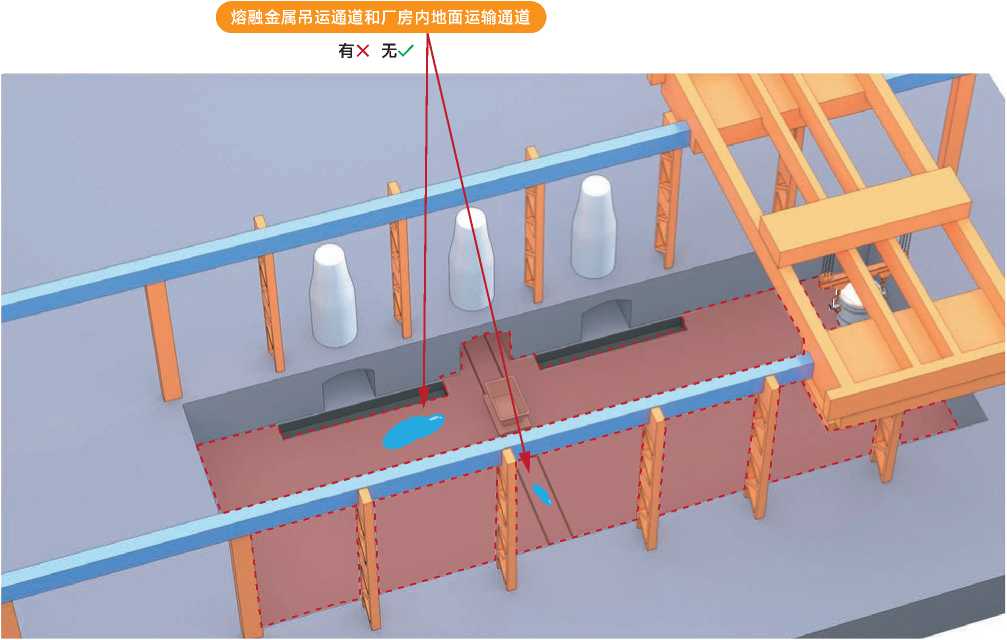


【除外情形】(本条有3种除外情形)
⑴ 生产期间事故坑、炉下渣坑、炉前作业平台、炉^区域潮湿。
⑵ 生产期间设置在冶炼、精炼、铸造生产区域,用于收集(外排)检修和设备故障漏水以及工艺冷却水的排 水沟(槽)内积水保持流动状态。
(3) 生产期间厂房内的熔渣、液渣^冷场地存在积水。
43
有色企业
【检查方法】
现场查看有否积水。
【隐患后果】
如果相关区域有积水,在熔融金属发生喷溅、泄漏时熔融金属遇水会发生爆炸,造成现场人员伤亡。
【风险分析】
从熔融金属吊运作业现场人员聚集场所安全布局的角度,防范熔融金属吊运过程发生坠罐、翻包、倾覆 等安全事件时,引发车间地坪的会议室、活动室、休息室、操作室、交接班室、更衣室(含澡堂)等人员聚 集场所发生生产安全事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
44
有色企业
5-3
《工贸企业重大事故隐患判定标准》第五条(三)
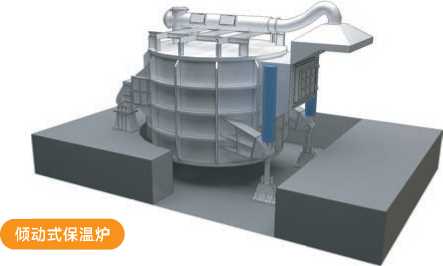
熔融金属铸造^^未设置^^排放和^^储存设施的(倾动式熔炼炉、倾动式^温炉、倾动 式熔^一体炉、^^温炉的固定式熔炼炉除外)。
【判定情形】(本条有2种判定情形)
判定情形1熔融金属深井铸造工艺的熔炼炉、保温炉、浇铸炉,未设置紧急排放和应急储存设施。

注:“浇铸炉”是指与铸造^井通过流槽、^配流槽直接相连的浇铸炉组,包括保温炉(^置炉)、熔保一 体炉,不包括单^^备熔炼^能的熔炼炉(有色企业下同)。
有✓无X 有✓无X
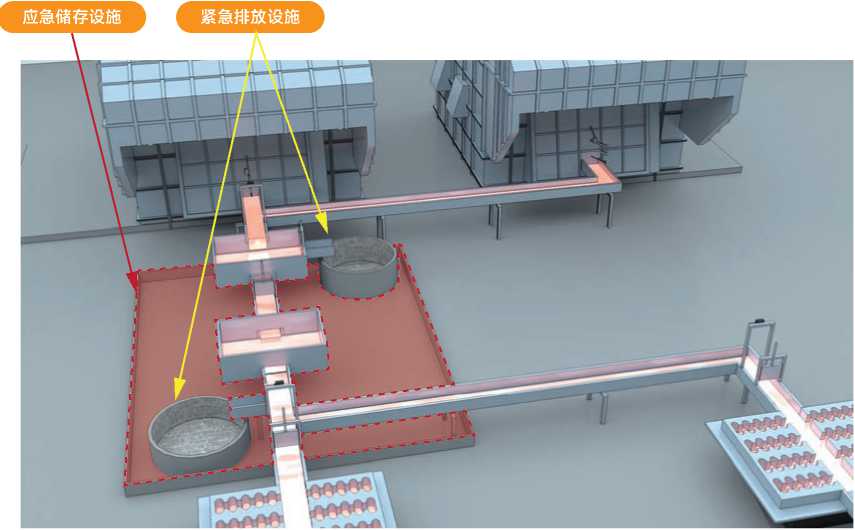
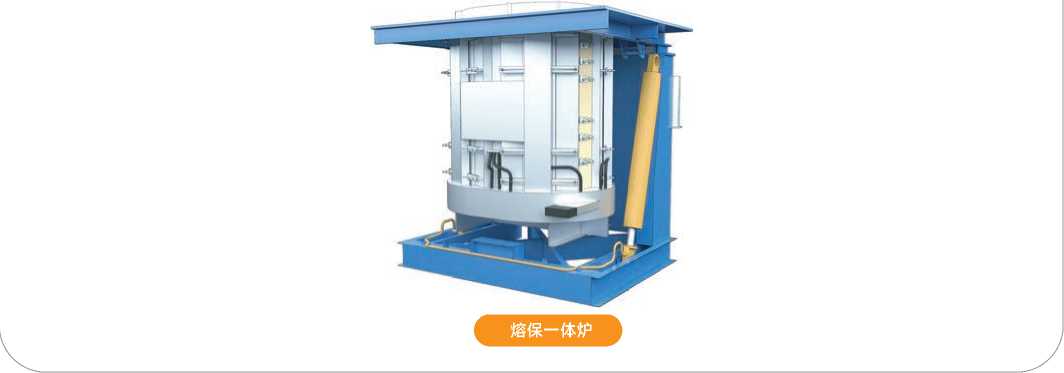
45
有色企业
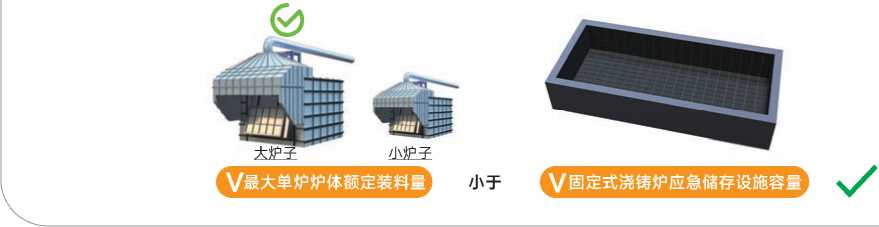
判定情形2熔融金属深井铸造工艺的固定式浇铸炉应急储存设施容量小于炉体额定装料量;多台固定式浇
铸炉共用应急储存设施时,应急储存设施容量小于最大单炉炉体^定装料量。
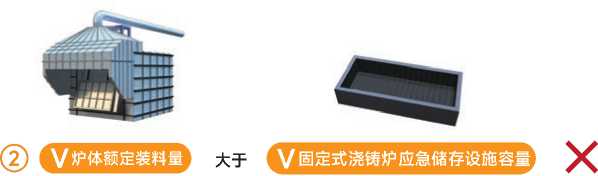

【除外情形】(本条有1种除外情形)
⑴ 倾动式熔炼炉、倾动式保温炉、倾动式熔保一体炉,以及^保温炉的固定式熔炼炉,未设置紧急排放和应 急储存设施。
【检查方法】
现场查看有否紧急排放设施,计^应急储存容量与最大单炉炉体装料量,前者容量是否大于后者。
【风险分析】
防范熔融金属^井铸造工艺的熔炼炉、保温炉、浇铸炉,尤其是固定式炉型发生炉眼损^、无^堵塞等 故障时,应急储存设施能^及时收集所有泄漏出的熔融金属,防止其进入^井,和水相遇,发生爆炸。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
46
有色企业
5-4
(《工贸企业重大事故隐患判定标准》第五条(四)
采用水冷冷却的冶炼炉窑、铸造机(铝加工深井铸造工艺的结晶器除外)、加热炉未设置应 急水源的。
【判定情形】(本条有2种判定情形)
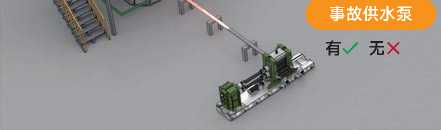
判定情形1采用水冷冷却的熔融金属冶炼炉窑、加热炉、铸造机未设置高位水塔(箱、池)、事故供水泵 等应急供水设施。
判定情形2应急供水设施未设置应急电源。
注:“应急电^”是指^回路供电、UPS电^、可自动转换的^^发电机,或者其他^有同等^应急^能的 动力^;高位水塔(^、^)等通过重力自流作用实现应急供水的设施,不涉及应急电^(有色企业下 同)。
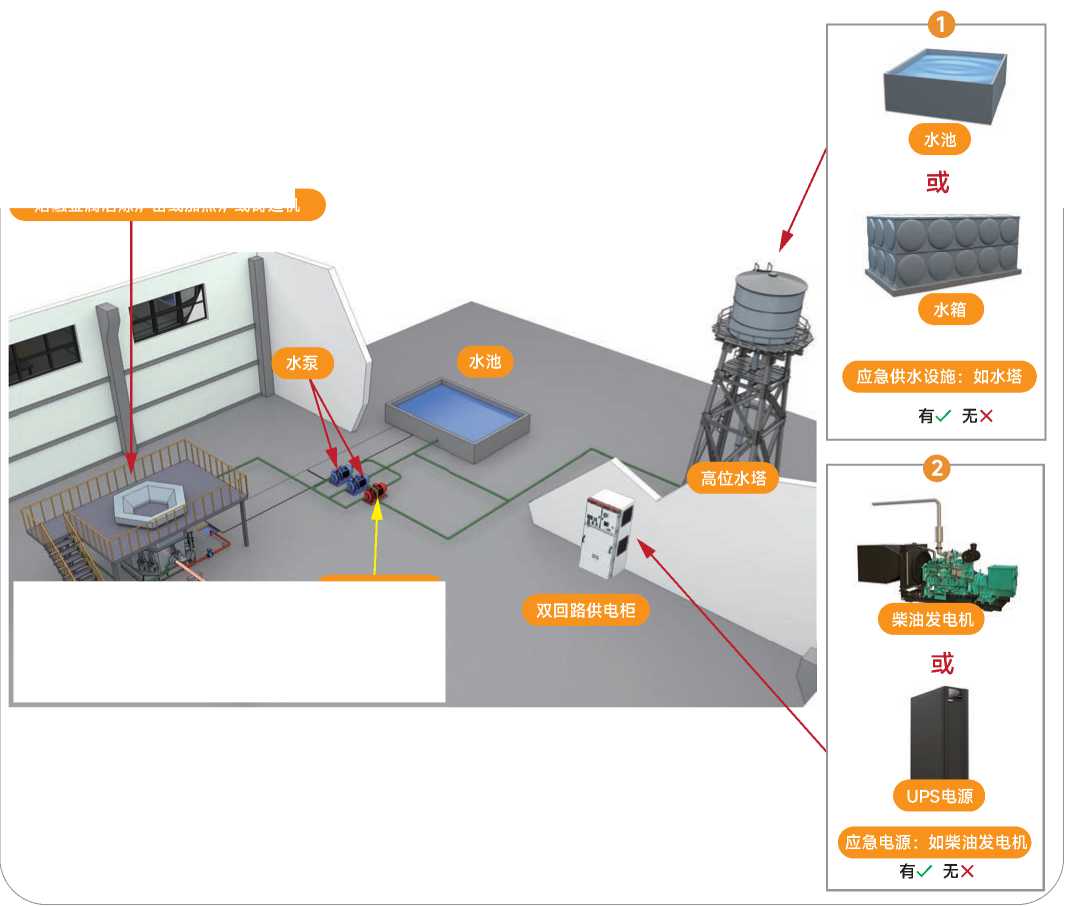
熔融金属冶炼炉窑或加热炉或铸造机
47
有色企业
【检查方法】
现场查看是否设置了高位水塔(箱、池)、查看现场有没有应急电源。
【风险分析】
采用水冷冷却的熔融金属炉窑、熔融金属加热炉和水平铸造工艺的铸造机,生产过程一目出现冷却元件 的供水中断或者是中断时间超过安全允许时间,如果没有应急水源,或者应急水源不能第一时间紧急供 应时,极有可能造成冷却元件包括炉窣烧穿损坏,或者铸造过程熔融金属与水相遇发生爆炸。
【标准依据】
企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
48
有色企业
5-5
《工贸企业重大事故隐患判定标准》第五条(五)
熔融金属冶炼炉^的^^^^水冷元件未设置出水温度、进出水流量差监测报警装置,或者^ ^水冷元件未设置进水流量、压力监测报警装置,或者未监测^^水冷元件出水温度的。
【判定情形】(本条有3种判定情形)
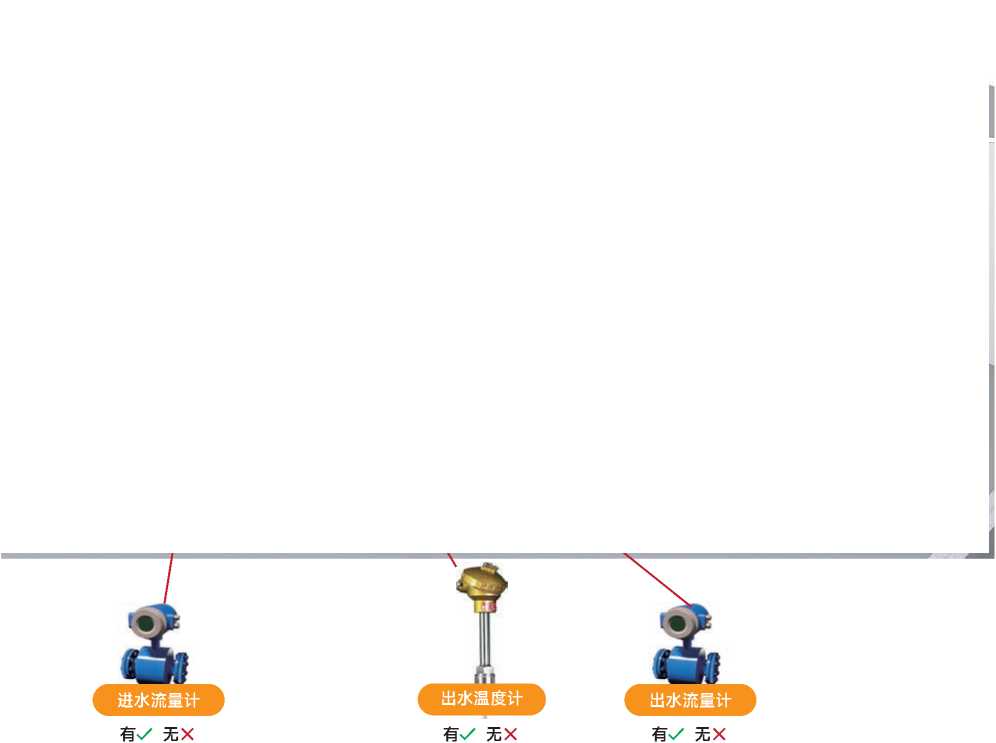
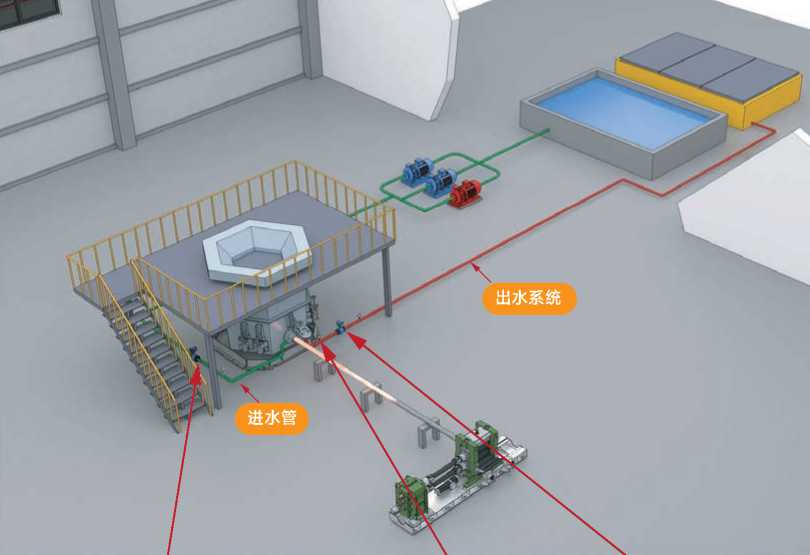
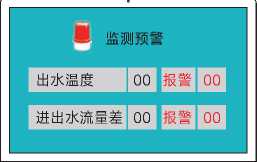
判定情形1熔融金属冶炼、熔炼、精炼炉窑的闭路循环水冷元件未设置出水温度、进出水流量差监测报警

49
有色企业
判定情形2熔融金属冶炼、熔炼、精炼炉窑的开路水冷元件未设置进水流量、压力监测报警装置。
注:出水温度、进水流量、进出水流量差、压力监测报警装置的设置,可以按熔融金属炉^不同水冷^ 件的供水特点^区域、^类^设置,即不是^个水冷^件^^单^设置对应的监测报警装置。
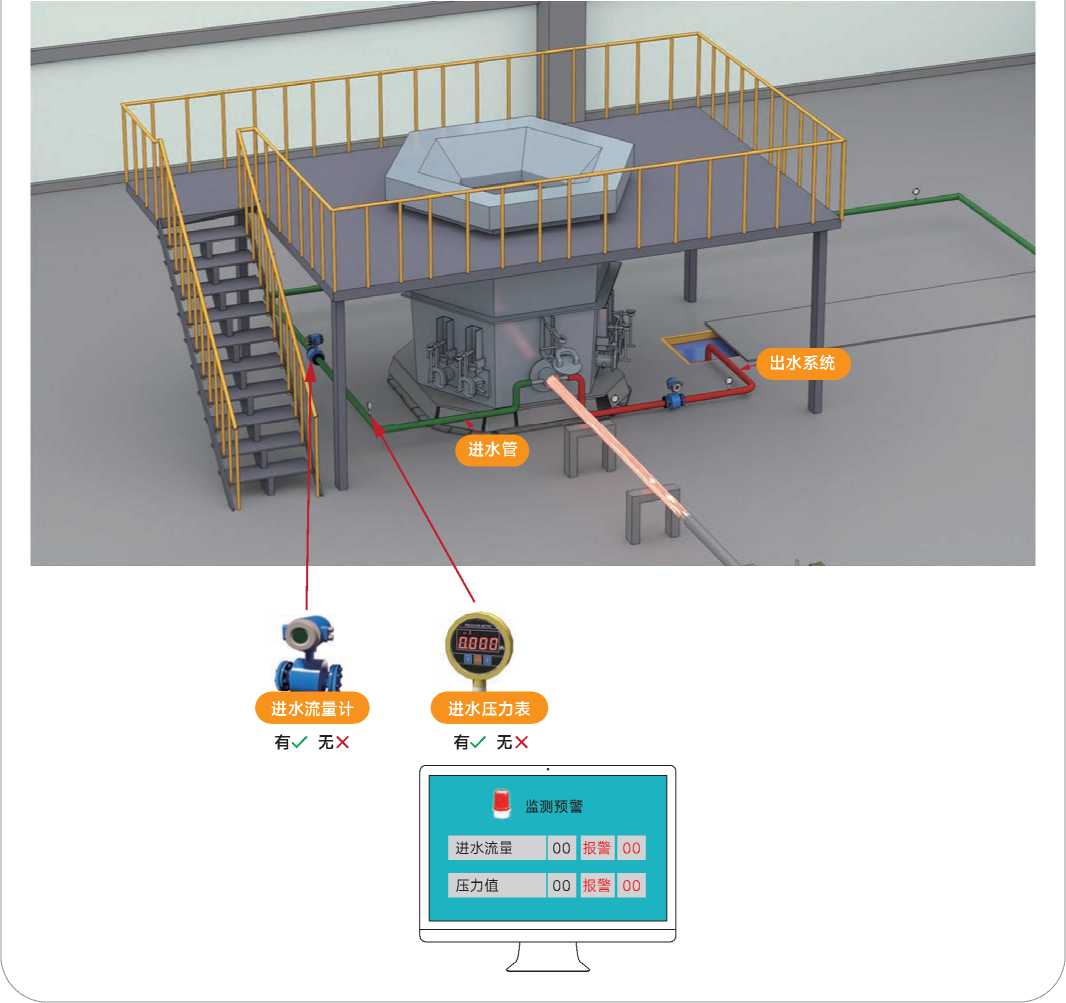
50
有色企业

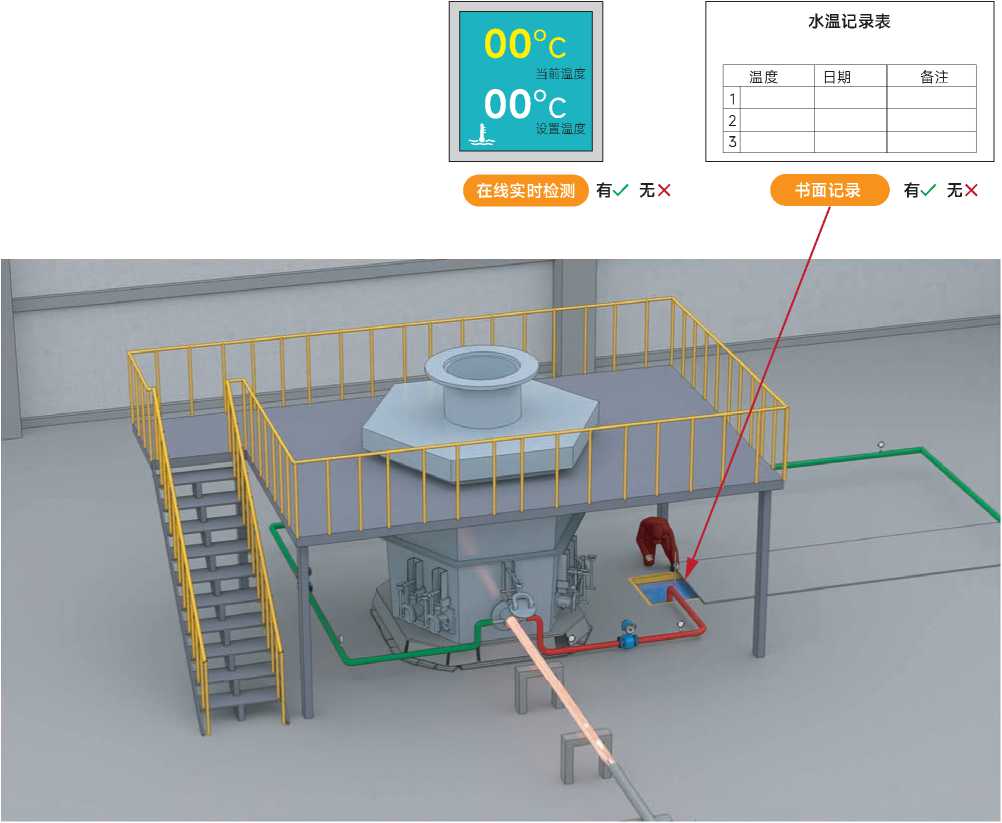
判定情形3未对熔融金属冶炼、熔炼、精炼炉窑的开路水冷元件出水温度进行检测。
注:检测方式包括定期^动检测、在线实时监测。企业采取^动方式检测^路水冷^件出水温度时,应
按管理^度或操作规程的要求进行检测,检测^果应有^面记录。
51
有色企业
【检查方法】
⑴ 首先检查企业循环水系统是开路还是闭路;
⑵ 如果是闭路循环,在定型机循环水进口管线和出水管线上要找到温度计和流量计,并检查是否有监测报 警装置;如果是开路循环,在循环水管进水和出水管线上要有流量计和压力表,并且检查流量和压力数 据是否接入监测报警系统。
【检查方法】
询问、查阅水温、水量与水压报警装置汇总清单,请企业有关人员讲解布置情况,如有问题的则去现场 查看确认。查阅熔融金属冶炼、熔炼、精炼炉窑的开路水冷元件的水温检测记录表。
【风险分析】
强化熔融金属冶炼、熔炼、精炼炉窑的冷却水系统运行安全监测,防止由于冷却水管路堵塞、供水中断 等异常情形,引发炉窑本体和水冷元件烧穿漏水,甚至引发熔融金属火灾、爆炸事故。(注:本项根据冶 炼炉窑的冷却水路布置差异,分为闭路循环和开路循环两种情形进行判定。)
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
52
有色企业
5-6
《工贸企业重大事故隐患判定标准》第五条(六)
铝加工深井铸造工艺的结晶器冷却水系统未设置进水压力、进水流量监测报警装置,或者监测 报警装置未与快速切断阀、紧急排放阀、流槽断开装置联锁,或者监测报警装置未与倾动式浇 铸炉控制系统联锁的。
【判定情形】(本条有4种判定情形)
判定情形1结晶器冷却水系统未设置进水压力、进水流量监测报警装置。
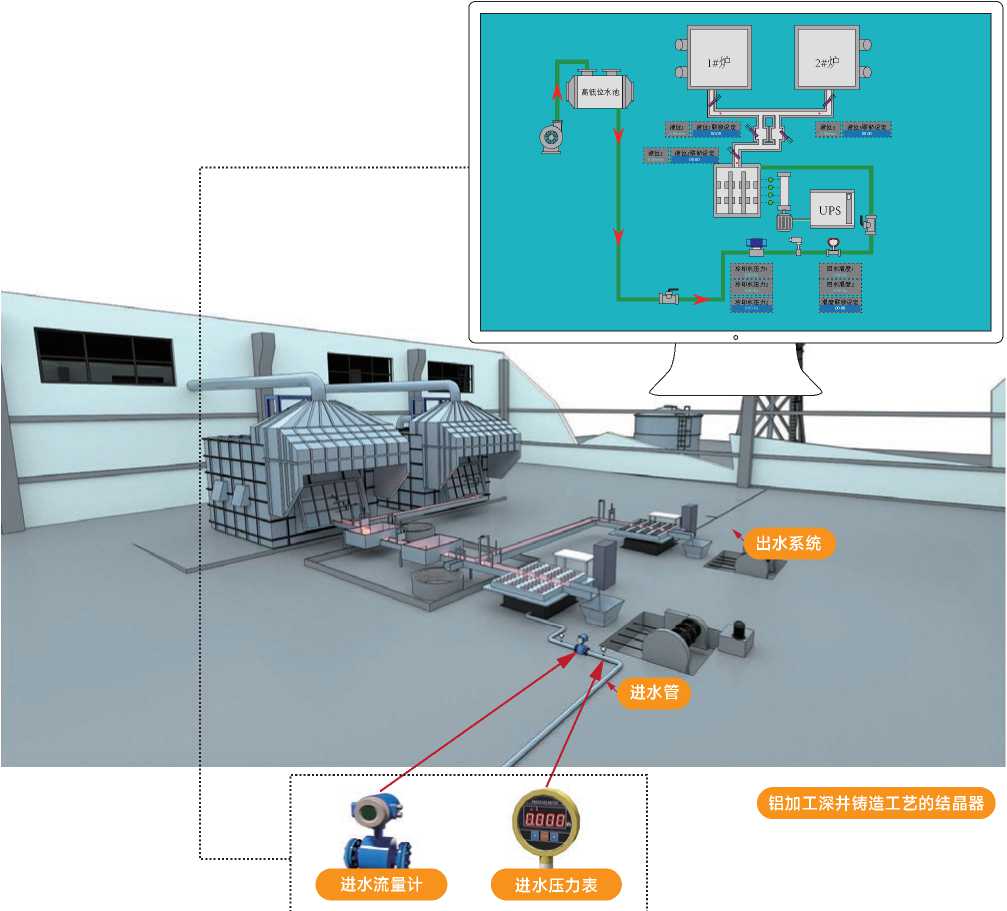
有✓无X 有✓无X
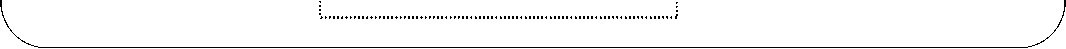
53
有色企业

判定情形2结晶器冷却水进水压力、进水流量监测报警信号,未与快速切断阀或者紧急排放阀联锁。
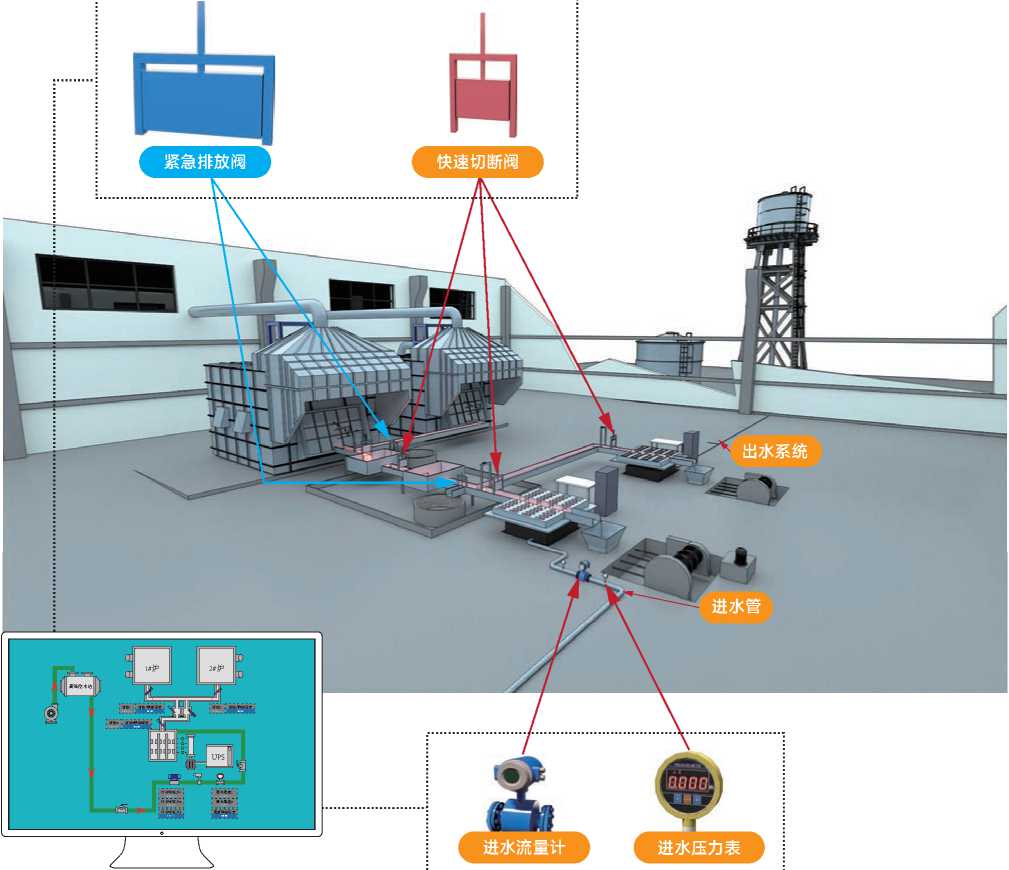
紧急排放阀
快速切断阀
出水系统
进水管
高低位水池
1#炉
2#炉
UPS
冷却水压力1
冷却水压力2
冷却水压力2 0.00Pa
回水温度1 0.00 Pa
回水温度2
进水压力表
[联锁> 有✓无X
有✓无X
54
有色企业

判定情形3结晶器冷却水进水压力、进水流量监测报警信号,未与流槽断开装置联锁。
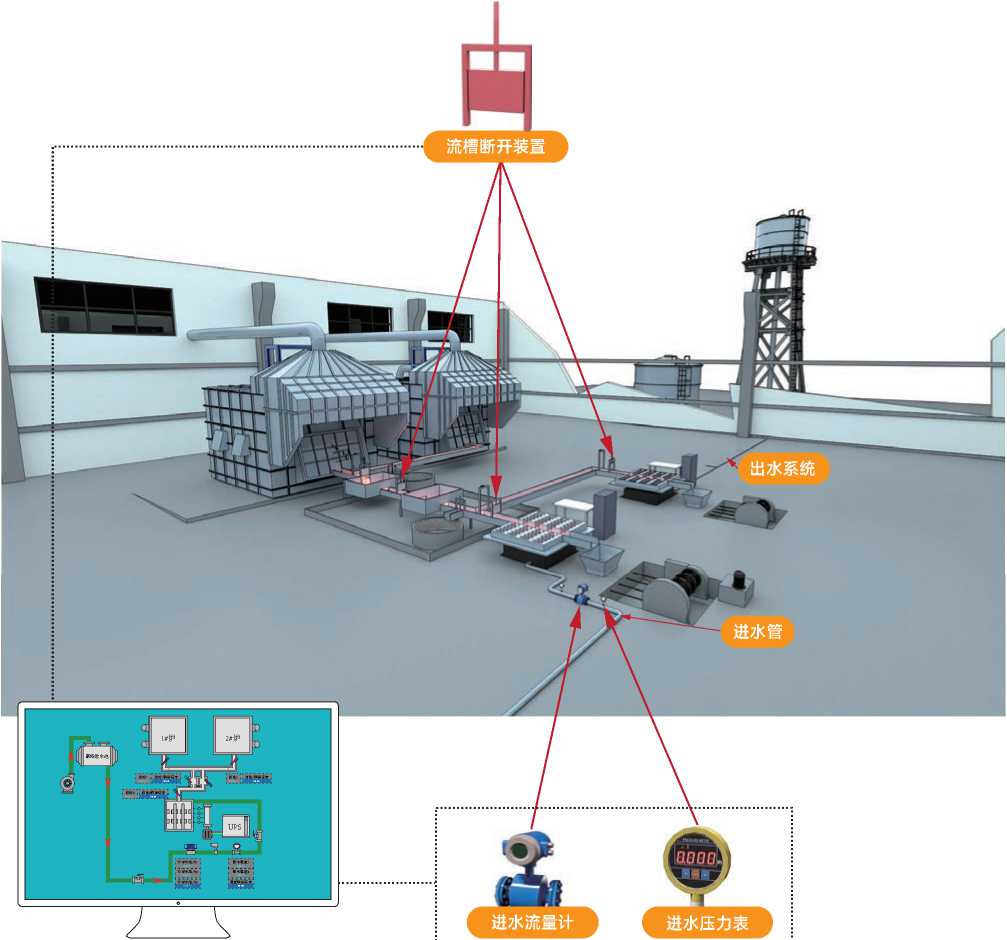
流槽断开装置
出水系统
进水管
高低位水池
1#炉
2#炉
UPS
冷却水压力1
冷却水压力2
冷却水压力2 0.00 Pa
回水温度1 0.00 Pa
回水温度2
进水流量计
进水压力表
[联锁)有✓无X
有✓无X 有✓无X
55
有色企业r

判定情形4结晶器冷却水进水压力、进水流量监测报警信号,未与倾动式浇铸炉的倾动控制系统联锁。
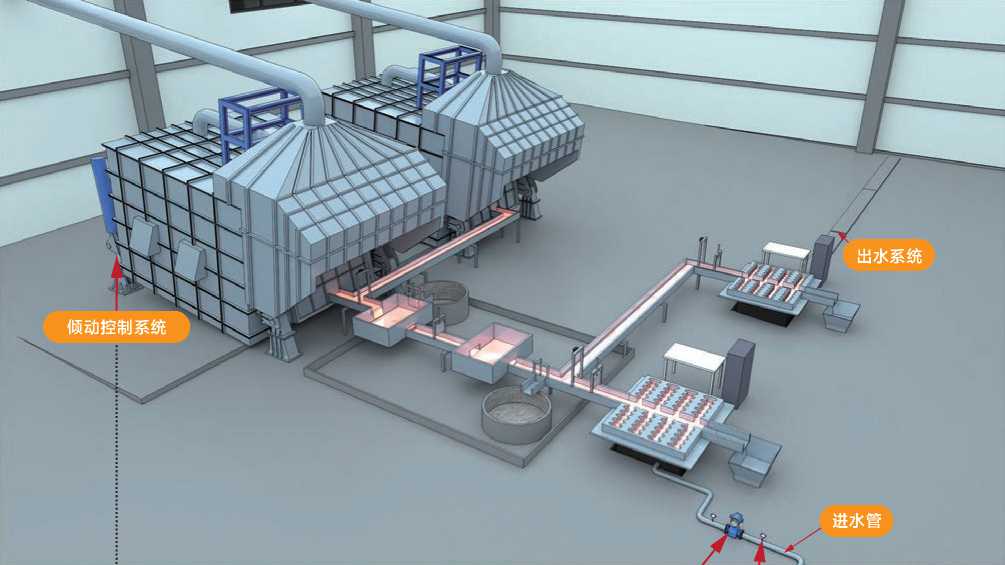
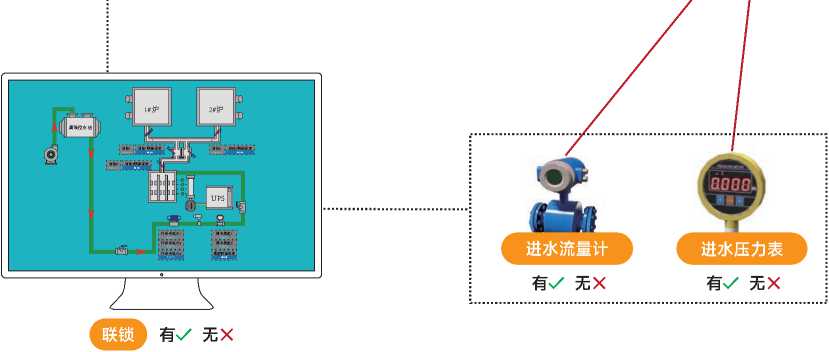
56
有色企业
【检查方法】
询问、现场查看、查阅水流量与水压力监测报警装置清单,确认每台结晶器都设置有水流量与水压力监 测报警装置。查阅联锁逻辑图或电气线路图,确认报警装置都与安全操作系统联锁。
【风险分析】
通过在线监测结晶器冷却水系统的进水压力和进水流量,能够第一时间发现供水管路是否存在堵塞以及 冷却水供应是否正常;同时将监测报警信号和流槽紧急排放阀,流槽与模盘,或者与分配流槽入口连接处 的快速切断阀、断开装置,包括倾动炉的倾动控制系统进行联锁,能够第一时间阻断铝水继续进入模 盘。最根本的目的,还是防范由于冷却水供应不足,造成铸造过程的铝棒、铝锭漏。铝液进入深井与水 接触发生爆炸。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
57
有色企业
5-7
《工贸企业重大事故隐患判定标准》第五条(七)
铝加工深井铸造工艺的浇铸炉铝液出口流槽、流槽与模盘(分配流槽)入口连接处未设置液位 监测报警装置,或者固定式浇铸炉的铝液出口未设置机械锁紧装置的。
【判定情形】(本条有2种判定情形)
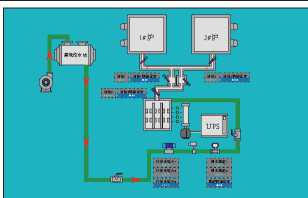
判定情形1浇铸炉铝液出口流槽或者流槽与模盘(分配流槽)入口连接处,未设置液位监测报警装置。
注:铸造^井的^个^^器(如^锭生产,有色企业下同)或者模^的^一个流道^设有液位监测报警 装置,^同^浇铸炉的流槽与模^(^配流槽)入口连接处,设置有液位监测报警装置。
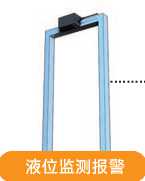
有✓无X
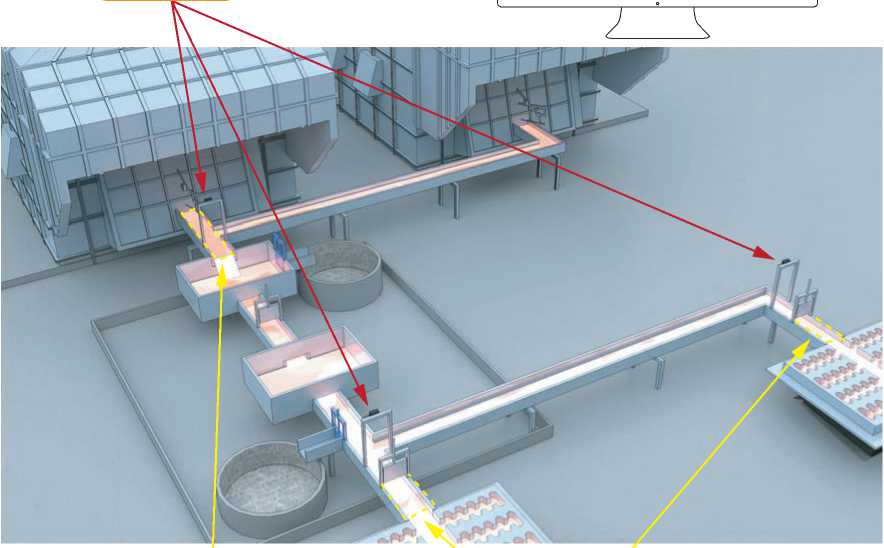
铝加工深井铸造工艺的浇铸炉
铝液出口流槽
流槽与模盘(分配流槽)入口连接处
58
有色企业

判定情形2固定式浇铸炉的铝液出口,未设置机械锁紧装置。
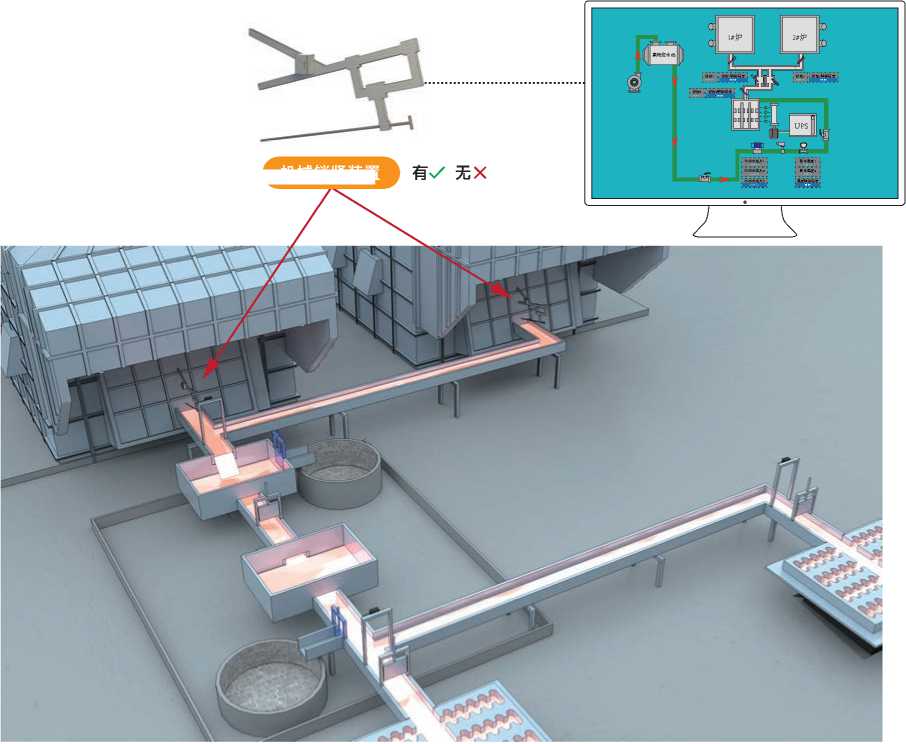
机械锁紧装置
铝加工深井铸造工艺的浇铸炉
【检查方法】
询问操作人员,现场查看报警装置安装位置,查看机^锁紧装置安装位置。
【风险分析】
通过在流槽两端位置设置液位监测报警装置,在固定式浇铸炉的^液出口设置机^锁紧装置,可以第一 时间发现浇铸炉的^液出口和模^异常,及时采取^施防范事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号,金属冶炼企业^止使用
的设备及工艺目录(第一^)(安监总管四^2017^142号)
59
有色企业
5-8
《工贸企业重大事故隐患判定标准》第五条(八)
铝加工深井铸造工艺的固定式浇铸炉的铝液流槽未设置紧急排放阀,或者流槽与模盘(分配流 槽)入口连接处未设置快速切断阀(断开装置),或者流槽与模盘(分配流槽)入口连接处的液位 监测报警装置未与快速切断阀(断开装置)、紧急排放阀联锁的。
【判定情形】(本条有3种判定情形)
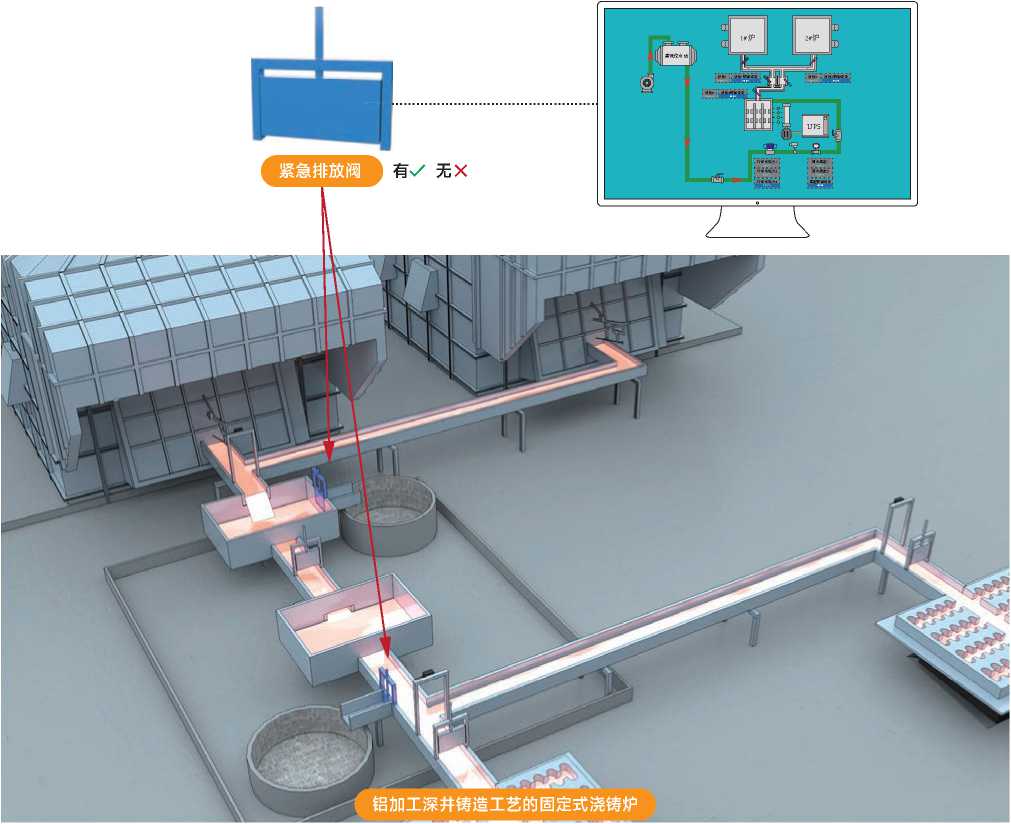
判定情形1固定式浇铸炉的铝液流槽未设置紧急排放阀。
注:流槽与模^(^配流槽)入口连接处设置断^装置的固定式浇铸炉,其^液流槽可不设置紧急排放阀。
60
有色企业
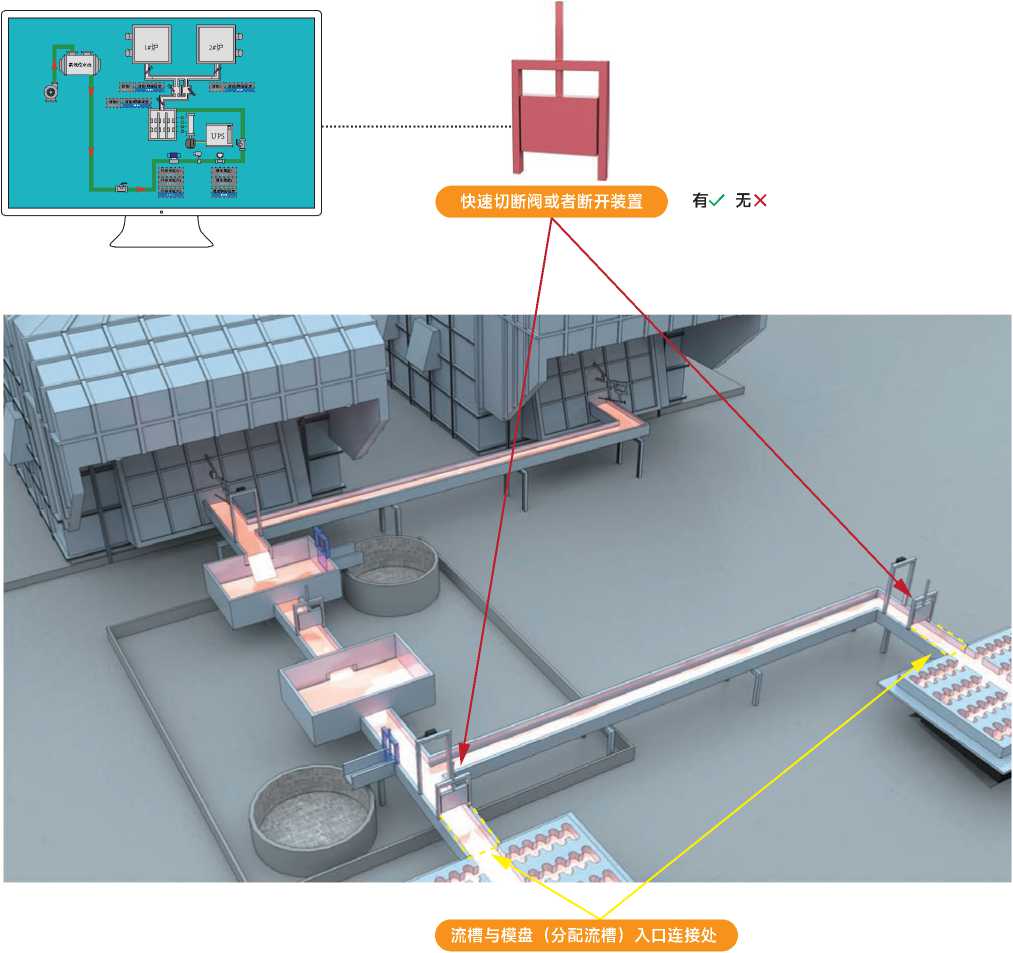
判定情形2固定式浇铸炉的流槽与模盘(分配流槽)入口连接处,未设置快速切断阀或者断开装置。
61
有色企业
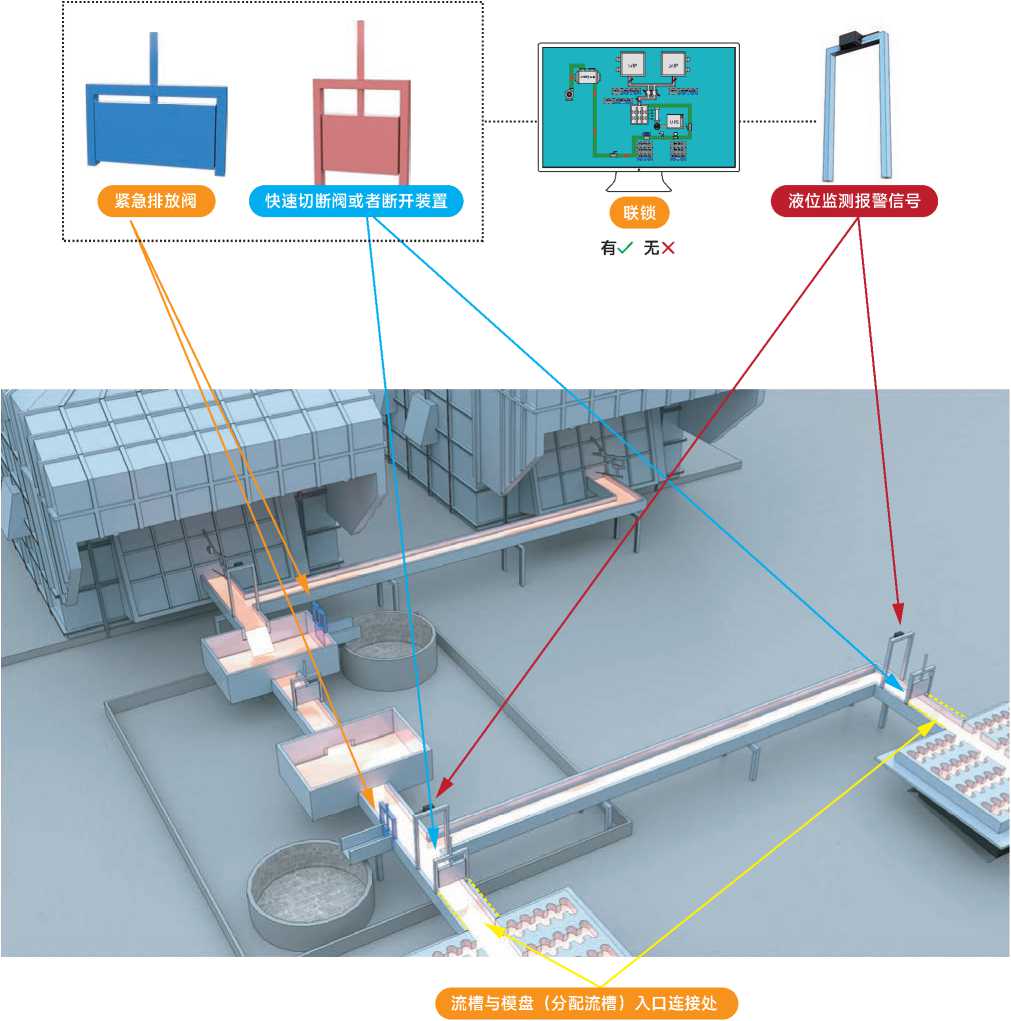
判定情形3固定式浇铸炉流槽与模盘(分配流槽)入口连接处的液位监测报警信号,未与快速切断阀、断
开装置、紧急排放阀联锁。
注:铸造深井的每个结晶器或者模盘的每个流道均设有液位监测报警装置,且每个监测报警装置均与紧 急排放阀、快速切断阀(断开装置)联锁的,视同固定式浇铸炉流槽与模盘(分配流槽)入口连接处设 置有液位监测报警装置,且与快速切断阀、断开装置、紧急排放阀联锁。
62
有色企业
【检查方法】
询问、现场查看固定式浇铸炉铝液流槽是否设有紧急排放阀,入口处是否设置速切断阀或者断开装置。 查阅固定式浇铸炉控制系统联锁逻辑图或电气线路图确认报警信号是否与快速切断阀、断开装置、紧急 排放阀联锁。
【风险分析】
在固定式浇铸炉的铝液流槽,流槽与模盘,或者与分配流槽的入口连接处,分别设置紧急排放阀、快速 切断阀,并与流槽和模盘入口连接处的液位监测报警装置设置联锁,确保固定式浇铸炉的模盘。或者分 配流槽的入口液位,发生突升、突降时,能够及时切断铝液输送,并将流槽中的铝液,通过紧急排放 阀,导流到应急储存设施。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
63
有色企业
5-9
《工贸企业重大事故隐患判定标准》第五条(九)
铝加工深井铸造工艺的倾动式浇铸炉流槽与模盘(分配流槽)入口连接处未设置快速切断阀 (断开装置),或者流槽与模盘(分配流槽)入口连接处的液位监测报警装置未与浇铸炉倾 动控制系统、快速切断阀(断开装置)联锁的。
【判定情形】(本条有4种判定情形)
判定情形1 倾动式浇铸炉的流槽与模盘(分配流槽)入口连接处,未设置快速切断阀或者断开装置。
判定情形2 倾动式浇铸炉流槽与模盘(分配流槽)入口连接处的液位监测报警信号,未与快速切断阀或者 断开装置联锁。。
判定情形3 倾动式浇铸炉流槽与模盘(分配流槽)入口连接处的液位监测报警信号,未与倾动控制系统联 锁。
注:铸造深井的每个结晶器或者模盘的每个流道均设有液位监测报警装置,且每个报警装置均与快速切 断阀(断开装置)、倾动控制系统联锁的,视同倾动式浇铸炉流槽与模盘(分配流槽)入口连接处设置 有液位监测报警装置,且与快速切断阀(断开装置)、浇铸炉倾动控制系统联锁。
判定情形4 液位监测报警装置、紧急排放阀、快速切断阀、断开装置,未设置应急电源。
64
有色企业
1#炉
2#炉
高低位水池
液位2 液位2联锁设
0.00mm 00.00
UPS
冷却水压力1 0.00Pa
冷却水压力2
0.00Pa 冷却水压力2
回水温度1 0.00Pa
回水温度2 0.00Pa
倾动控制系统
快速切断阀或者断开装置
液位监测报警
快速切断阀或者断开装置
高低位水池
有"
无X
有"
无X
1#炉
2#炉
UPS
0.00Pa
回水温度2 0.00Pa
有"
无X
液位监测报警
65
帘槽与模盘 .口连接处
液位监测报警
有"
无X
应急电源
有"
无X
紧急排放阀快速切断阀或者断开装置
回水温度1 0.00Pa
有色企业
【检查方法】
询问、查看现场流槽与模盘(分配流槽)入口连接处是否安装有快速切断阀或断开装置。查阅设备控制 逻辑图或电气线路图,确认报警装置与安全应急附件联锁。查阅电气线路图确认有否应急电源。
【风险分析】
倾动式浇铸炉,通过在流槽与模盘(或分配流槽)入口设置快速切断阀或者断开装置,并与炉体倾动控制系 统联锁,目的是确保流槽与模盘或者与分配流槽的,入口连接处液位发生突升、突降时,及时切断向模盘 内输送铝水,并将流槽中铝水导流到,应急储存设施,或者将少量铝水留置在流槽内部,完成作业中断。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
66
有色企业
5-10
《工贸企业重大事故隐患判定标准》第五条(十)
铝加工深井铸造机钢丝卷扬系统选用非钢芯钢丝绳,或者未落实钢丝绳定期检查、更换制度的。
【判定情形】(本条有3种判定情形)

判定情形1钢丝卷扬系统选用非钢芯钢丝绳。
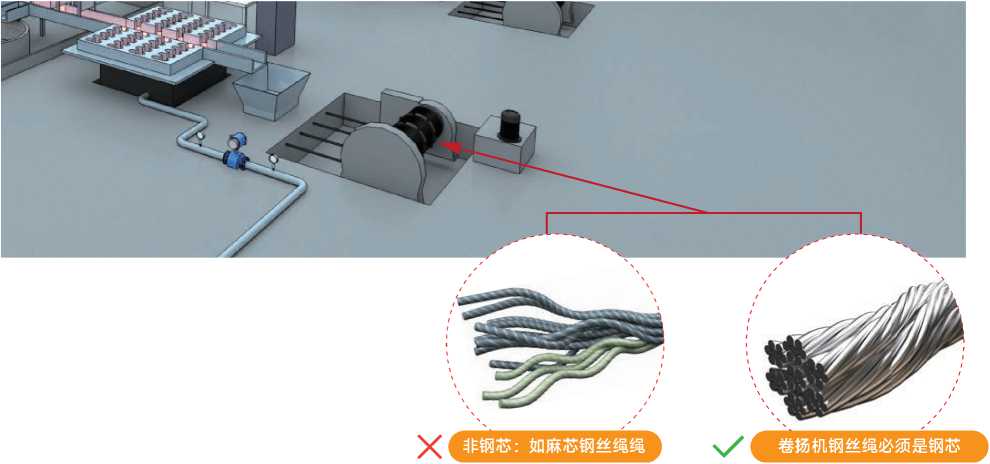
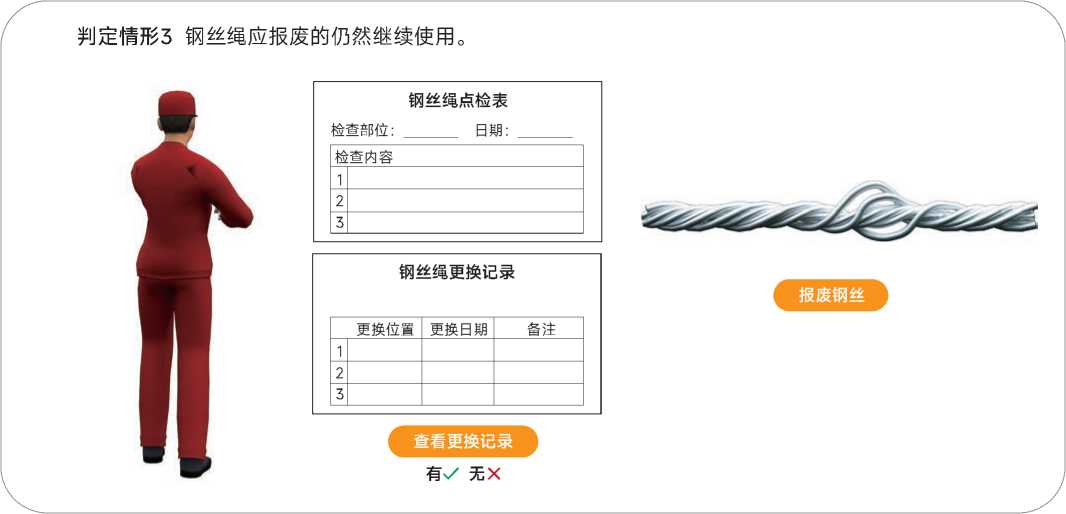
判定情形2未按照钢丝绳定期检查和更换制度要求,对钢丝绳进行定期检查。
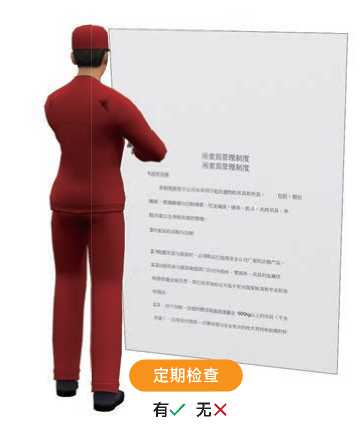
注:定期检查周期至少每月1次。
67
有色企业
【检查方法】
查阅现场检查记录、查阅上一次钢丝绳更换记录,查阅钢丝绳采购进货清单确认钢芯钢丝绳。
【风险分析】
提高钢丝绳的安全性能保障,同时加强钢丝绳检查维护和报废管理,避免铸造过程突然断裂,造成铝液 进入铸井,发生爆炸。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
68
有色企业
5-11
《工贸企业重大事故隐患判定标准》第五条(^一)
可能发生一氧化碳、^化^、^气、^化^等4^有^气体泄漏、积聚的场所和部位未设置 固定式气体浓度监测报警装置,或者监测数据未接入24小时有人值守场所,或者未^可能 有^化^气体的场所和部位^^同等^^的检测^施的。
【判定情形】(本条有3种判定情形)
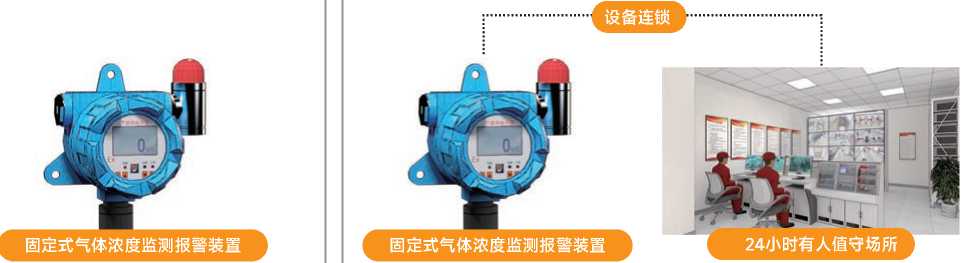
判定情形1可能发生一氧化碳、碑化氢、氯气、硫化氢气体泄漏、积聚的场所和部位,未设置固定式气体 浓度监测报警装置。
判定情形2 本项明确的可能发生一氧化碳、^化^、^气、^化^4种气体泄漏、积聚场所和部位的固定 式气体浓度监测报警装置实时数据,未接入24小时有人值守场所。
注:^24小时连^生产的企业,现场固定式气体浓度监测报警装置的实时数据,应^接入生产期间有人 值守的场所。
有✓无X
有✓无X 有✓无X
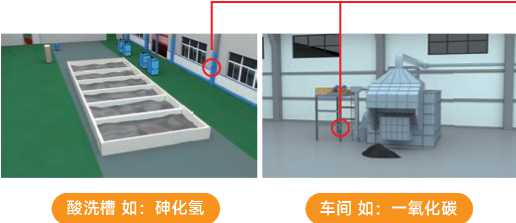
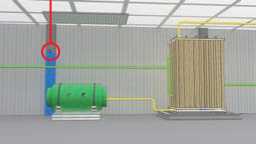
液氯车间如:氯气


69
有色企业
判定情形3可能出现碑化氢气体泄漏、积聚且未设置固定式气体浓度监测报警装置的场所和部位,未使用
漠化汞(氯化汞)试纸检测碑化氢气体浓度。
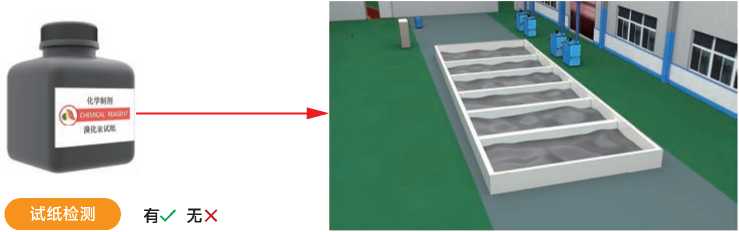
酸洗槽(未设置固定式气体浓度监测报警装置)
【检查方法】
询问、查看现场,向企业^同人员^^监测报警信号接入的位置,并去现场查看。查阅^化^气浓度检 测记录,如未提供检测记录的,^直接判为重大隐患。
【风险分析】
防止生产过程,一氧化碳、^化^、^气、^化^四种有毒气体出现泄漏、积聚情形时,人员未及时发 现,^^中毒、火灾、爆炸等安全事故发生。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
70
有色企业
5-12
《《工贸企业重大事故隐患判定标准》第五条(十二)
使用煤气(天然气)并强制送风的燃烧装置的燃气总管未设置压力监测报警装置,或者监测 报警装置未与紧急自动切断装置联锁的。
【判定情形】(本条有2种判定情形)
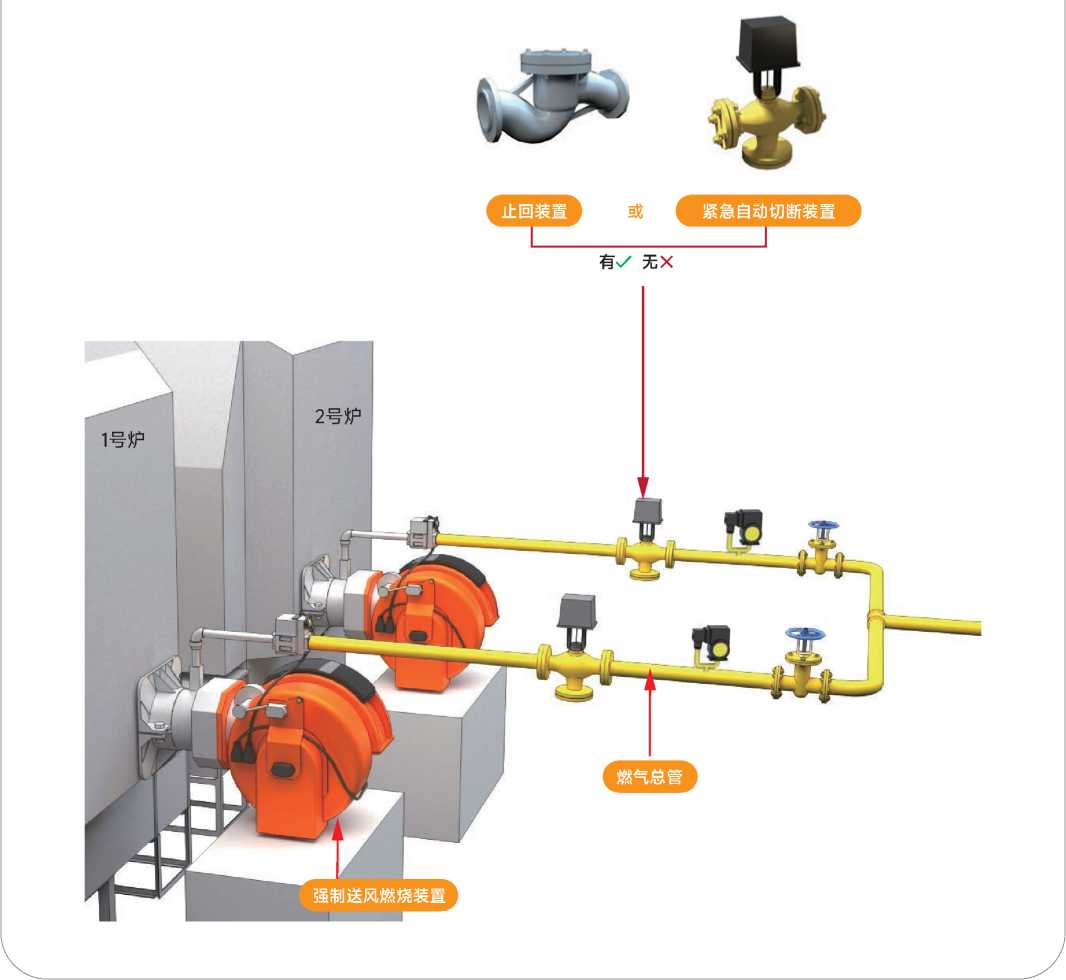
判定情形1使用煤气(天然气)并采用强制送风燃烧装置的煤气(天然气)入口总管道,未设置止回装置 或者紧急自动切断装置。
71
有色企业
判定情形2使用煤气(天然气)单体燃气设备的入口总管道紧急自动切断装置,未与燃气入口总管道低压 监测装置联锁。
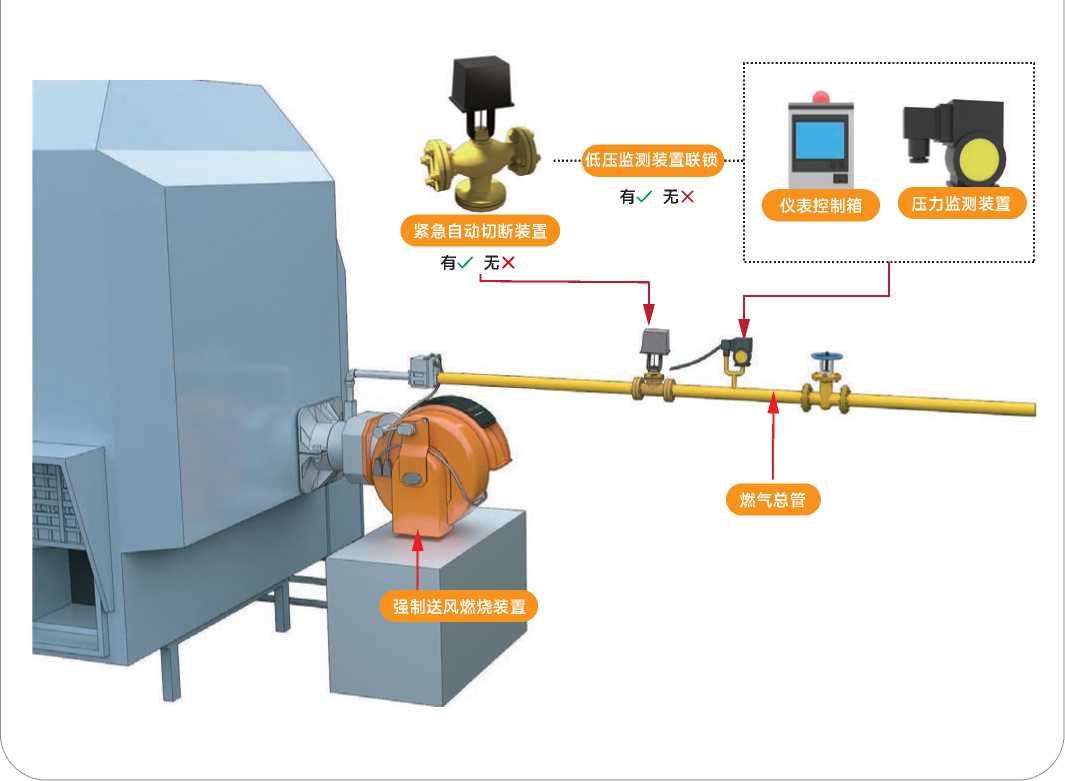
【检查方法】
询问、现场查看煤气或天燃气总管上有否设置止回装置或者紧急自动切断装置。查阅燃气控制联锁逻辑 图或电气线路图确认燃气入口总管道上的低压监测装置与自动切断阀联锁。
【风险分析】
防止强制送风的燃烧装置,在煤气(天然气),或者空气管道,出现紧急工况,比如突然停电,引发燃气、 空气供应,包括炉膛压力异常,造成燃气和空气窜混,发生爆炸;或者是火焰出现突然熄灭时,燃气管道 持续向炉内送入燃气,发生爆炸。
【标准依据】
城镇燃气设计规范(GB50028-2006)(2020年版)。
72
有色企业
5-13
《工贸企业重大事故隐患判定标准》第五条(^三)
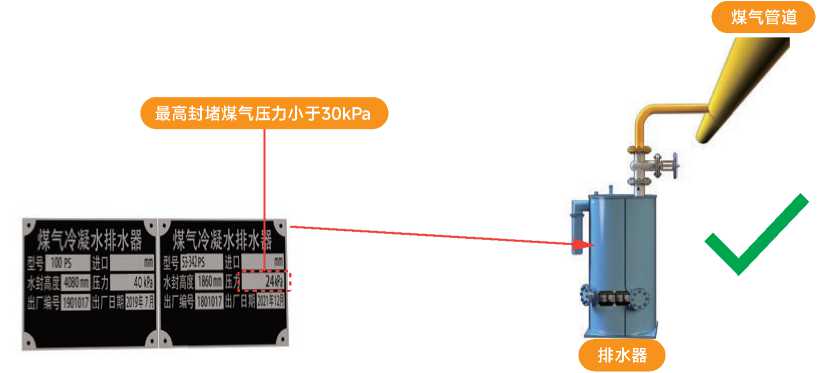
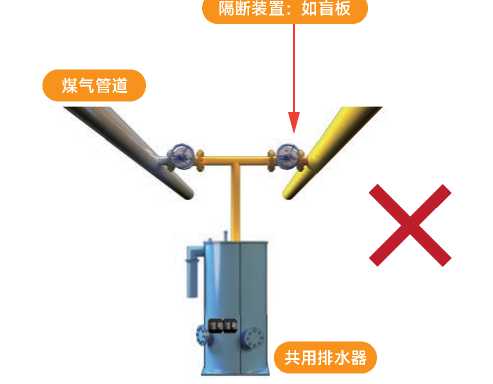
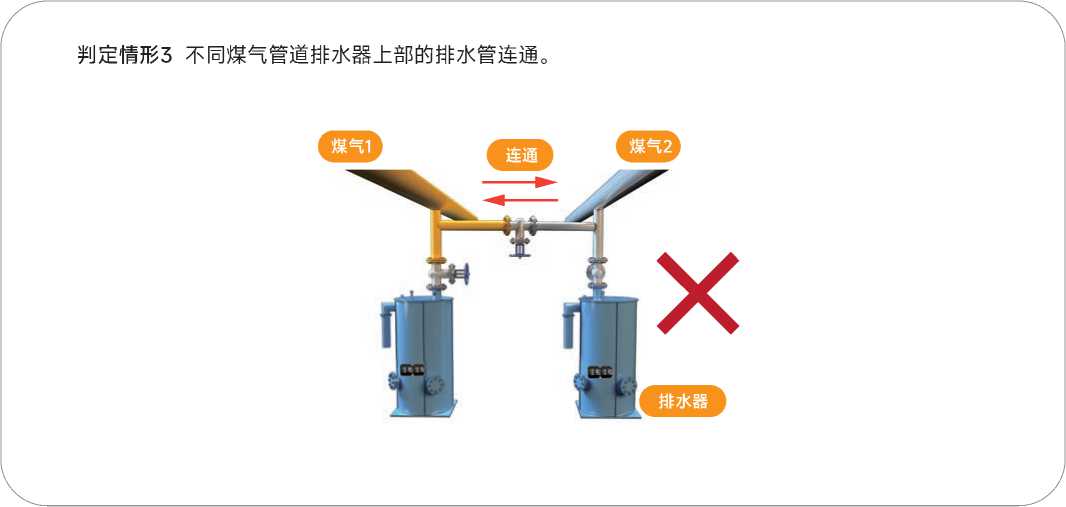
正压煤气输配管线水封式排水器的最高封堵煤气压力小于30kPa,或者同一煤气管道隔断装 置的两侧共用一个排水器,或者不同煤气管道排水器上部的排水管连通,或者不同介质的煤 气管道共用一个排水器的。
【判定情形】(本条有3种判定情形)
判定情形1正压煤气输配管道水封式排水器的最高封堵煤气压力小于30kPa(3060mmH2O)。
判定情形2同一煤气输配管道隔断装置的两侧共用一个排水器。
73
有色企业
【除外情形】(本条有2种除外情形)
⑴ 煤气柜柜底水封式排水器最高封堵煤气压力小于30kPa(3060mmH2O)。
(2) 煤气抽气机进出口管道隔断装置两侧的正负压工况排液管共用水封井(罐)。
74
有色企业
【检查方法】
现场查看排水器管道管线是否单独配管,是否有其他管路接入,确认是单独使用。查阅排水器压力记录 表确认最高封堵压力不小于30kPa。
【风险分析】
水封式排水器作为煤气输配管网的重要附属设施,如果本质安全不能满足要求,或者是日常维护不到 位,可能会因为煤气管网的压力波动,造成管道中的煤气击穿水封,或发生反窜,引发中毒甚至火灾、 爆炸事故。
【标准依据】
冶金企业和有色金属企业安全生产规定《国家安全生产监督管理总局令》第91号
75
建材企业
重大事故隐患 6 厂
0
建材企业
6-1
《工贸企业重大事故隐患判定标准》第六条(一)
煤^^式收尘器、煤^^未设置温度和固定式一氧化碳浓度监测报警装置,或者未设置气体 ^^装置的。
【判定情形】(本条有5种判定情形)
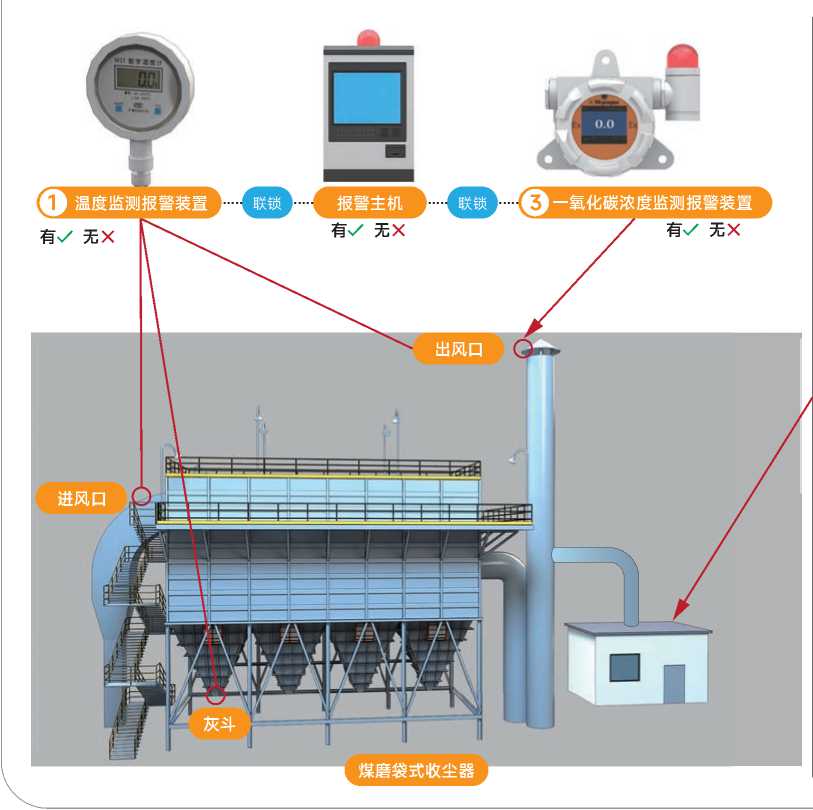
判定情形1煤磨袋式收尘器的灰斗或者进、出风口未设置温度监测报警装置;
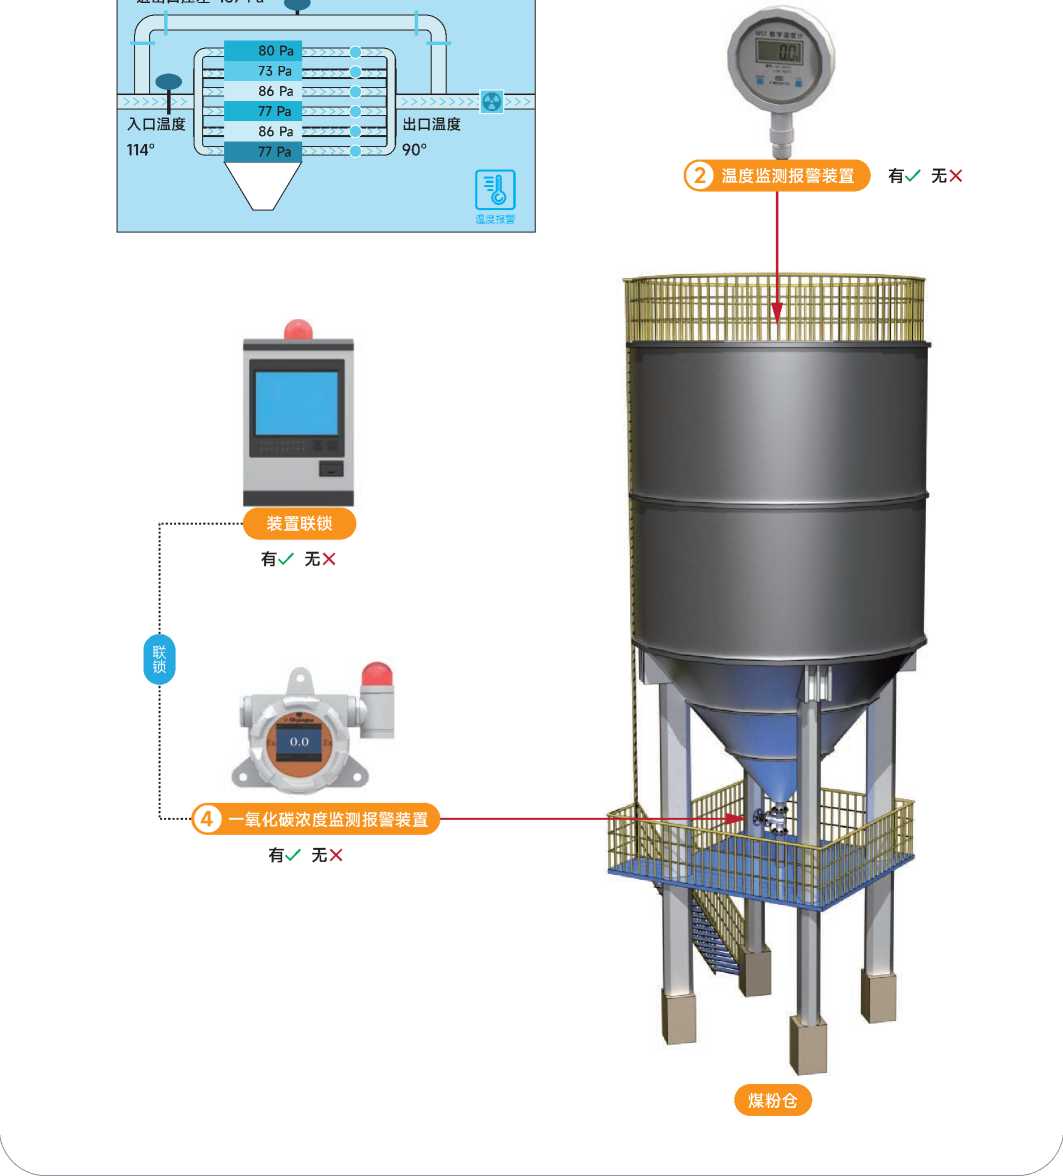
判定情形2煤粉仓锥体未设置温度监测报警装置。
判定情形3煤磨袋式收尘器出风口未设置固定式一氧化碳浓度监测报警装置。
判定情形4煤粉仓未设置固定式一氧化碳浓度监测报警装置。
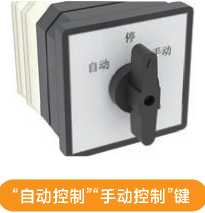
判定情形5煤磨袋式收尘器或者煤粉仓未设置气体灭火装置,或者气体灭火装置未同时设有自动控制、手 动^^和机^应急操作^种^动方式。

5
“机械应急操作”键
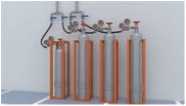
气体灭火装置(氮气)

77
建材企业
系统监控

1≡

78
建材企业
【检查方法】
现场查看,现场逐个检查,或检查监测报警装置汇总清单。气体灭火装置三种启动方式应定期进行检查 与启动,可检查启动记录,如从未有启动记录,则无法证明三种启动都是完好的,也可判为重大隐患。
【风险分析】
建材行业中很多企业对非金属矿物的高温煅烧是通过燃烧煤粉进行,煤粉为可燃粉尘,乙类火灾危险 品,具燃爆性,其制备、输送、贮存和使用过程中易出现自燃或爆炸事故。煤粉制备系统的煤磨袋式收 尘器、煤粉仓曾发生过多起自燃、爆炸事故,造成人员伤亡、设备损坏和经济损失。
【标准依据】
水泥工厂设计规范(GB50295-2016)、新型干法水泥生产安全规程(AQ 7014-2018)
79
建材企业
6-2
《工贸企业重大事故隐患判定标准》第六条(二)
筒型储库人工清库作业未落实清库方案中防止高处坠落、坍塌等安全措施的。
【判定情形】(本条有3种判定情形)
判定情形1 筒型储存库人工清库作业未制定清库方案。
清库方案 xxxxx xxxxx xxxxx xxxxx xxxxx
清库方案
有✓无X
判定情形2 筒型储存库人工清库方案缺少防止高处坠落、坍塌、掩埋窒息等事故的安全措施。
清库方案 高处坠落 坍塌 掩埋窒息 xxxxx xxxxx
检查清库方案措施
有"无X
80
建材企业
判定情形3筒型储存库人工清库作业时未落实防止高处坠落、坍塌、掩埋窒息等事故的安全措施。
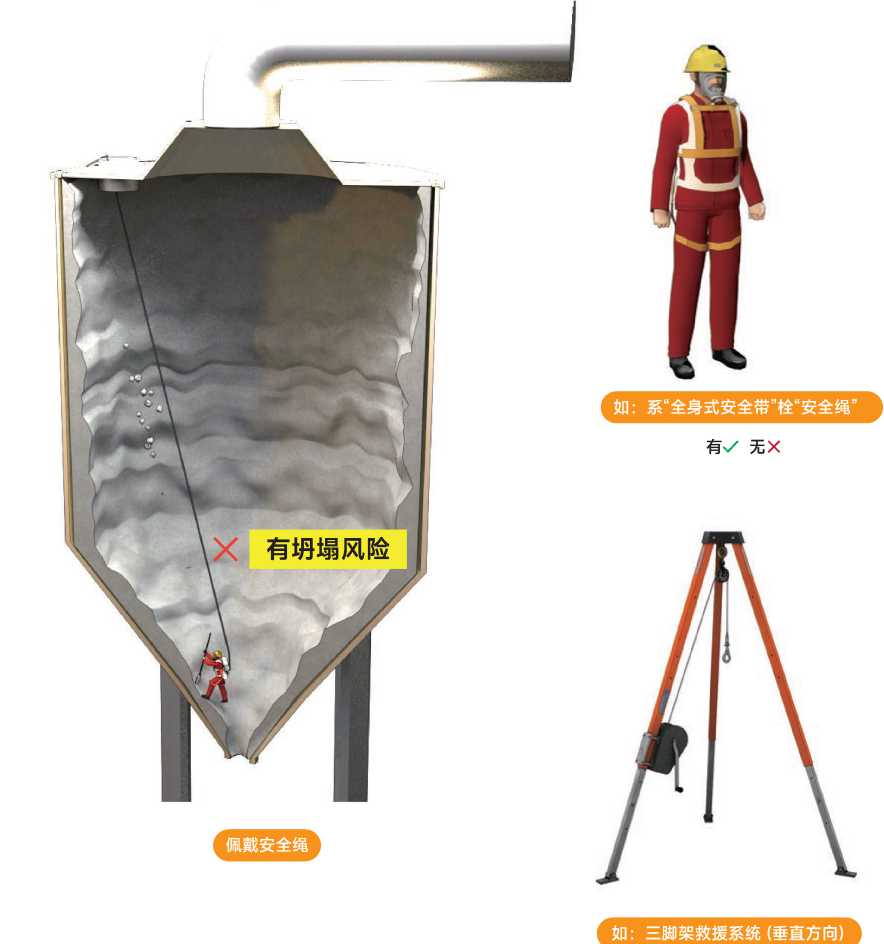
有✓无X
注:进入仓内作业前,应先排除中毒窒息风险,先通风再检测。进入仓内作业,须先清人孔门,排除其 他险情,再进行其他清仓作业。要按照先清理上方,后清理下方的原则。
81
建材企业
【检查方法】
检查清库方案与前期的作业许可证,详细分析各安全措施是否按要求做好。在检查期间不一定有这些作 业,只能检查前期作业票上的安全措施等以往记录来确认企业是否做到位。如前期的作业许可证有问题 的,即可判为重大隐患。
【风险分析】
建材企业筒型储存库人工清库作业风险很高,是建材企业尤其是水泥企业事故多发的作业之一,大量坍 塌物料会造成库内清库人员被掩埋,发生窒息伤亡事故。外委施工单位管理不规范、作业前未对作业风 险进行充分辨识和评估,未结合现场实际制定清库方案,作业过程未落实风险控制措施,是造成人工清 库作业过程事故多发的主要原因。
【标准依据】
水泥工厂筒型储存库人工清库安全规程 (AQ2047-2012)
82
建材企业
6-3
《工贸企业重大事故隐患判定标准》第六条(三)
水^企业电^渣^^^^储^未设置固定式可^气体浓度监测报警装置,或者监测报警装置 未与事故通风装置联锁的。
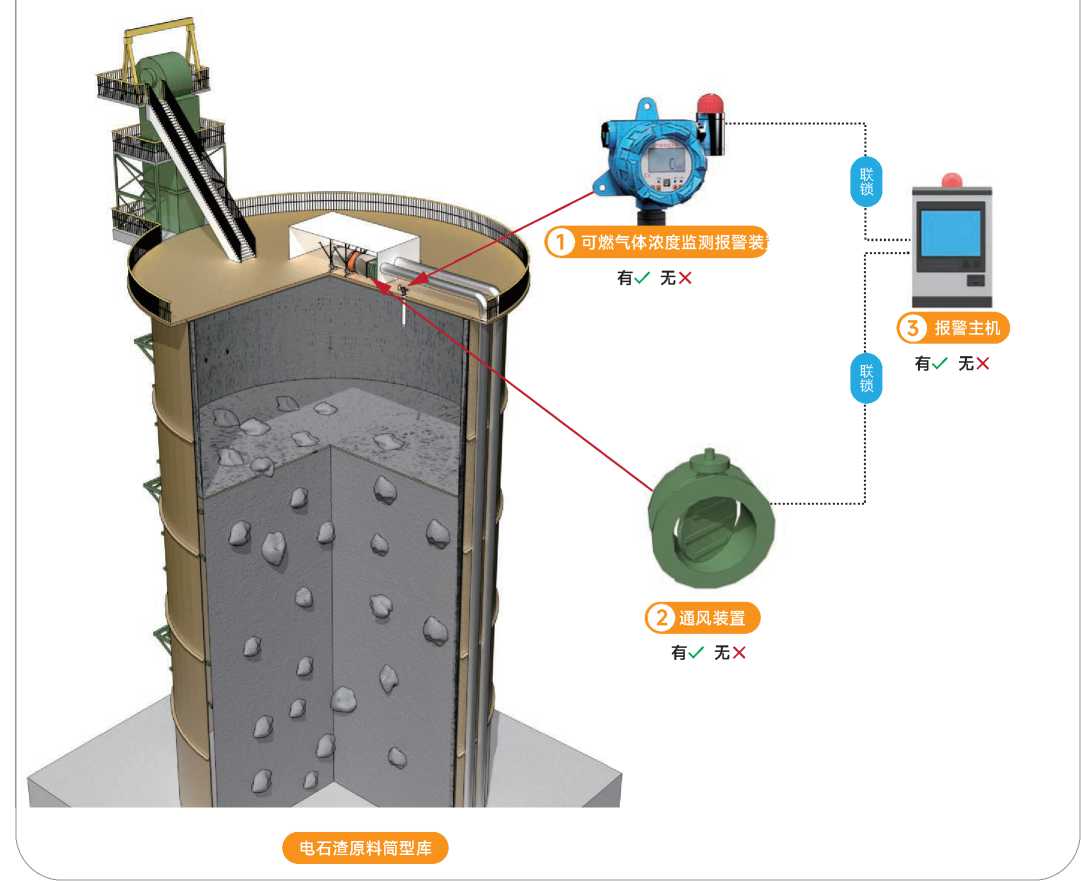
【判定情形】(本条有3种判定情形)
判定情形1水泥企业电石渣原料筒型库库顶最高处未设置能够监测乙快气体浓度的固定式可燃气体浓度监测 报警装置。
判定情形2水泥企业电石渣原料筒型库未设置事故通风装置。
判定情形3水泥企业电石渣原料筒型库固定式可燃气体监测报警装置未与事故通风装置联锁。
83
建材企业
【检查方法】
询问,查看电石渣原料筒库顶是否设置可燃气体报警仪,查看是否设置事故通风装置,查阅电气原理图 确认气体报警仪是否与事故通风装置联锁。三者缺一就可判为重大隐患。
【风险分析】
电石渣,电石(CaC,)水解获取乙快(C,H,)气后的以氢氧化钙为主要成分的废渣。利用电石渣可以代替石灰 石制水泥,很多水泥企业对电石渣危险特性认识不足,未辩识出电石渣可能因为反应不完全,入库之后 还可能因受潮等原因持续释放乙快气的风险,乙快气在电石渣筒型储存库内会形成爆炸性气体环境,遇明 火即发生爆炸。
【标准依据】
水泥工厂设计规范(GB50295-2016)、新型干法水泥生产安全规程(AQ 7014-2018)
84
建材企业
6-4
《工贸企业重大事故隐患判定标准》第六条(四)
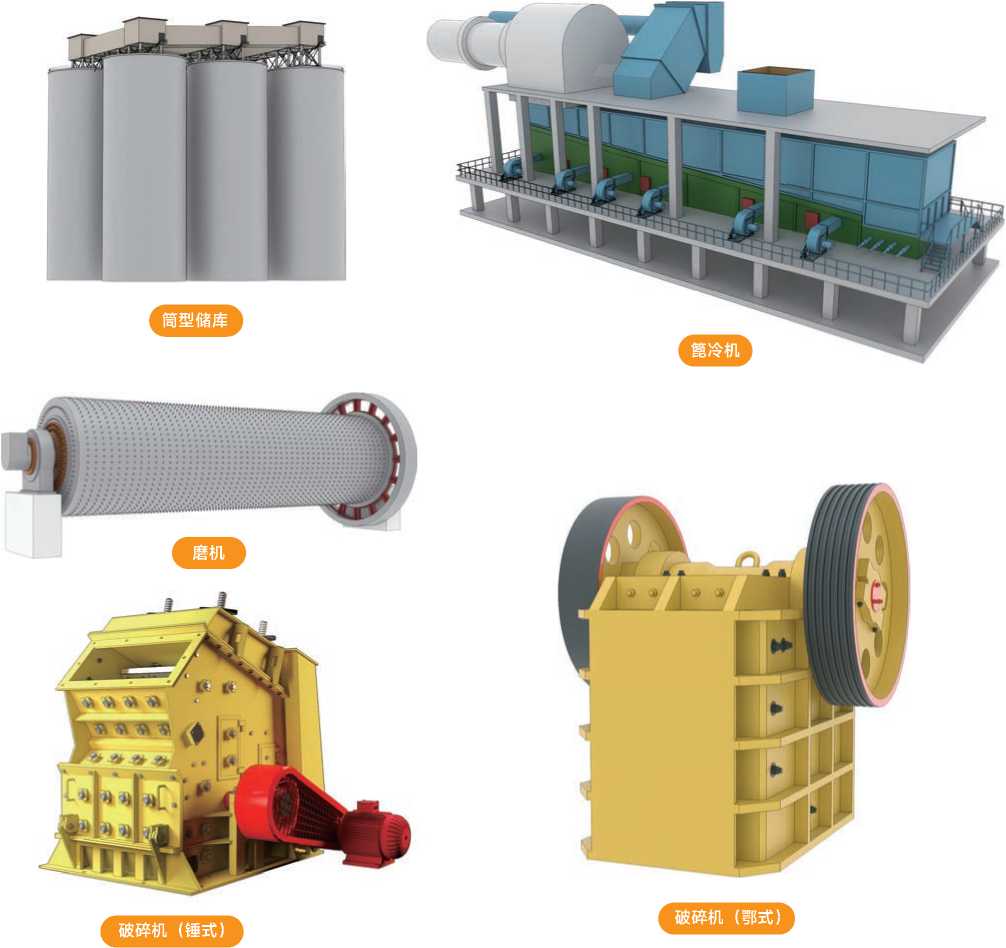
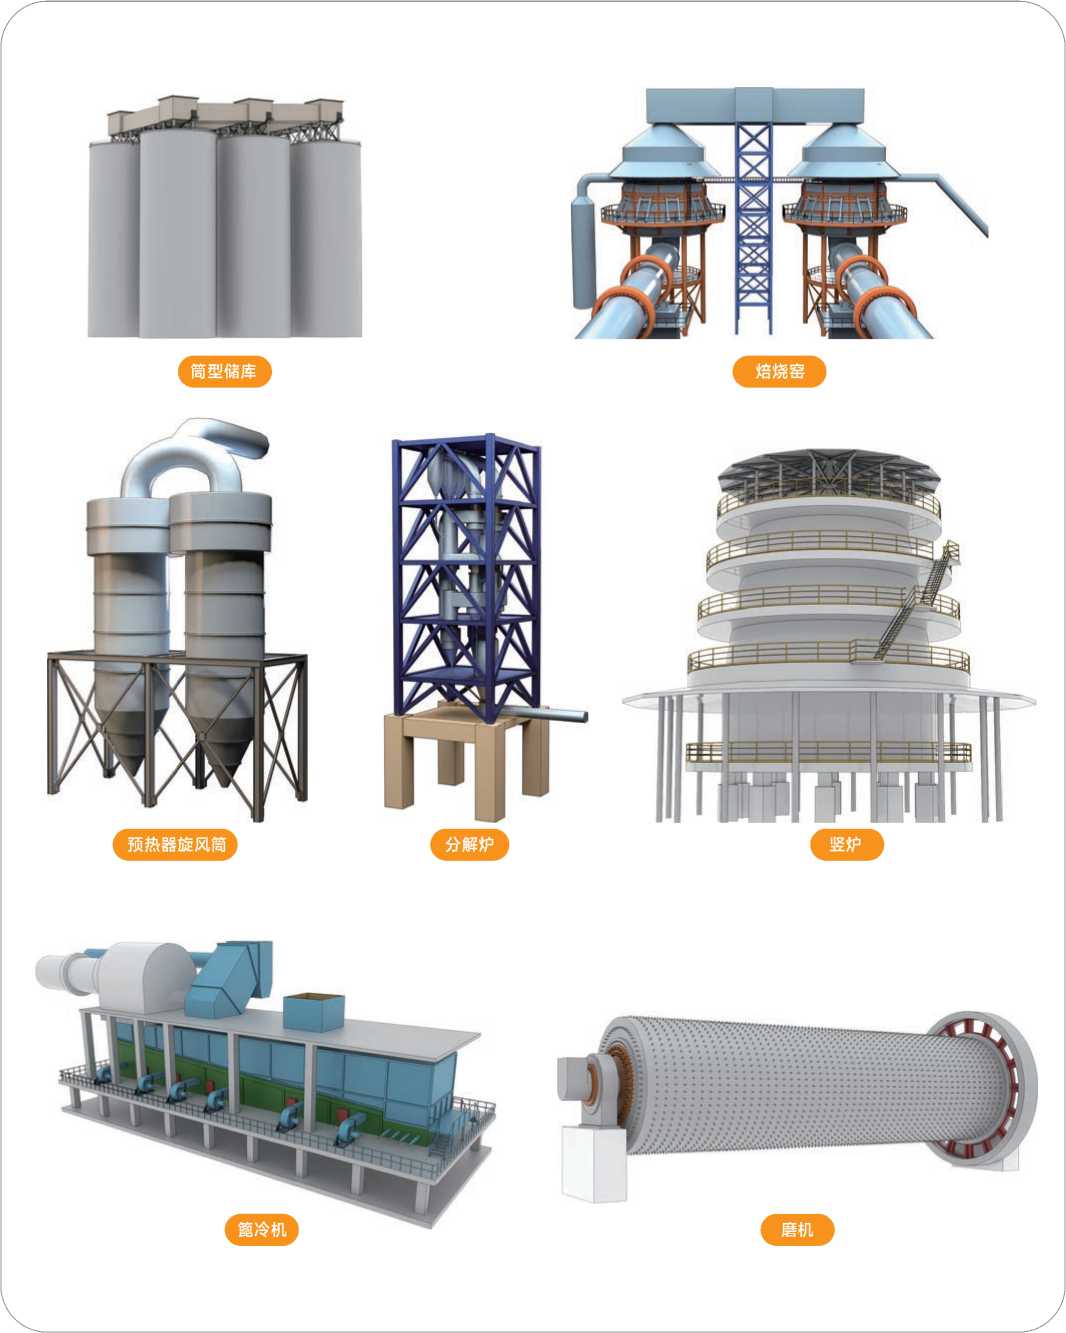
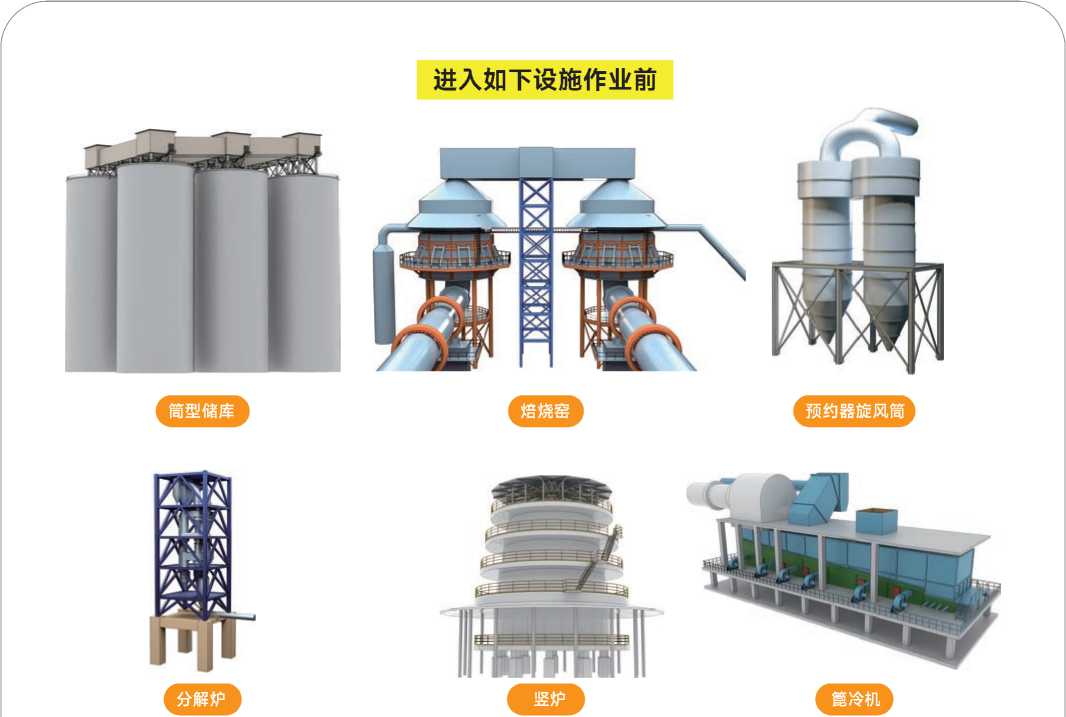
进入筒型储库、焙烧窑、预热器旋风筒、分解炉、竖炉、篦冷机、磨机、破碎机前,未对可 能意外启动的设备和涌入的物料、高温气体、有毒有害气体等采取隔离措施,或者未落实防 止高处坠落、坍塌等安全措施的。
【判定情形】(本条有3种判定情形)
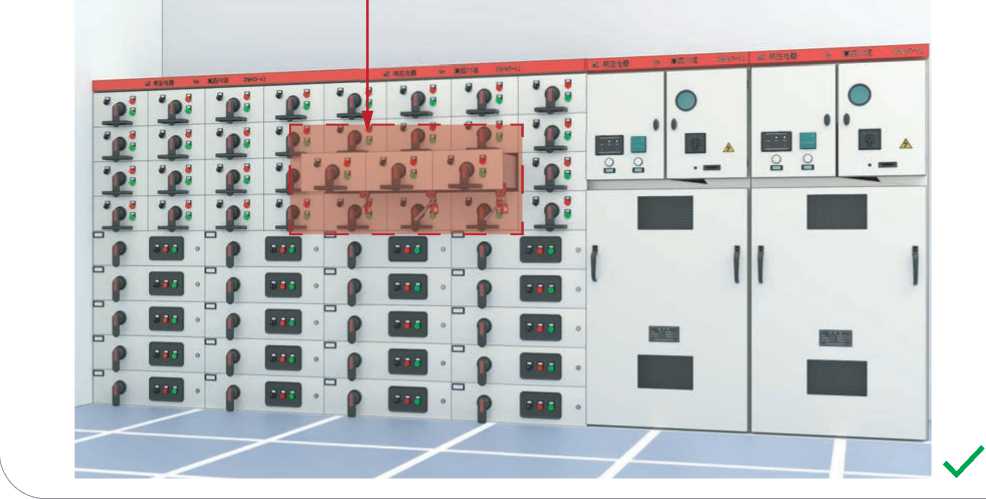
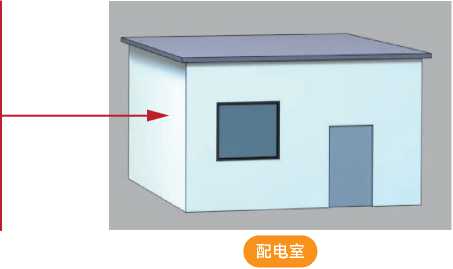
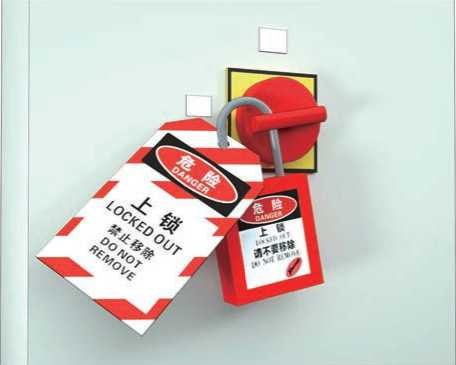
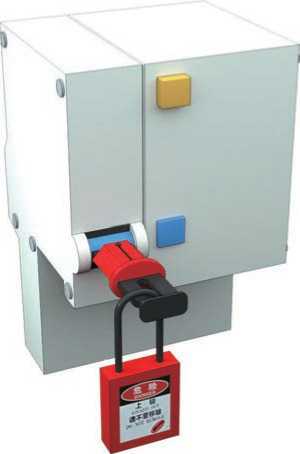
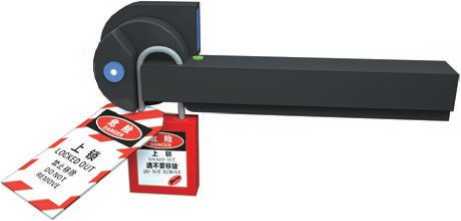
判定情形1进入筒型储库、篦冷机、磨机、破碎机内作业时,未在配电室切断设备电源并上锁、挂牌。
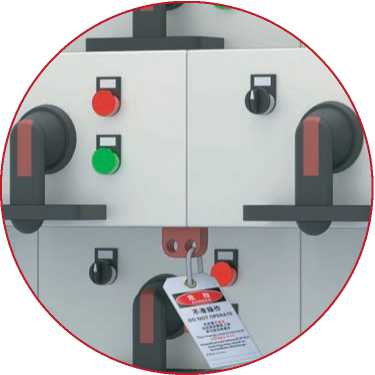
正确情形
切断设备电源并上锁、挂牌
✓

85
建材企业

破碎机(锤式)
破碎机(鄂式)
86
建材企业
重大隐患 X
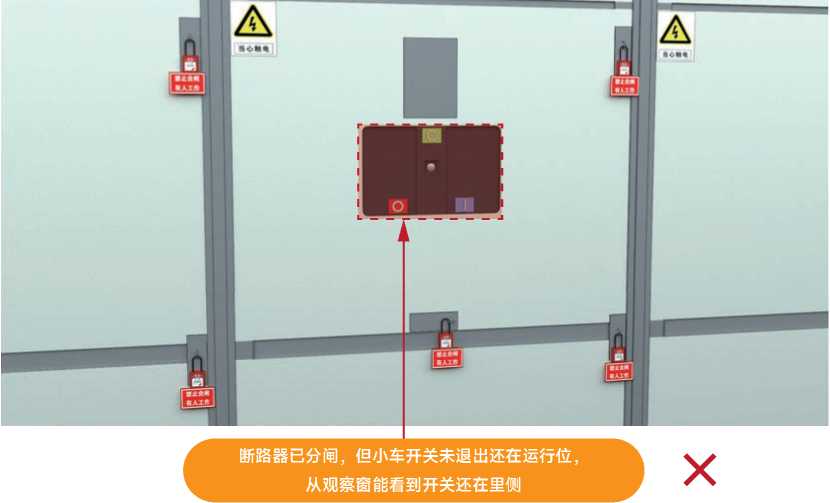
断路器已分闸,但小车开关未退出还在运行位, 从观察窗能看到开关还在里侧
X
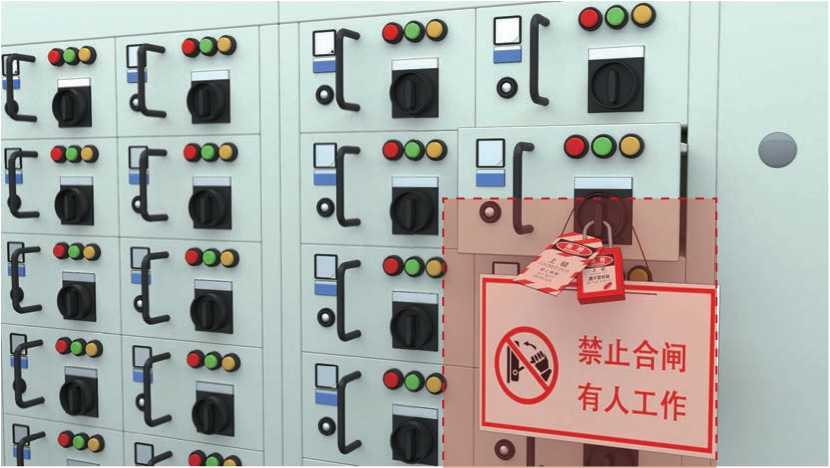
只挂牌未上锁,或上锁未挂牌,均为重大隐患
X
87
建材企业

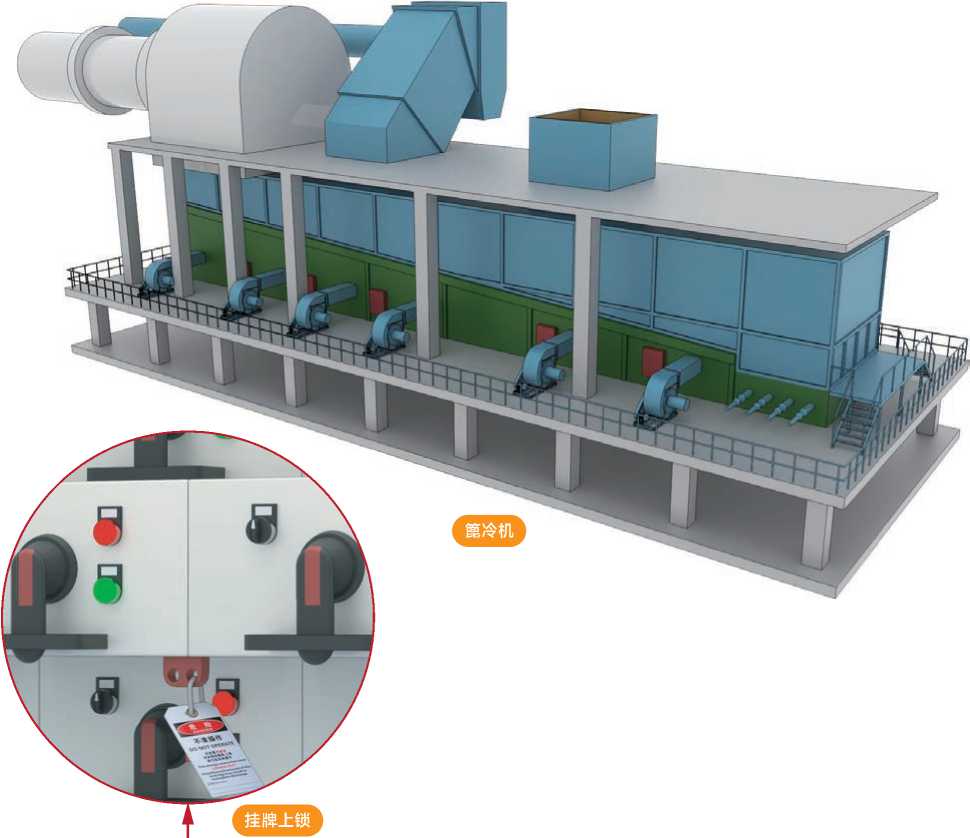
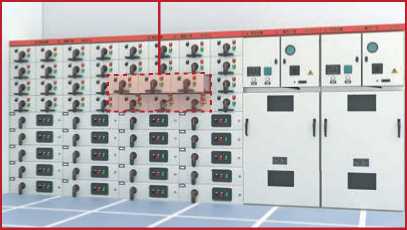
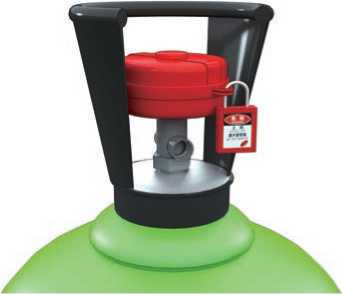
判定情形2 进入筒型储库、焙烧窑、预热器旋风筒、分解炉、竖炉、篦冷机、磨机等作业时,未关 闭防止物料涌入、高温或有毒有害气体进入的阀门、闸板,并断电、上锁、挂牌。

88
建材企业
89
建材企业


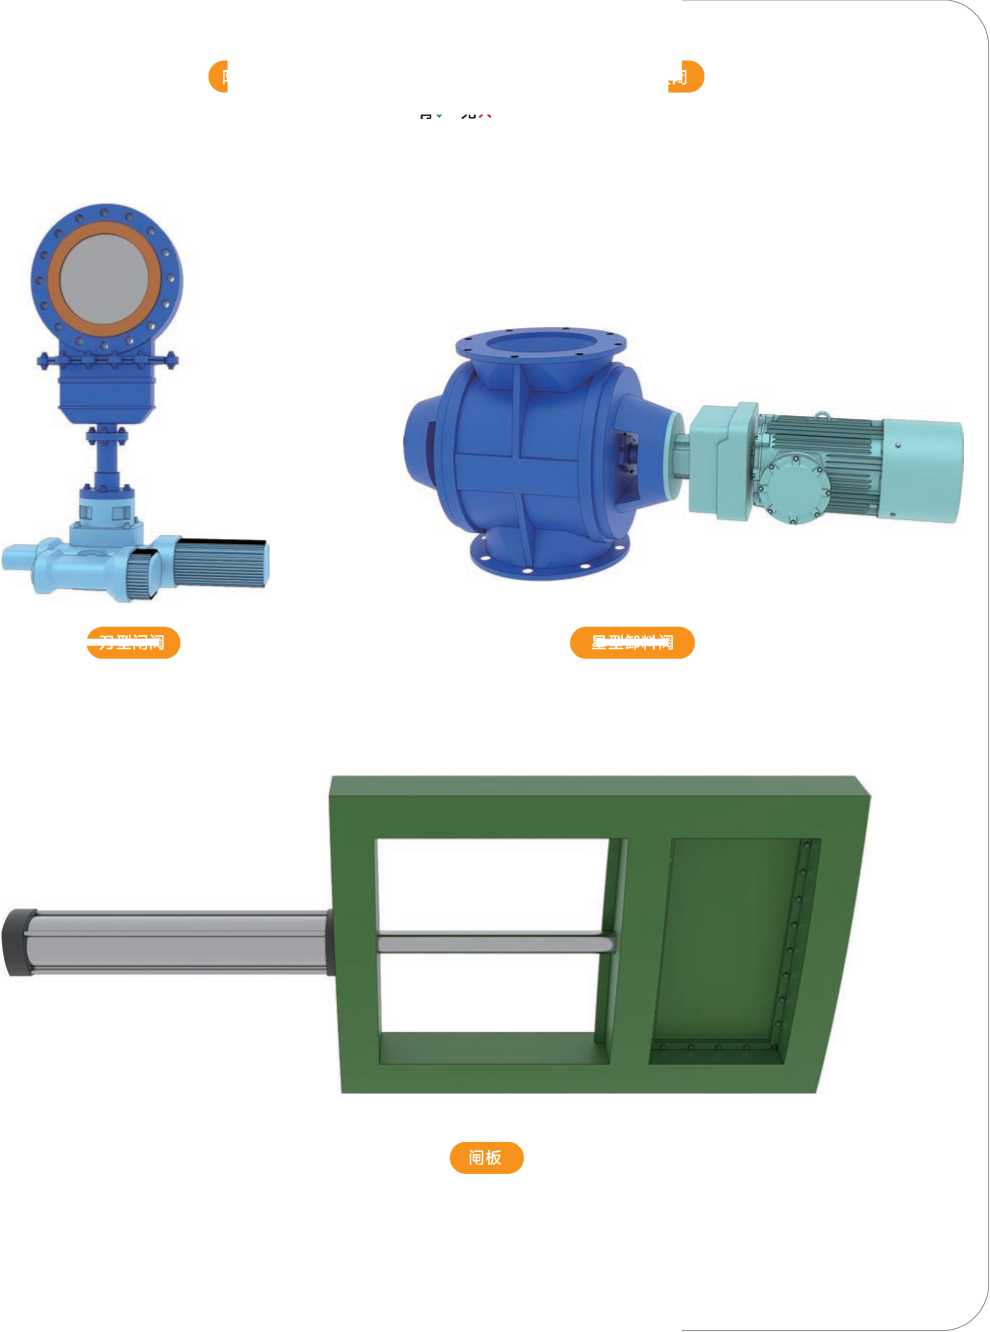
防止物料涌入、高温或有毒有害气体进入的阀门、闸板是否关闭
有✓无X
刀型闸阀
星型卸料阀
90
建材企业



有✓无X
有✓无X
91
建材企业F
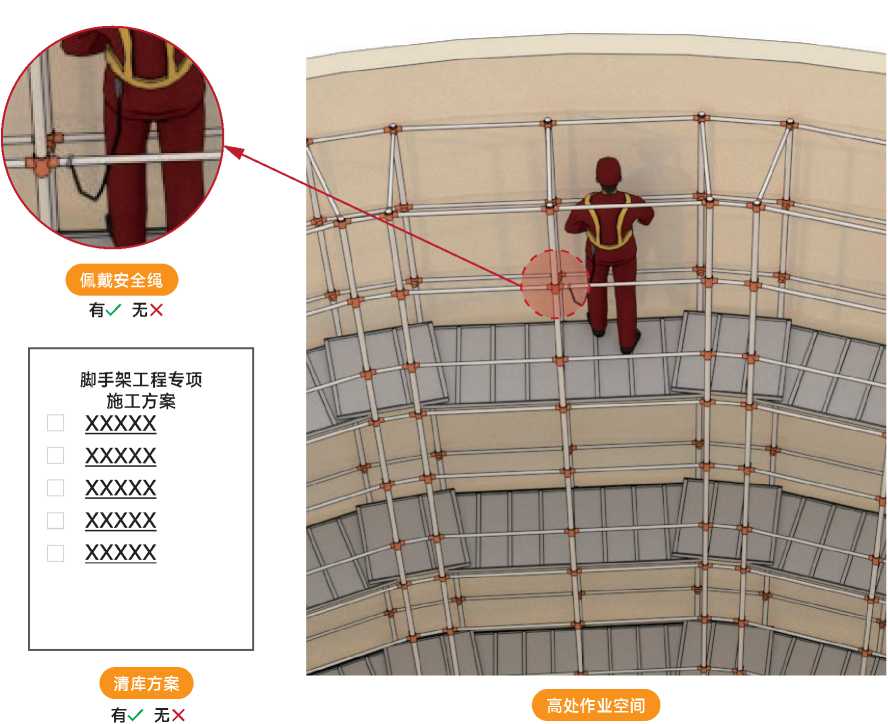
判定情形3 筒型储库、焙烧窑、预热器旋风筒、分解炉、竖炉、篦冷机内作业时,未采取防止作业 面上方物料坍塌伤人措施,或者未落实防止高处坠落措施
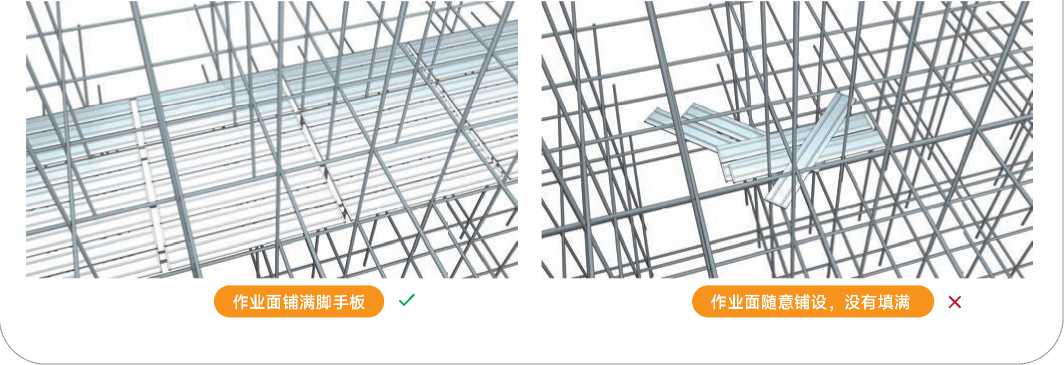
92
建材企业
93
建材企业
【检查方法】
在检查时企业不一定有此项作业,故需查阅前期作业许可证上的安全措施等以往的记录资料。进入筒型 储库内作业,是一项有重大风险的作业,应该有作业方案、作业许可审批单等安全措施。如前期资料有 问题的,即可判为重大隐患。
【风险分析】
建材行业传统的热工设备为间歇式,通俗地说就是一炉一炉地来加热和制备产品,每炉之间有间歇,可以 进行设备维护处理。在整个生产过程中设备不是独立的而是相互关联的,对某一台设备进行维修时,可 能会受到来自于上下游关联设备的物料、高温气体、有毒有害气体的影响而发生安全事故。因此一定要 采取可靠的隔离措施隔离这些危险能量。
【标准依据】
水泥工厂设计规范(GB50295-2016)、新型干法水泥生产安全规程(AQ 7014-2018)
94
建材企业
6-5
《工贸企业重大事故隐患判定标准》第六条(五)
采用预混燃烧方式的燃气窑炉(热发生炉煤气窑炉除外)的燃气总管未设置管道压力监测报 警装置,或者监测报警装置未与紧急自动切断装置联锁的。
【判定情形】(本条有3种判定情形,1种除外情形)
判定情形1采用预混、部分预混燃烧方式的燃气窑炉的燃气总管未设置压力监测报警装置。
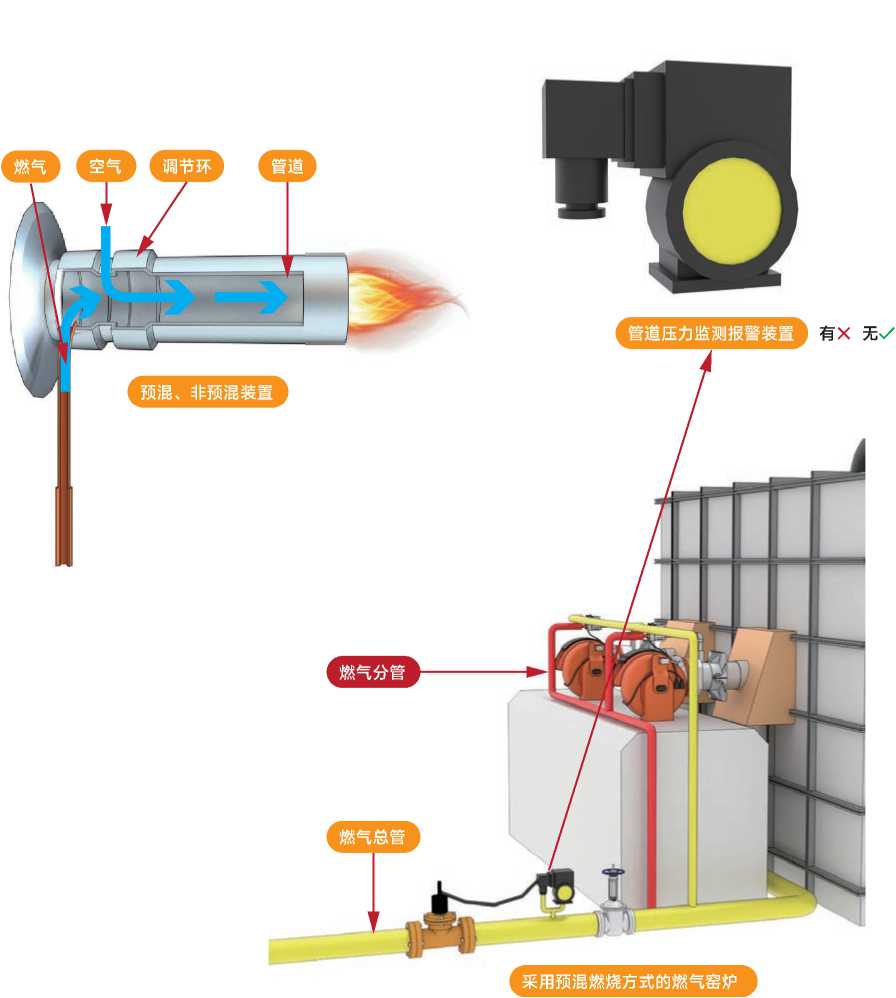
95
建材企业
判定情形2采用预混、部分预混燃烧方式的燃气窑炉的燃气总管未设置紧急自动切断阀。
判定情形3采用预混、部分预混燃烧方式的燃气窑炉燃气总管的紧急自动切断阀未与压力监测报警装置
联锁。
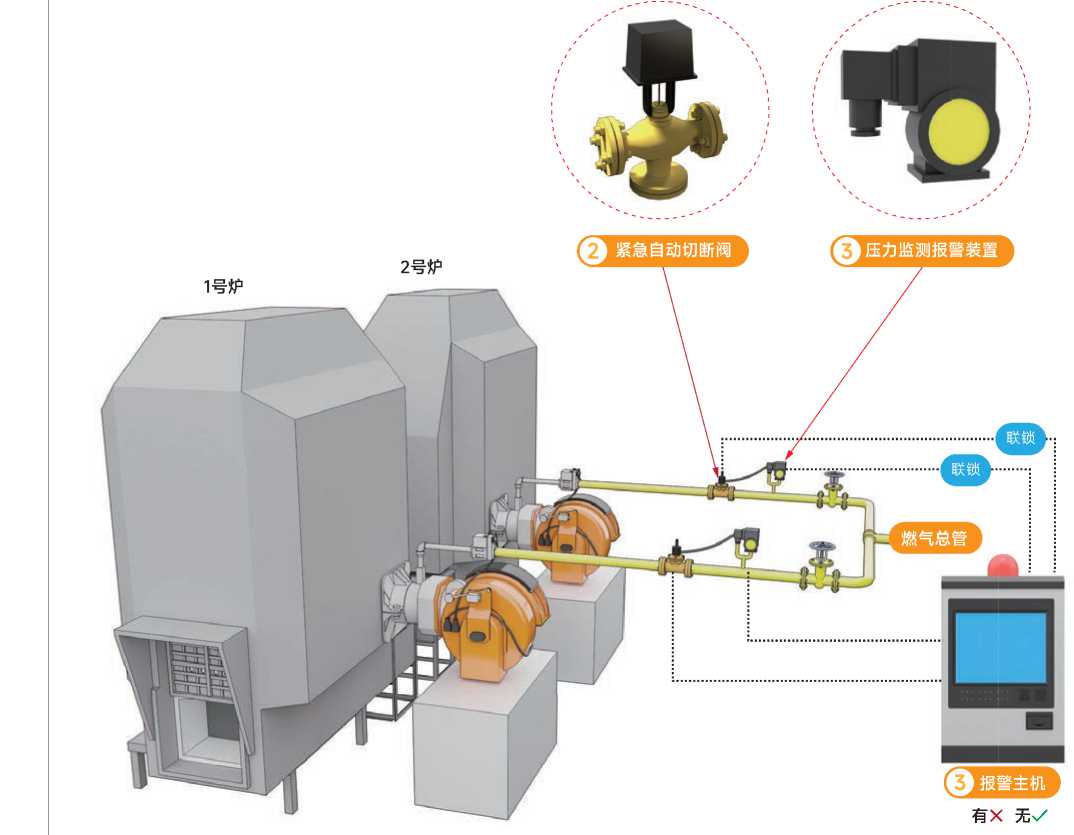
96
建材企业
除外情形1采用扩散燃烧方式的燃气窑炉;热发生炉煤气窑炉。
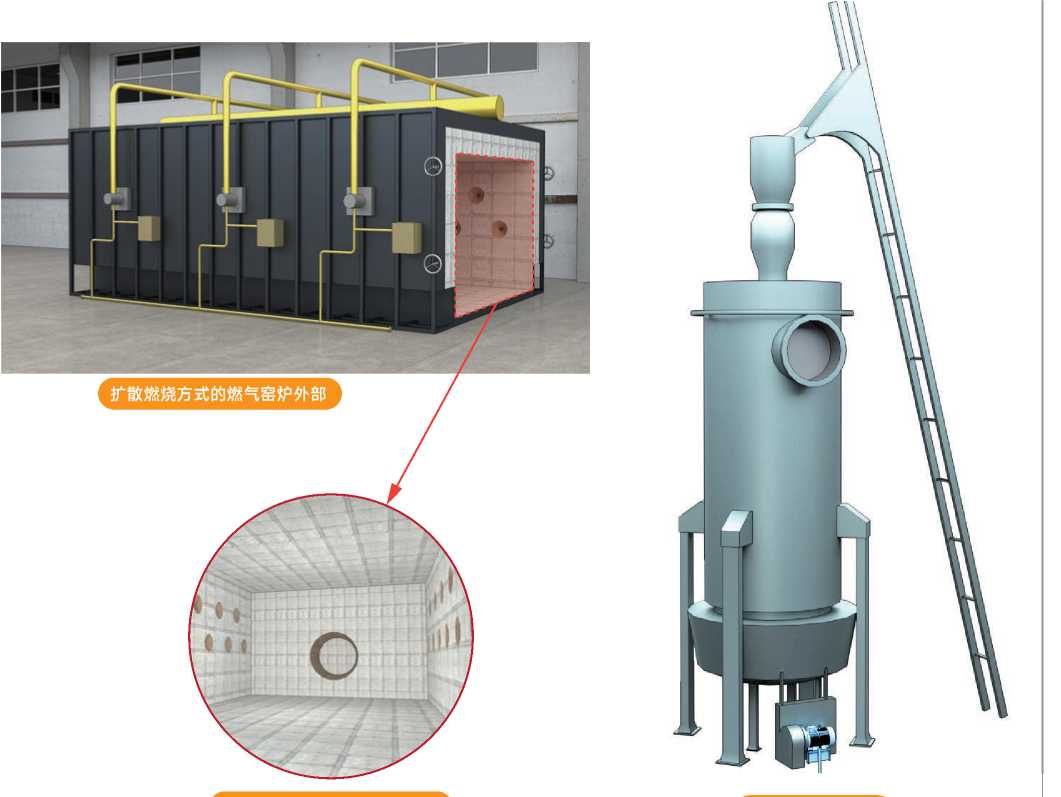
扩散燃烧方式的燃气窑炉内部 热发生炉煤气窑炉
97
建材企业
【检查方法】
询问,查看燃气窑炉总管是否设置压力监测报警装置,是否设置紧急自动切断阀,查阅电气原理图确认压力 监测报警装置是否与紧急切断阀联锁。三者缺一就可判为重大隐患。
【标准依据】
水泥工厂设计规范(GB50295-2016)、新型干法水泥生产安全规程(AQ 7014-2018)
98
建材企业
6-6
《工贸企业重大事故隐患判定标准》第六条(六)
制氢站、氮氢保护气体配气间未设置能够监测氢气浓度的固定式可燃气体浓度监测报警装置
【判定情形】(本条有2种判定情形)
判定情形1:制氢站、氮氢保护气体配气间未设置能够监测氢气浓度的固定式可燃气体浓度监测报警装置。
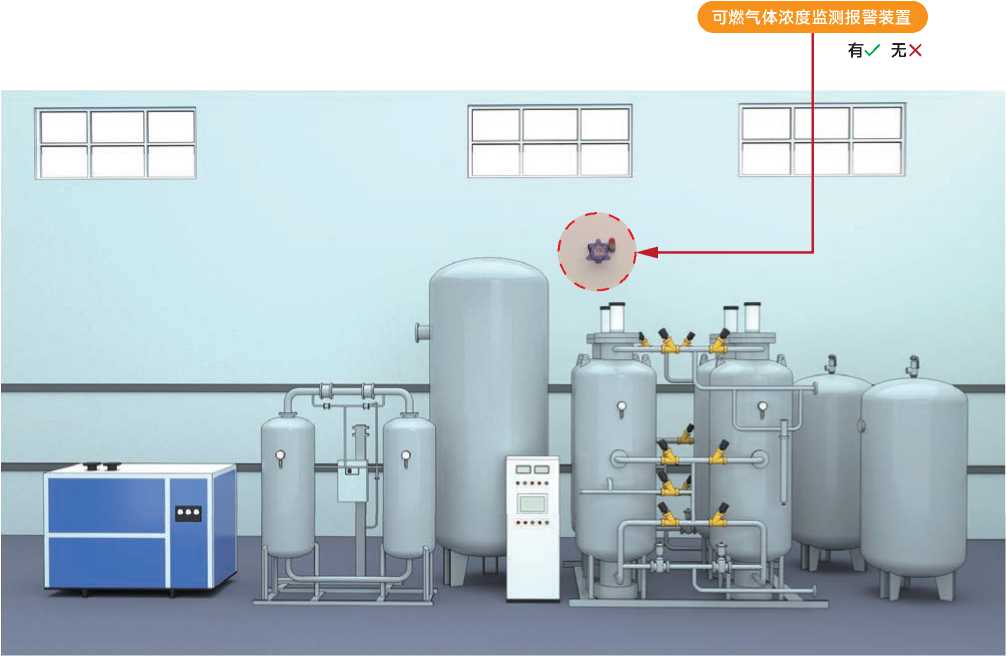
氮氢保护气体配气间

99
建材企业
可燃气体浓度监测报警装置
有3无X
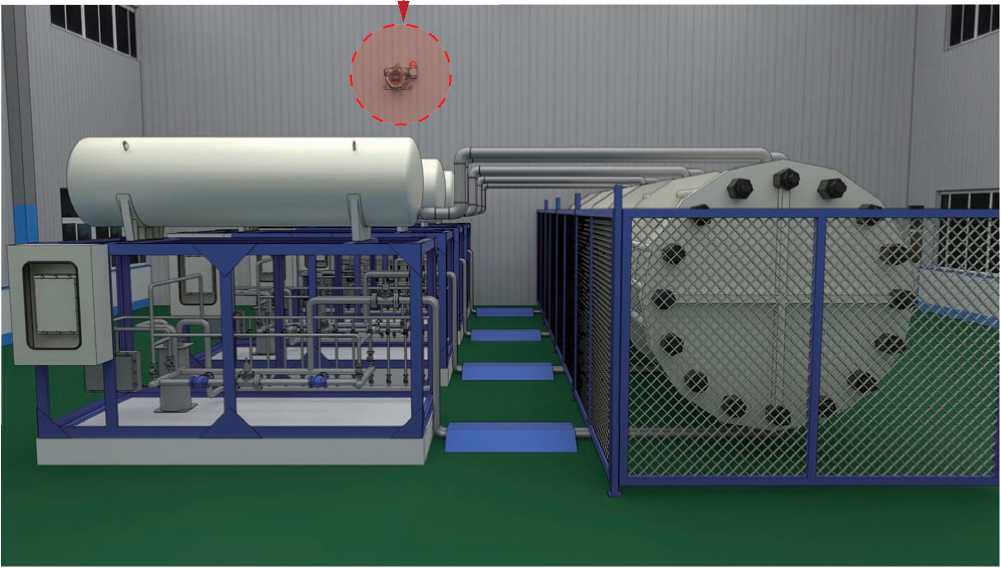
氮氢保护气体配气、制氢站
100
建材企业
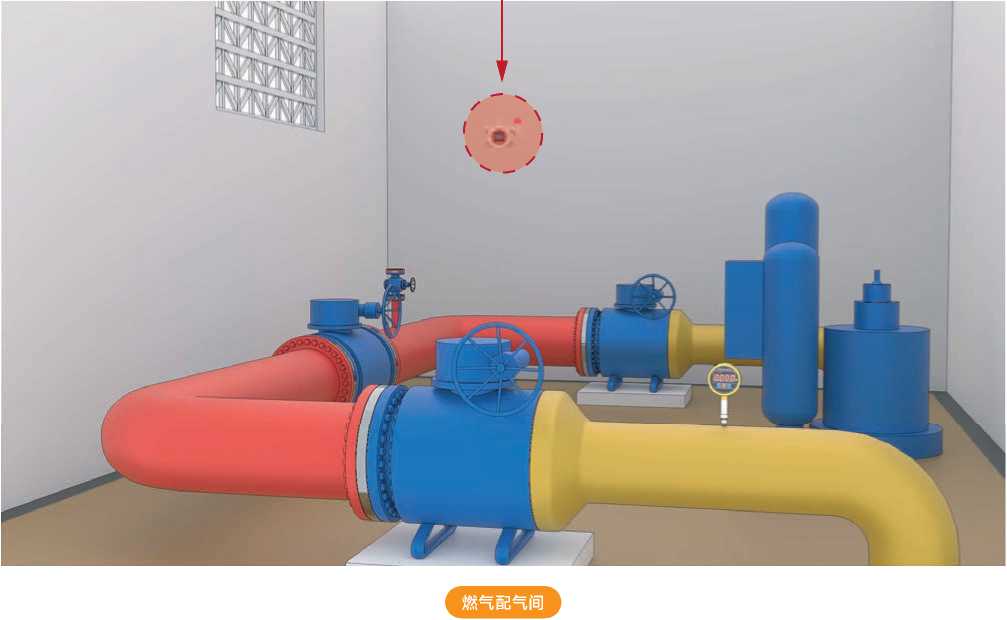
判定情形2:^气配气间未设置固定式可^气体浓度监测报警装置。
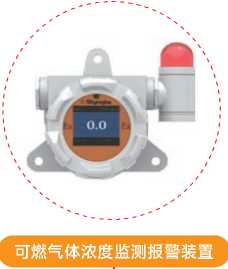
有✓无X
101
建材企业
【检查方法】
询问,现场查看可燃气固定式气体监测报警装置。如未设置即可判为重大隐患。
【风险分析】
建材企业燃气窑炉用气涉及天然气、煤气等可燃气体,平板玻璃企业涉及氢气。在制氢站、氮氢保护气体配 气间、燃气配气间有可能因气体泄漏形成爆炸性气体环境,因此应在上述3类场所设置固定式可燃气体浓 度监测报警装置,持续监测可燃气体浓度,发现超标及时报警处置,防止爆炸事故发生。
【标准依据】
氢气使用安全技术规程(GB 4962-2008 )、氢系统安全的基本要求(GB/T 29729-2022)
102
建材企业
6-7
《工贸企业重大事故隐患判定标准》第六条(七)
电熔^^电炉的水冷设备^^的。
【判定情形】(本条有1种判定情形)
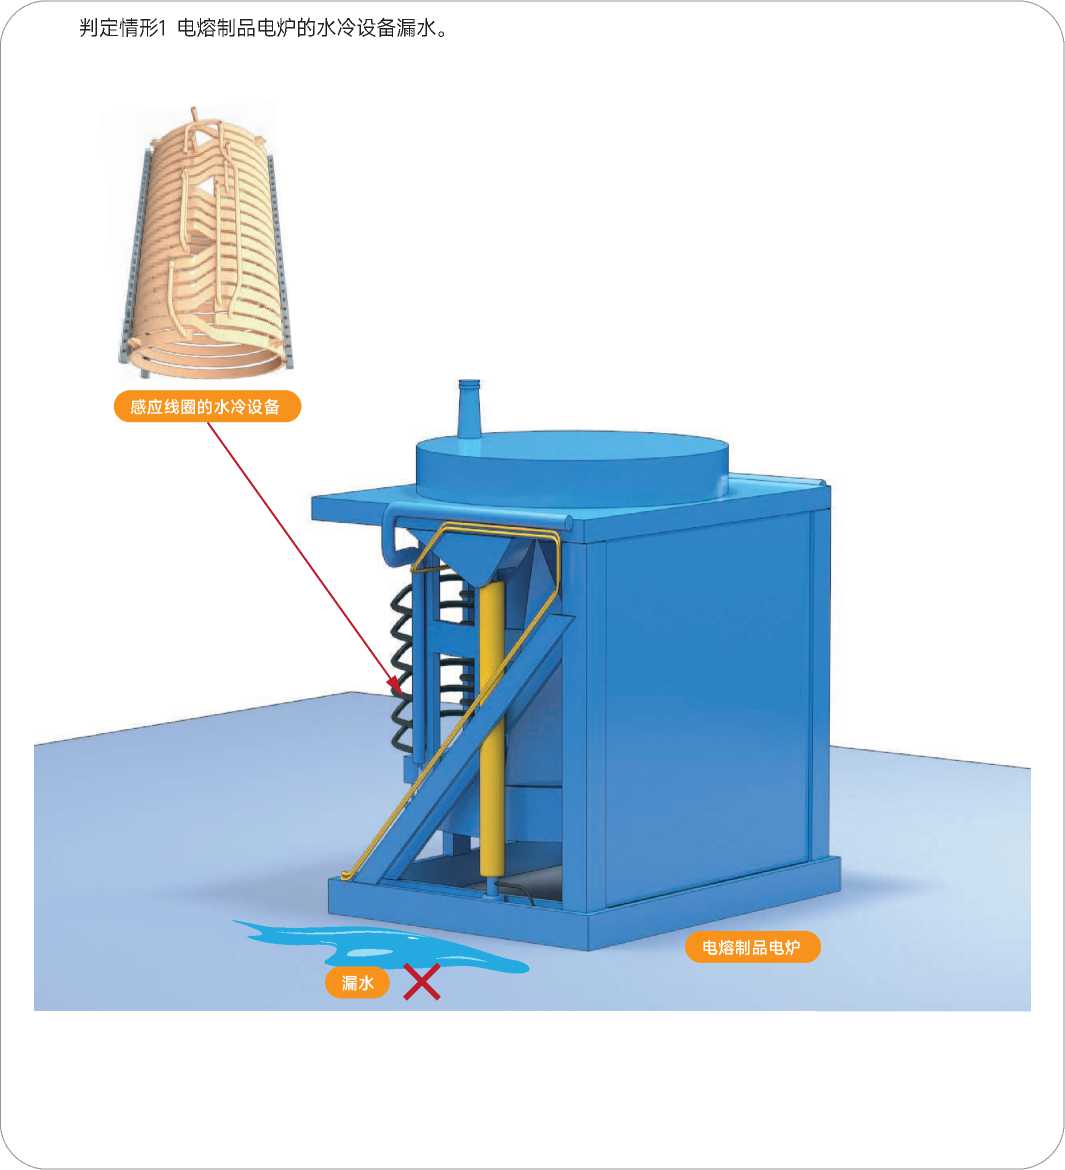
103
建材企业
【检查方法】
询问,查看现场是否漏水,查阅水冷设备运行记录。如有漏水即要判为重大隐患。不包括冷却水管接口部位 因连接不紧密的漏水。(2)现场检查注意自身安全,与电炉保持安全距离。
【风险分析】
电熔制品电炉,主要通过水冷设备对炉体进行保护。水冷设备可能因漏水失去冷却作用,使炉体承受高温发 生结构破坏,高温熔融液相溢出,造成严重事故伤害。
【标准依据】
电热和电磁处理装置基本技术条件 第1部分:通用部分(GB/T 10067.1-2019)、电热和电磁处理装置的安全
第1部分:通用要求(GB/T5959.1-2019)
104
建材企业
6-8
《工贸企业重大事故隐患判定标准》第六条(八)
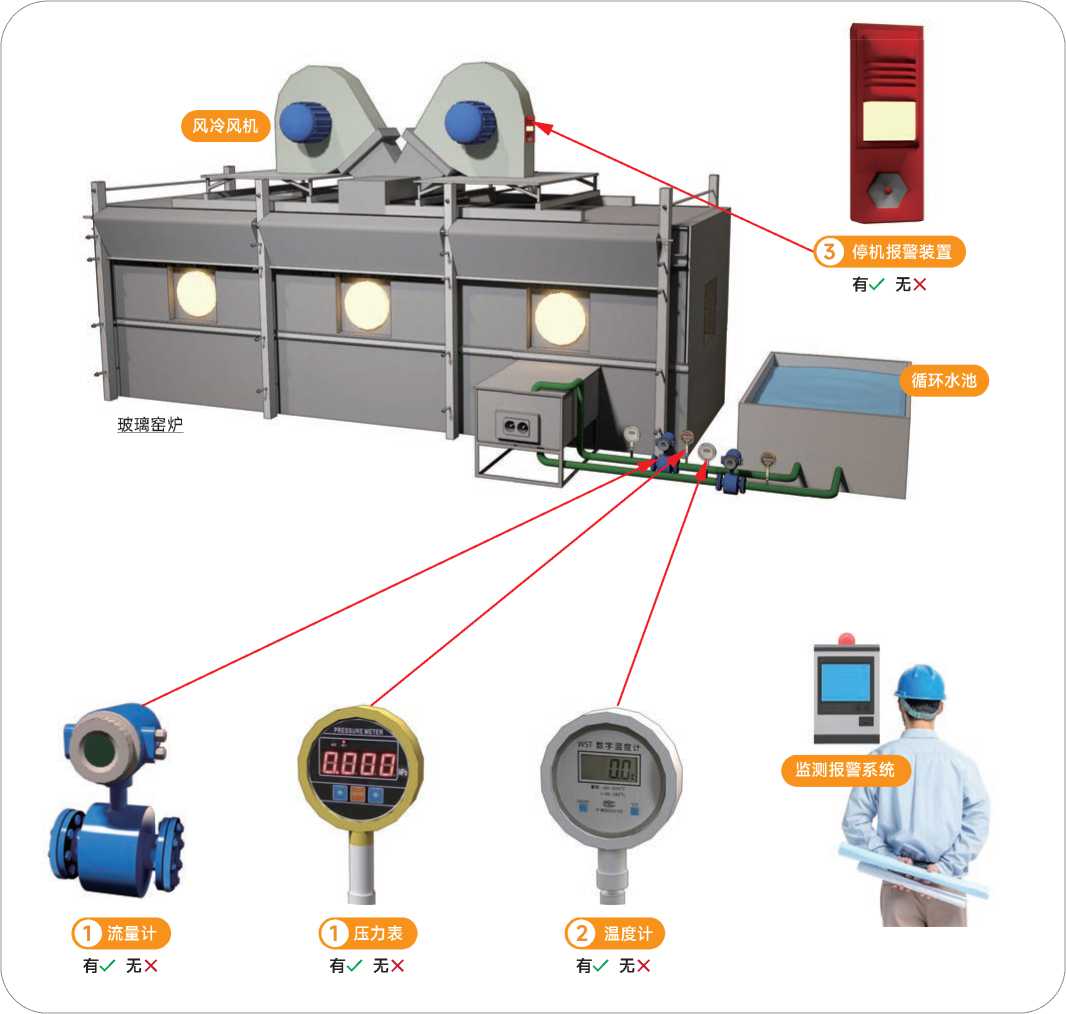
玻璃窑炉、玻璃锡槽等设备未设置水冷和风冷保护系统的监测报警装置的。
【判定情形】(本条有3种判定情形)
⑴ 玻璃窑炉、玻璃锡槽的水冷设备进水总管未设置水流量监测报警装置,也未设置压力监测报警装置。
⑵玻璃窑炉的前脸水包,玻璃锡槽的锡液冷却水包、唇砖水包等水冷设备未设置出水温度监测报警。
⑤ 玻璃窑炉的池壁风机、钢値磴风机、L吊墙风机、玻璃锡槽的槽底风机等风冷保护设备未设置停机报警装置。
105
建材企业
【检查方法】
询问,查阅企业水流量报警装置与压力监测报警装置汇总清单,如企业拿不出汇总清单,说明该企业在安全 附件管理上不到位。如有清单则需与设备清单核对,确认应安装的位置都已安装。查阅玻璃窑炉的池壁 风机、钢碹碴风机、L吊墙风机、玻璃锡槽的槽底风机的电气线路图,确认这些风机都安装有停机报警装 置。上述三个检查步骤,发现问题即可判为重大隐患。
【风险分析】
风冷和水冷保护系统是保证玻璃熔化、成型工序生产安全的必要条件。水冷、风冷保护系统失效会使玻璃窑 炉、玻璃锡槽承受高温发生结构破坏,高温熔融液相溢出,造成严重事故伤害。
【标准依据】
平板玻璃工厂设计规范(GB 50435-2007)、加工玻璃安全生产规程(JC/T 2278-2014)、化学试剂 氨水 (GB/T 631-2007)
106
机械企业
重大事故隐患
0
机械企业
7-1
《工贸企业重大事故隐患判定标准》第七条(一)
会议室、活动室、休息室、更衣室、交接班室等^类人员聚集场所设置在熔融金属吊运跨或 者^^跨的地坪区域内的。
【判定情形】(本条有3种判定情形)

判定情形1会议室、活动室、休息室、更衣室、交接班室
,
设置在熔融金属吊运跨的正下方地坪区域内。
重大隐患
吊运熔融金属 熔融金属吊运跨正下方地坪区域内
1^更衣室
2^会议室
3^休息室
4^交接班室
图
5^活动室
请应急部确认
注:“吊运跨”是指熔炼作业区所属的熔融金属吊运行走^经的厂房两端柱距(围墙)及跨度区域;“正下
方地坪区域”是指横向以吊运行走跨度两侧立柱靠近熔融金属吊运侧的立柱边线为界,纵向以熔融金属吊
运工艺极限边界为界的地坪区域。
108
机械企业

判定情形2会议室、活动室、休息室、更衣室、交接班室,设置在熔融金属浇注跨的正下方地坪区域内。
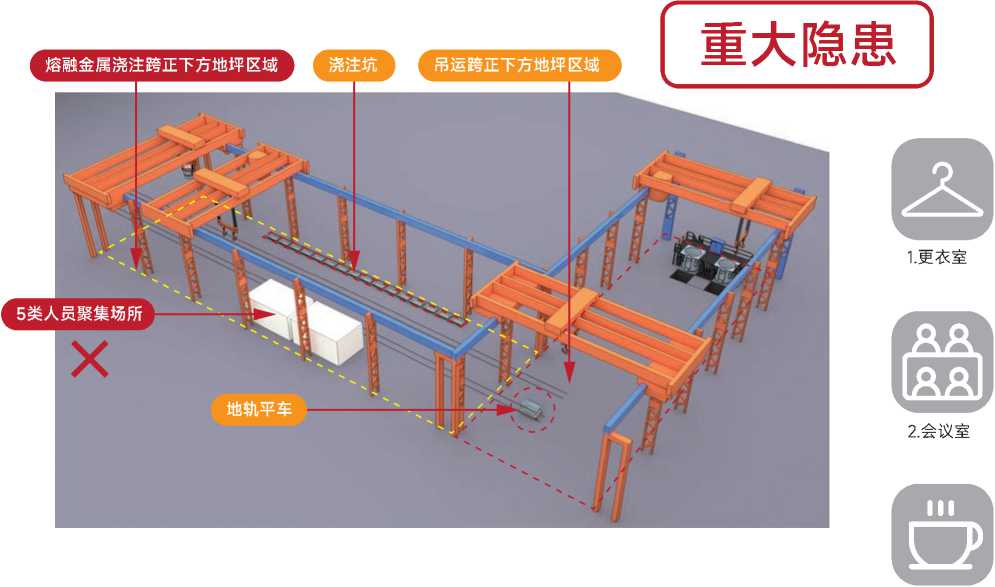
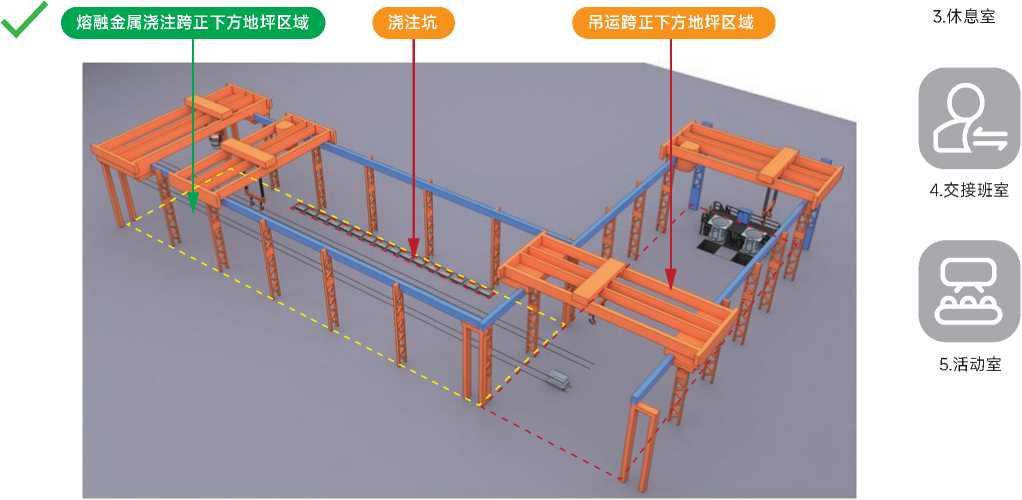
注:“浇注跨”是指在浇注作业区所属的熔融金属吊运行走^经的厂房两端柱距(围墙)及跨度区域。“正
下方地坪区域”是指横向以吊运行走跨度两侧立柱靠近熔融金属吊运侧的立柱边线为界,纵向以熔融金属
吊运工艺极限边界为界的地坪区域。
109
机械企业
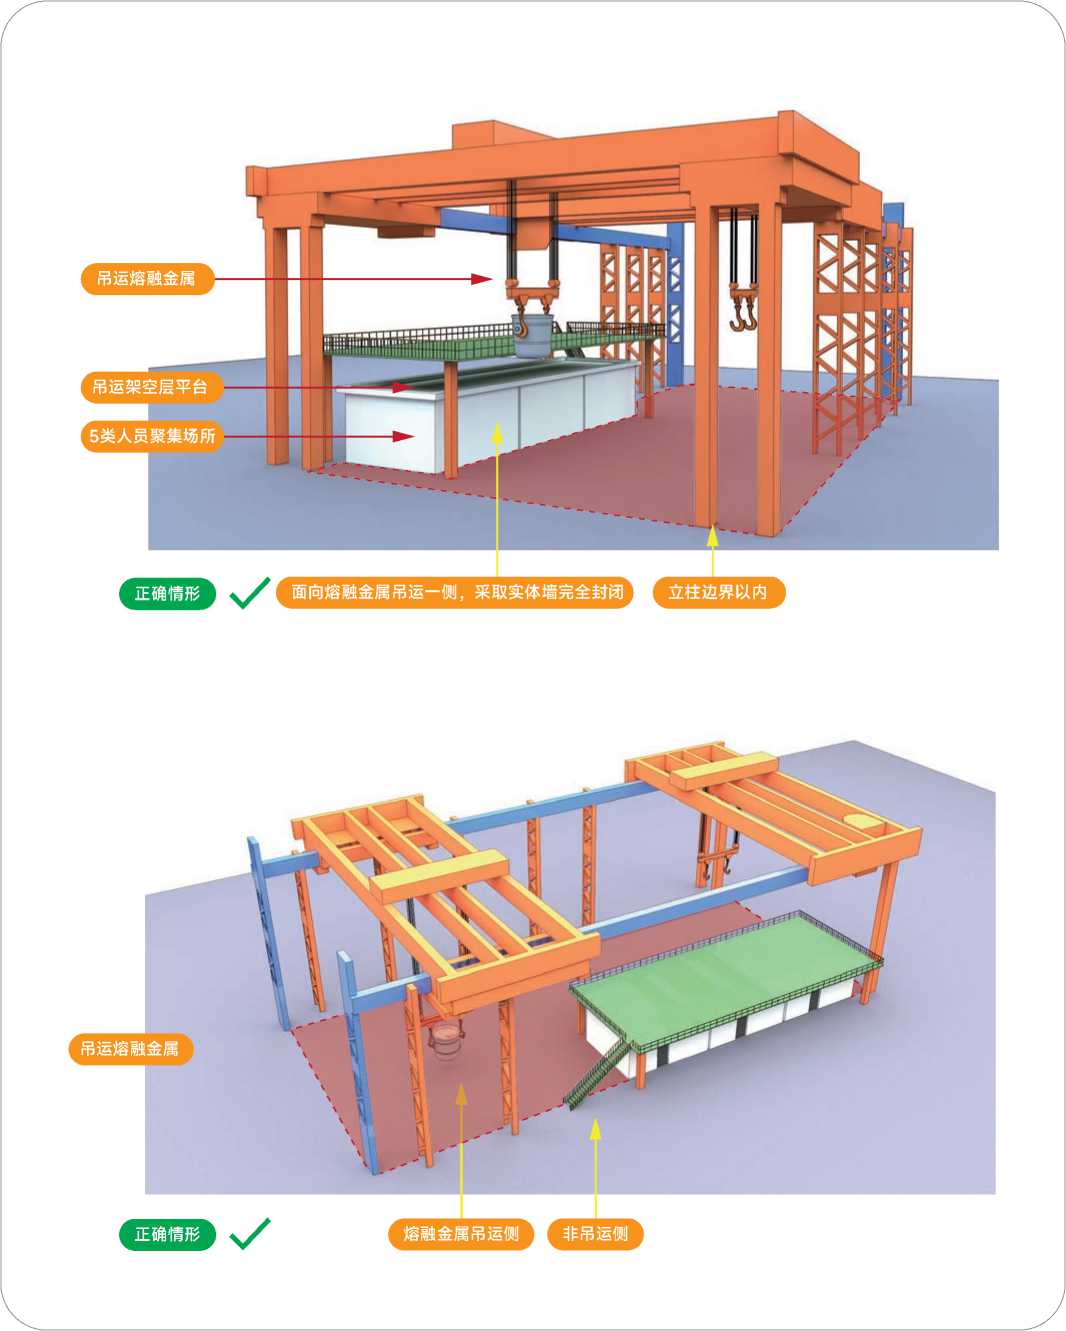
判定情形3 位于熔融金属吊运架空层平台下方,在吊运跨或者浇注跨两侧立柱边界以内的会议室、活动
室、休息室、更衣室、交接班室,面向熔融金属吊运一侧,未采取实体墙完全封闭的。
注:实体墙”是指砖墙、混凝土墙或者采用耐火材料砌(浇)筑的墙体;“未采用实体墙完全封闭”是指操作室
面向熔融金属吊运侧的出入门、观察窗未采用实体墙完全封闭。
重大隐患
!:::::::::;:::
X
面向熔融金属吊运一侧,未采取实体墙完全封闭
立柱边界以内
重大隐患
吊运熔融金属
X
熔融金属吊运侧
非吊运侧
110
机械企业
111
机械企业
【检查方法】
查看现场,查看现场五类人员聚集区域建筑墙体是否为实体墙,也看查看高温熔融金属车间总平面布置图。
【风险分析】
熔融金属吊运存在掉落、倾覆、流淌、喷溅等风险,这些风险影响区域如存在5类人员聚集场所,易发生 群死群伤事故
【标准依据】
上文参考了《高温熔融金属吊运安全规程》AQ 7011-2018。
112
机械企业
7-2
《工贸企业重大事故隐患判定标准》第七条(二)
铸造用熔炼炉、精炼炉、^温炉未设置^^排放和^^储存设施的。
【判定情形】(本条有3种判定情形,1种除外情形)
判定情形1铸造用熔炼炉、精炼炉、保温炉,未设置紧急排放和应急储存设施。

重大隐患
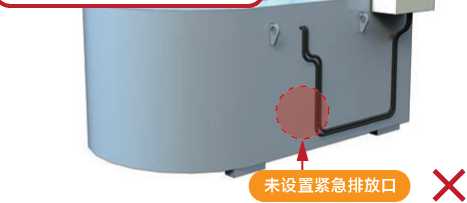
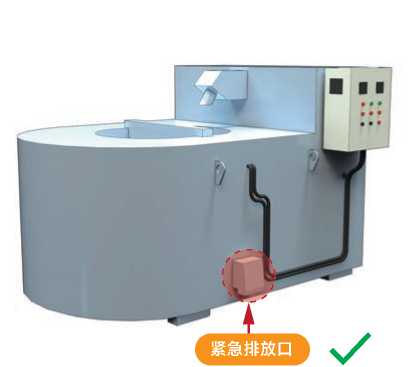
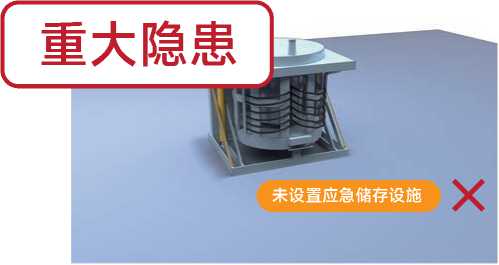
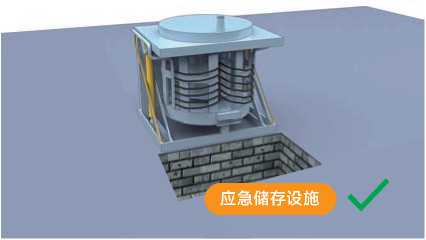
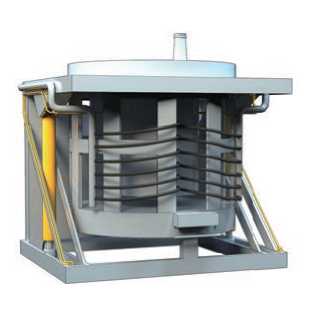

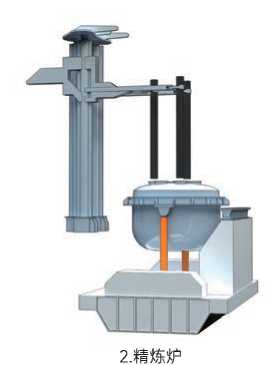
1^熔炼炉
113
机械企业
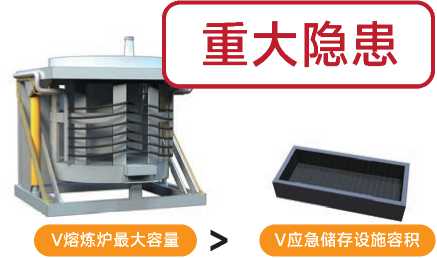
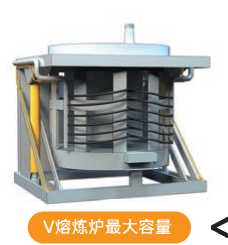
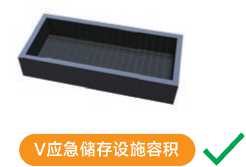
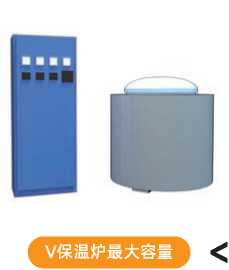
判定情形2铸造用熔炼炉、精炼炉、保温炉的应急储存设施容积小于炉体最大容量。
X
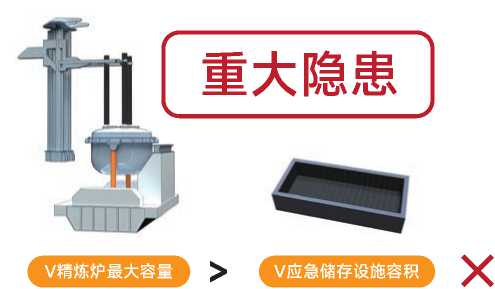
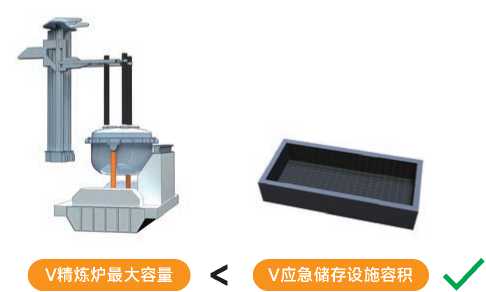
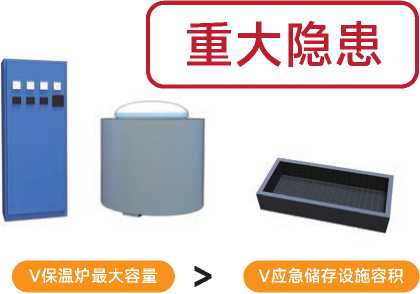
X
114
机械企业
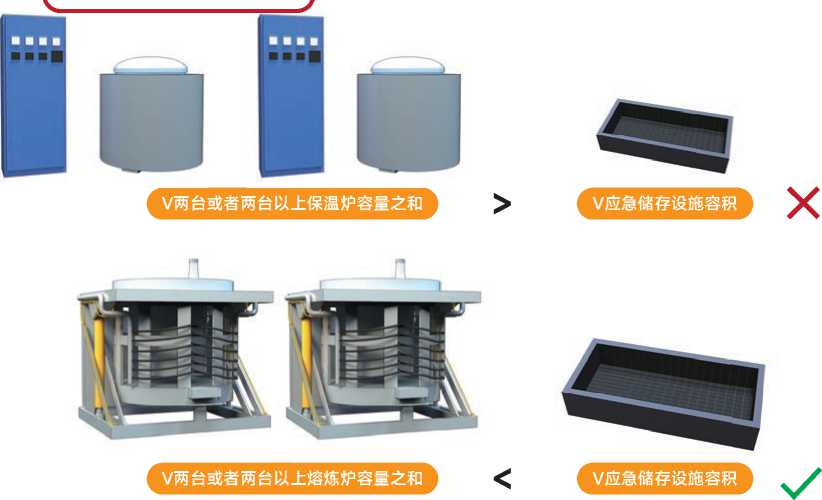
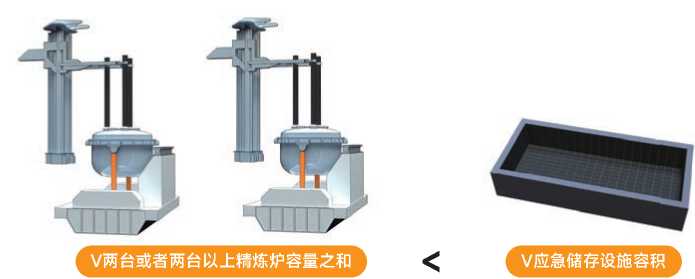
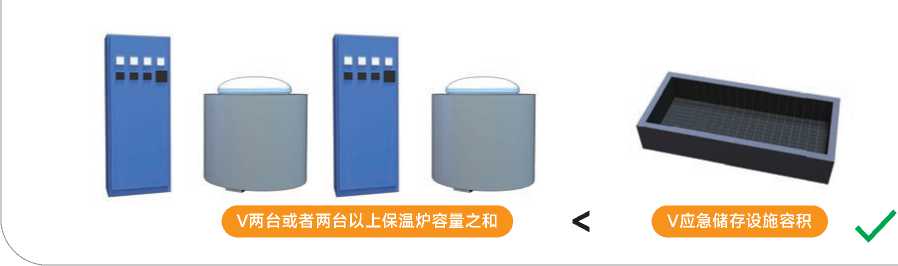
判定情形3两台或者两台以上熔炼炉、精炼炉、保温炉共用应急储存设施,其容量小于各熔炼炉、精炼炉、
保温炉炉体容量之和。
重大隐患
115
机械企业

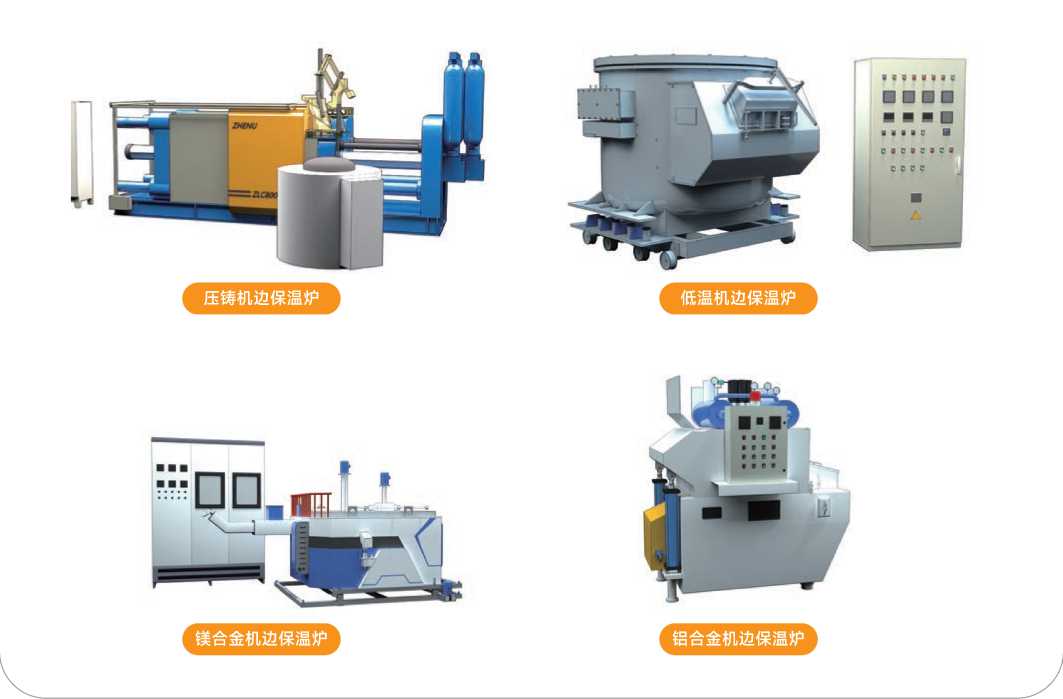
除外情形有色合金铸造用机边炉未设置紧急排放和应急储存设施。
(压铸机、^压机、^压机等铸造
机^的机边保温炉)。
以下设备用于有色合金铸造用机时是否设置应急排放和应急储存设施, 均不判定为重大事故隐患
116
机械企业
【检查方法】
查看现场,查设备铭牌,查阅应急储存设施容量资料,计算各炉容量之和。
【风险分析】
铸造用熔炼炉、精炼炉、保温炉通常使用冷却水冷却炉体,当遇到紧急情况或设备故障时应当将高温熔融 金属液紧急排入储存设施内,否则,易引起烫伤、火灾、爆炸等危险。
【标准依据】
上述参考了《冶金企业和有色金属企业安全生产规定》(安监总局令第91号)
高温熔融金属吊运安全规程(AQ7011-2018)
117
机械企业
7-3
《工贸企业重大事故隐患判定标准》第七条(三)
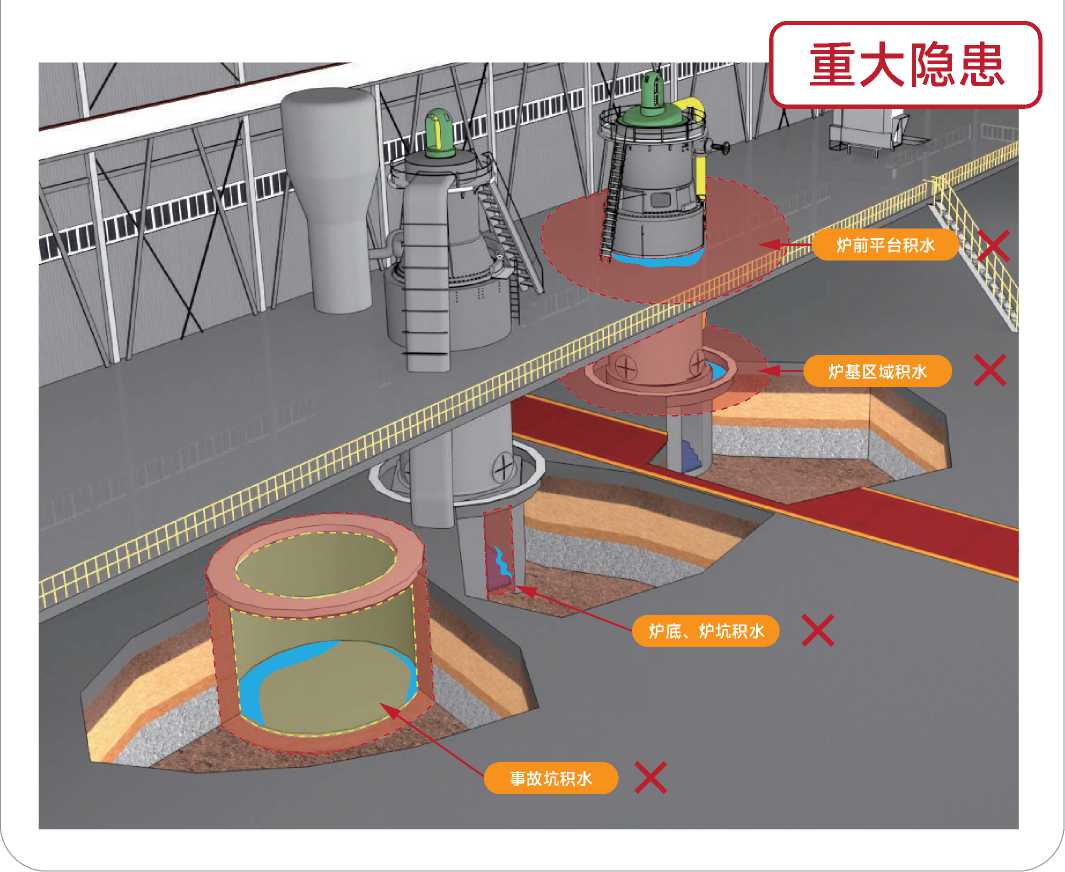
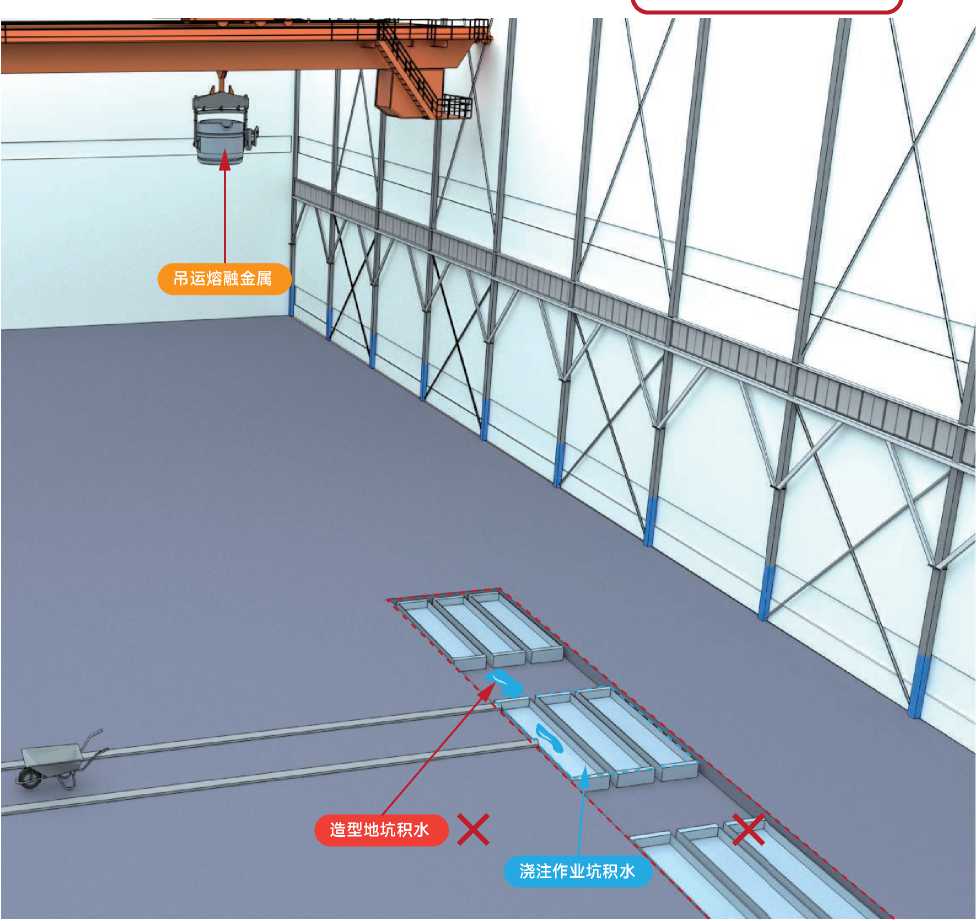
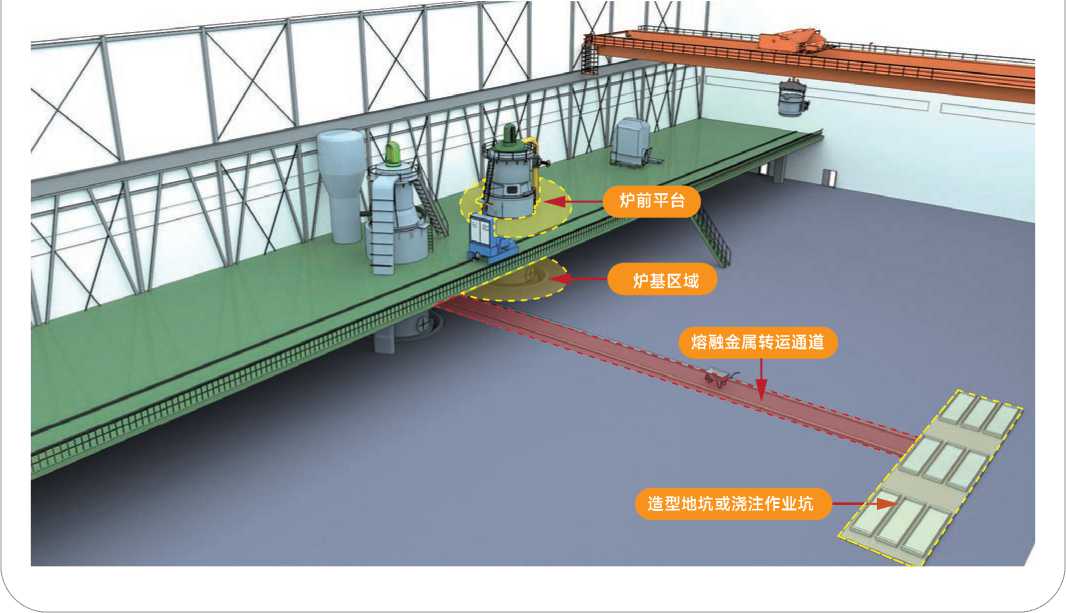
生产期间铸造用熔炼炉、精炼炉、^温炉的炉^、炉坑和事故坑,以及熔融金属泄漏、喷溅 影响范围内的炉前平台、炉基区域、造^地坑、^^作业坑和熔融金属转运通道等^类区域 存在积水的。
注:在生产期间的8类区域存在积水^判定为重大事故隐患,如检修、停产等^生产期间存 在的积水不在判定情形内。
【判定情形】(本条有4种判定情形,2种除外情形)
判定情形1 生产期间铸造用熔炼炉、精炼炉、保温炉的炉底、炉坑,事故坑内部,以及熔融金属泄漏、 喷溅影响范围内的炉前平台、炉^区域存在积水。
118
机械企业
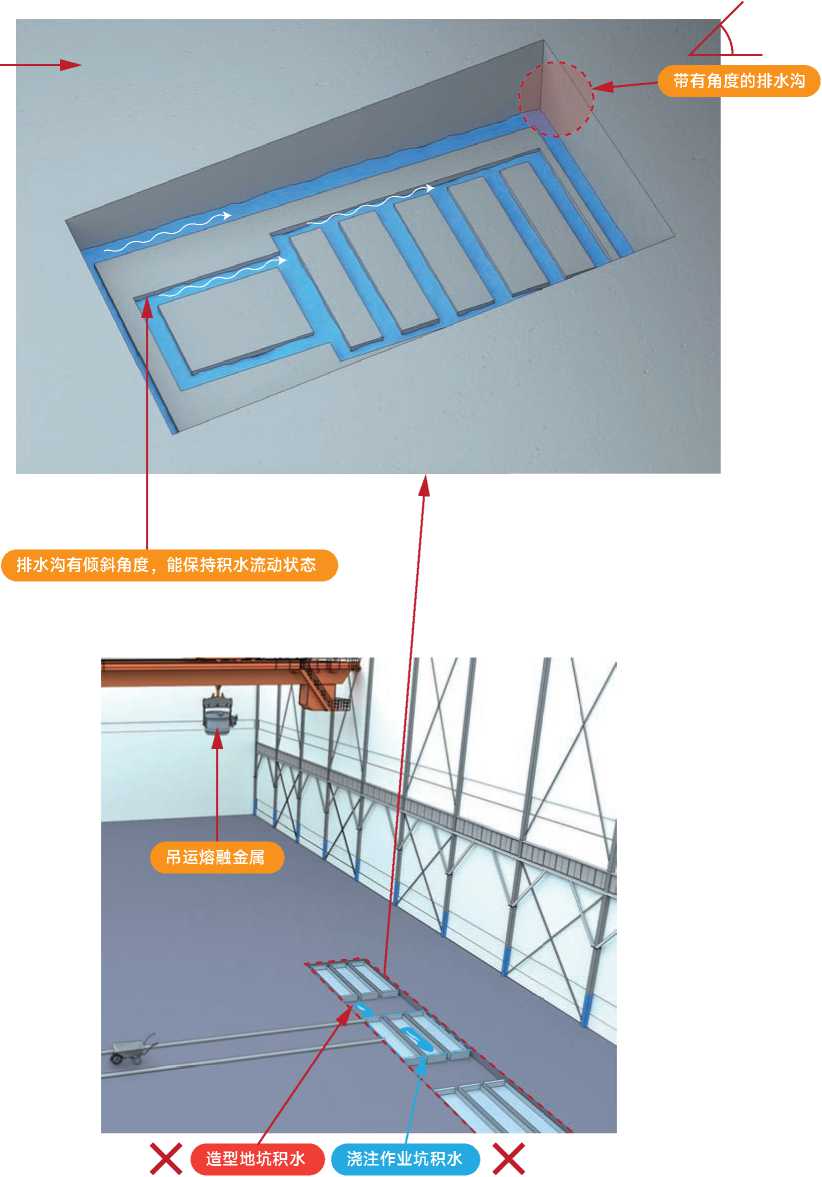
判定情形2生产期间造型地坑、浇注作业坑存在积水。
重大隐患
119
机械企业F
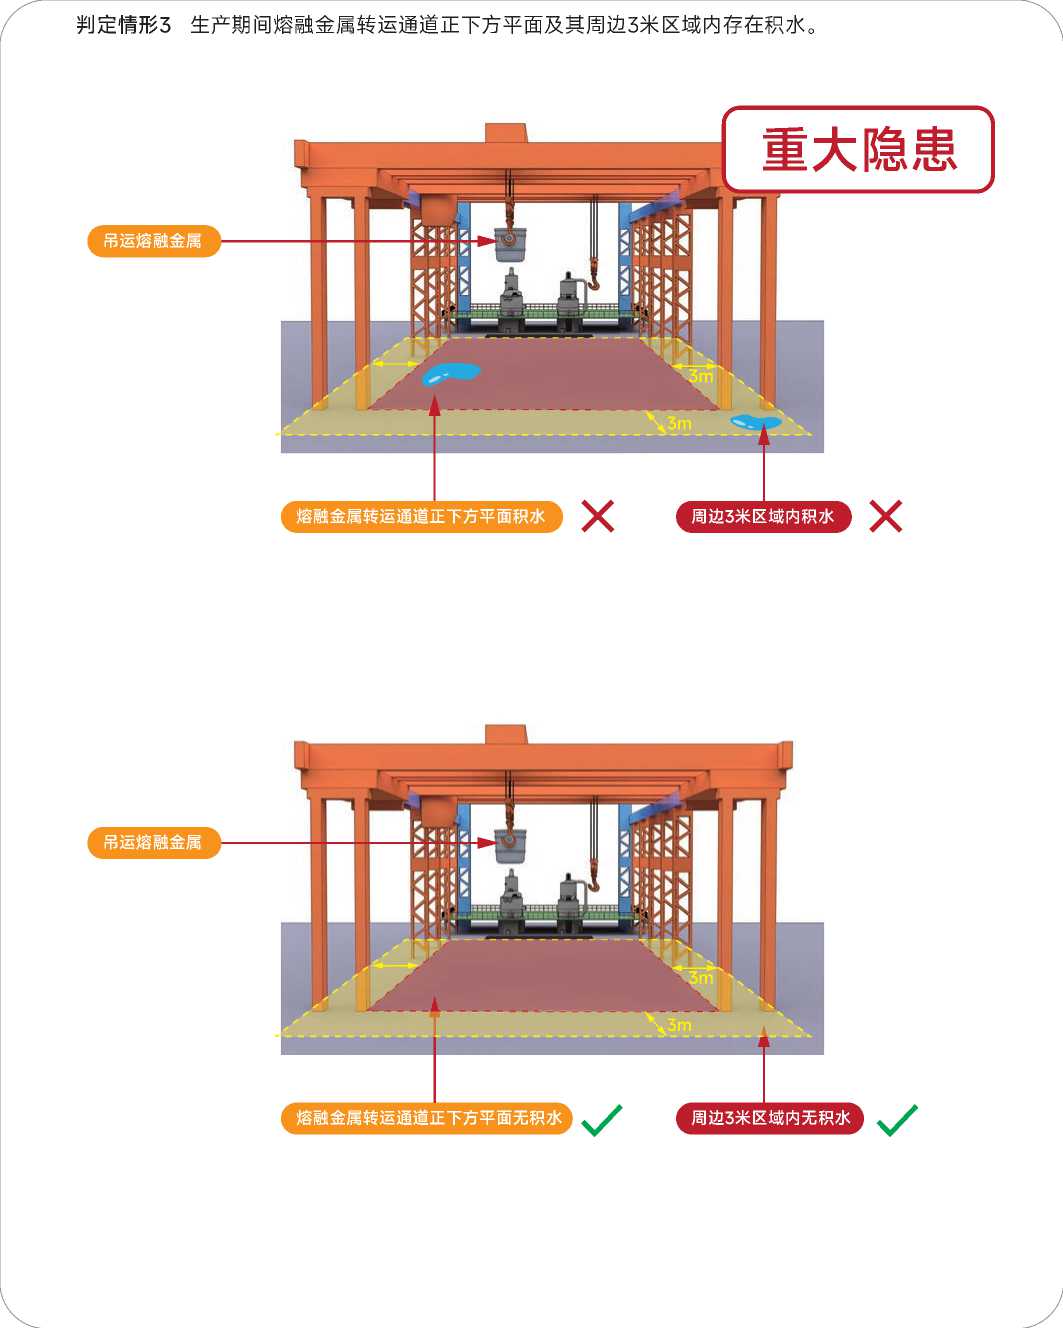
吊运熔融金属
吊运熔融金属
熔融金属转运通道正下方平面积水
周边3米区域内积水
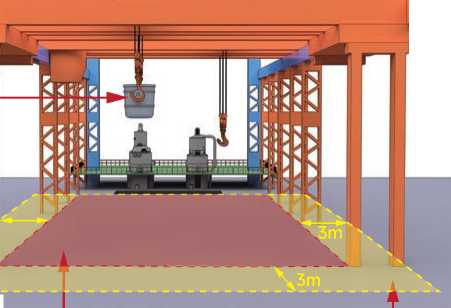

熔融金属转运通道正下方平面无积水
周边3米区域内无积水
120
机械企业
判定情形4在架空层通过固定轨道转运熔融金属时,架空层表面存在积水。
重大隐患
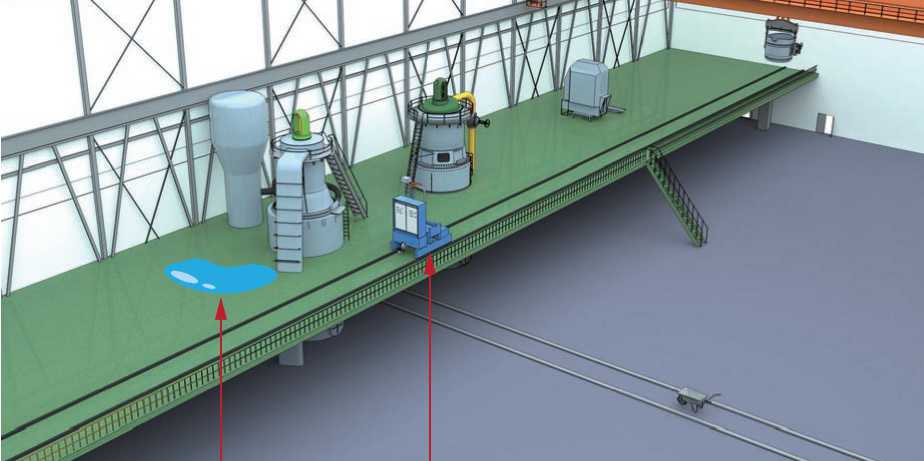
架空层表面存在积水
X
转运熔融金属的固定轨道
121
机械企业

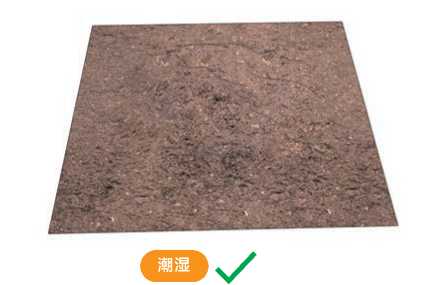
除外情形1 生产期间事故坑以及熔融金属泄漏、喷溅影响范围内的炉前平台、造型地坑、浇注作业坑和
熔融金属转运通道潮湿。
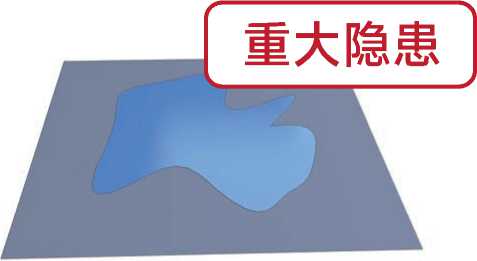
|积水| X
122
机械企业

除外情形2 生产期间设置在熔炼、精炼、铸造生产区域,用于收集、外排检修和设备故障漏水以及工艺 冷却水的排水沟 (槽)内积水保持流动状态。

123
机械企业
【检查方法】
查看现场。
【风险分析】
熔融金属液突然泄漏,如果遇到积水,会引发高温灼烫、火灾、爆炸等生产安全事故。
【标准依据】
上述参考了《冶金企业和有色金属企业安全生产规定》(安监总局令第91号)。
124
机械企业
7-4
《工贸企业重大事故隐患判定标准》第七条(四)
铸造用熔炼炉、精炼炉、压铸机、氧枪的冷^水^^未设置出水温度、进出水流量差监测报 警装置,或者监测报警装置未与熔融金属加热、输^^^^^联锁的。
【判定情形】(本条有6种判定情形,2种除外情形)
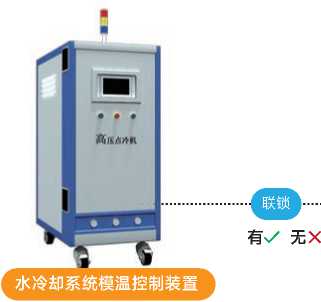
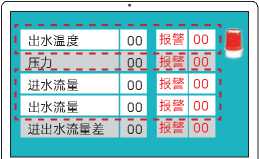
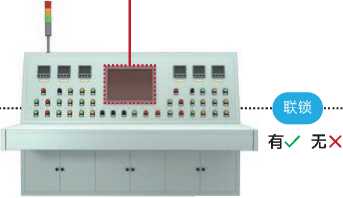
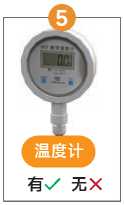
判定情形1 铸造用熔炼炉、精炼炉冷却水系统未设置出水温度监测报警装置,或者出水温度监测报警装 置未与熔融金属加热系统联锁。
判定情形2 铸造用熔炼炉、精炼炉冷却水系统未设置进出水流量差监测报警装置,或者进出水流量差监 测报警装置未与熔融金属加热系统联锁。
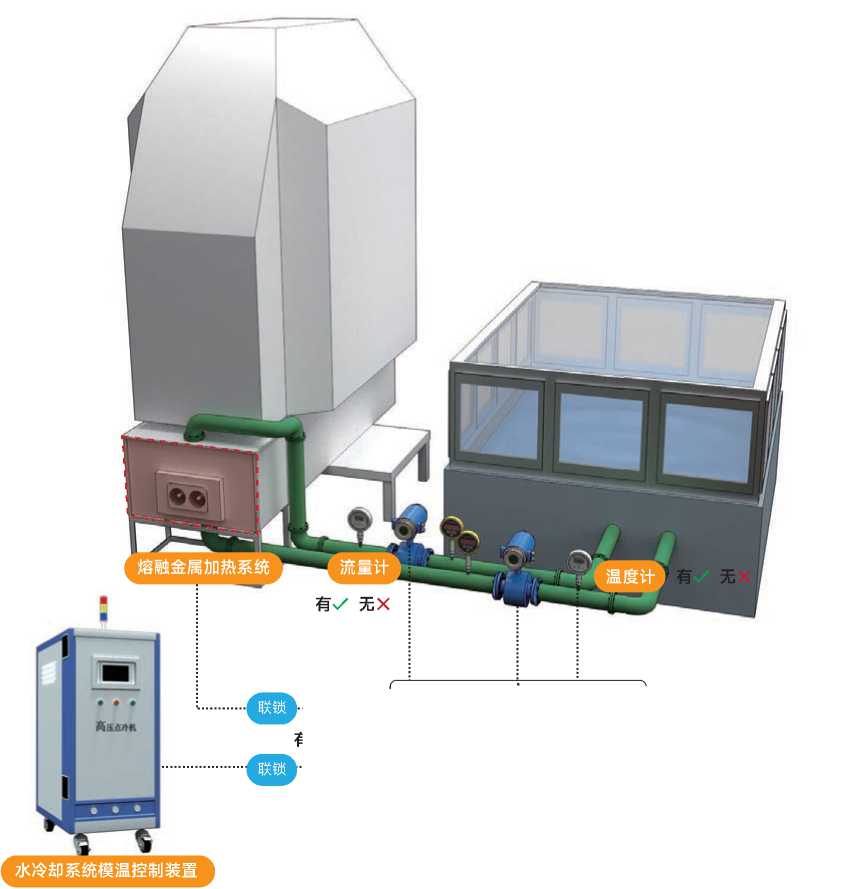
熔融金属加热系统
流量计
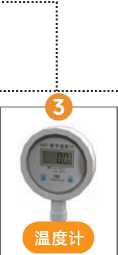
温度计
]有■无
高任α*R
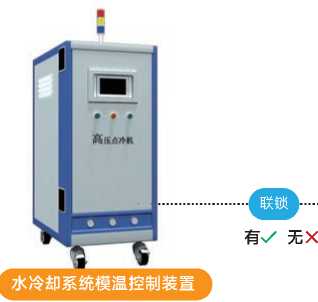
水冷却系统模温控制装置
有✓无X
出水温度 00 报警 00
压力 00 报警 00
进水流量 00 报警 00
出水流量
进出水流量差
00
00
报警
00
00
125

机械企业
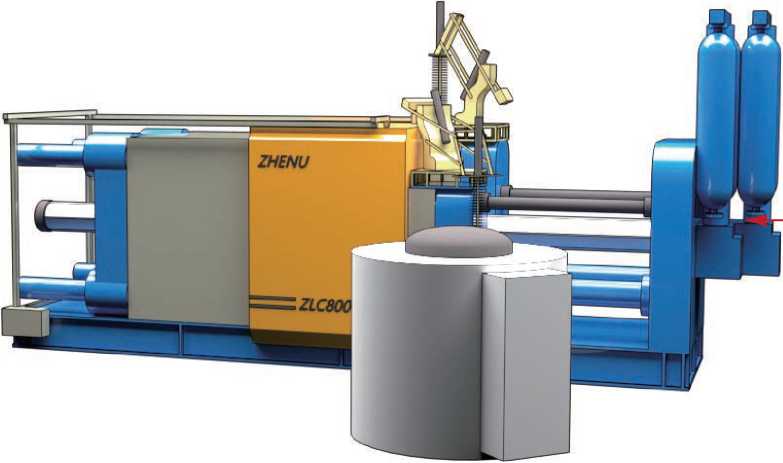
判定情形3 用于压铸机模温控制的冷却水系统未设置出水温度监测报警装置,或者出水温度监测报警装
置未与熔融金属输^^^系统联锁。
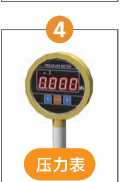
判定情形4 用于压铸机模温控制的冷却水系统未设置进出水流量差监测报警装置(或者等效的测漏报警 装置,如水压监测报警装置),或者进出水流量差监测报警装置(或者等效的测漏报警装置,如水压监 测报警装置)未与熔融金属输^^^系统联锁。
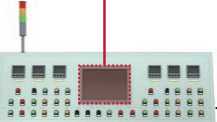
出水温度 压力 进水流量 出水流量 进出水流量差
1
报警 报警 报警 报警 报警
00
00
00
00
00
00
00
00
00
00

有"无X
有"无X
有"无X
有"无X
压铸机
126
机械企业
判定情形5 氧枪的冷却水系统未设置出水温度监测报警装置,或者出水温度监测报警装置未与氧气输送
^^系统联锁。
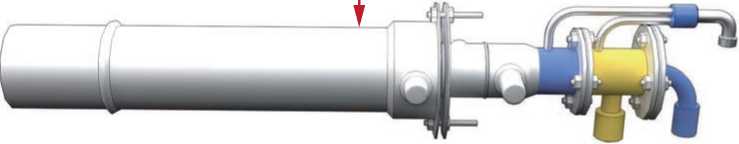
判定情形6 氧枪的冷却水系统未设置进出水流量差监测报警装置,或者进出水流量差监测报警装置未与 氧气输^^^系统联锁。

有✓无X

127
机械企业
除外情形1 有色合金铸造用机边熔保一体炉,未设置出水温度、进出水流量差监测报警装置,或者监测 报警装置未与熔融金属加热、输^^^系统联锁。
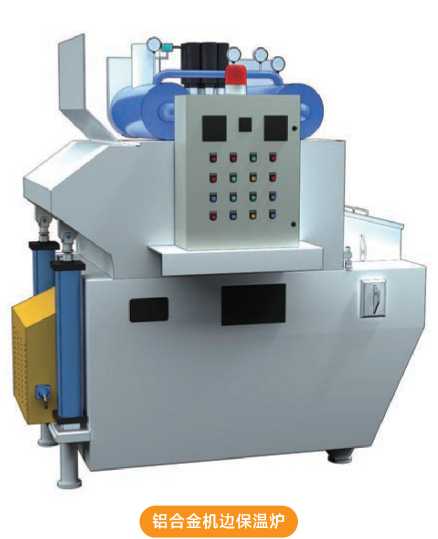
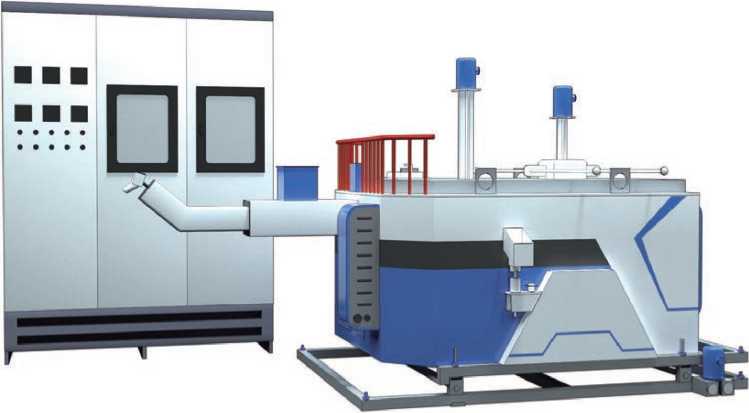
镁合金机边保温炉
128
机械企业

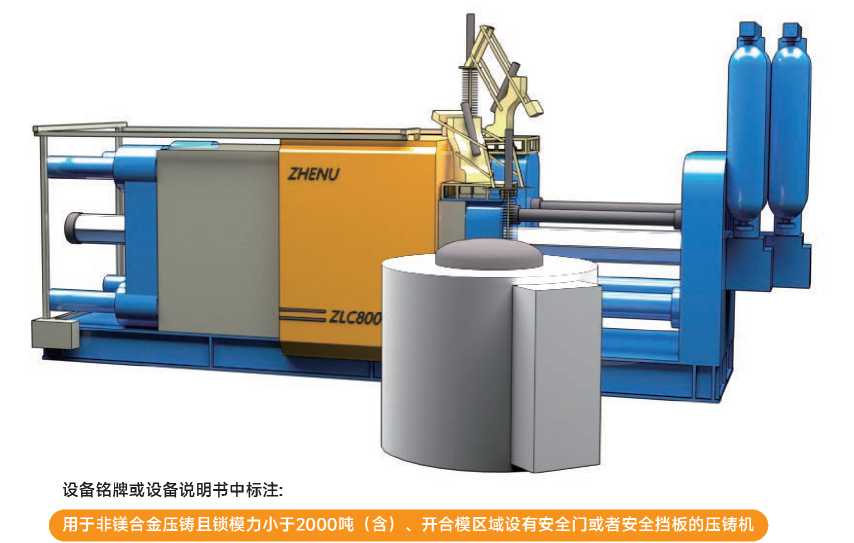
除外情形2用于非镁合金压铸且锁模力小于2000吨(含)、开合模区域设有安全门或者安全挡板的压铸 机,用于模温^^的冷却水系统未设置出水温度、进出水流量差监测报警装置,或者监测报警装置未与 熔融金属输^^^系统联锁。
129
机械企业
【检查方法】
询问,现场查看,查阅联锁控制逻辑图,查看设备铭牌或设备说明。
注:只要为有色合金铸造用机边熔保一体炉,无论是否未设置出水温度、进出水流量差监测报警装置, 或者监测报警装置是否与熔融金属加热、输送控制系统联锁,均不判定为重大事故隐患。
注:只要是非镁合金压铸且锁模力小于2000吨(含)、开合模区域设有安全门或者安全挡板的压铸机, 用于模温控制的冷却水系统无论是否设置出水温度、进出水流量差监测报警装置,或者监测报警装置是 否与熔融金属输送控制系统联锁。
【风险分析】
铸造用熔炼炉、精炼炉、压铸机、氧枪的冷却水系统出现异常,容易引发熔融金属高温灼烫、遇水爆炸 等安全事故,因此,对冷却水系统运行监测、报警与联锁非常重要。
【标准依据】
炼钢安全规程(AQ2001-2018)
130
机械企业
7-5
《工贸企业重大事故隐患判定标准》第七条(五)
使用煤气(天然气)的燃烧装置的燃气总管未设置管道压力监测报警装置,或者监测报警装 置未与紧急自动切断装置联锁,或者燃烧装置未设置火焰监测和熄火保护系统的。
【判定情形】(本条有3种判定情形)
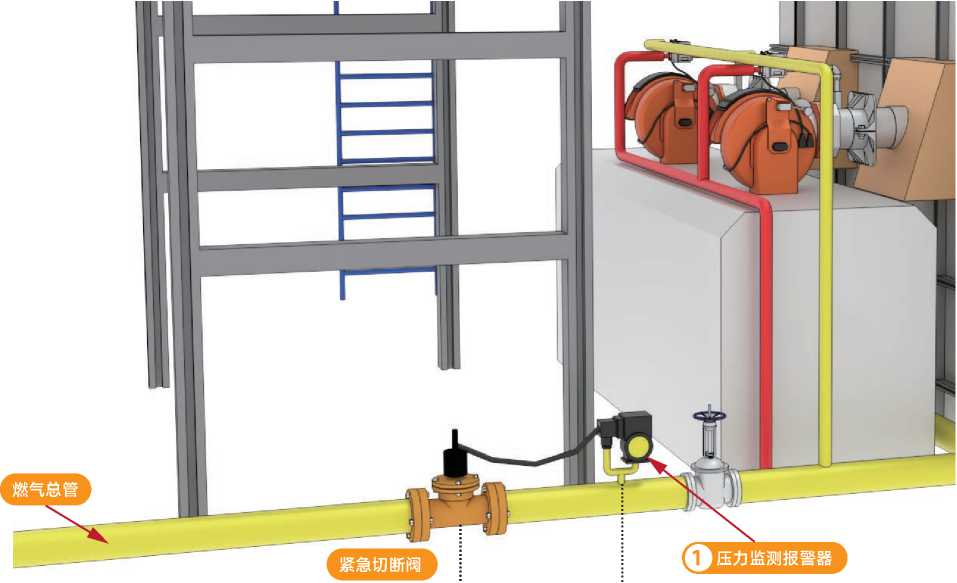
判定情形1使用煤气(天然气)的燃烧装置的燃气总管未设置管道压力监测报警装置。
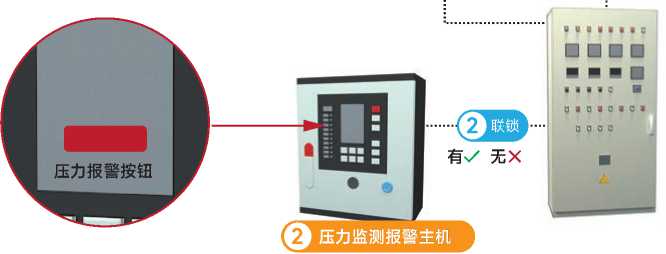
判定情形2使用煤气(天然气)的燃烧装置的燃气总管的压力监测报警装置未与紧急自动切断装置联锁。
有✓无X
131
机械企业
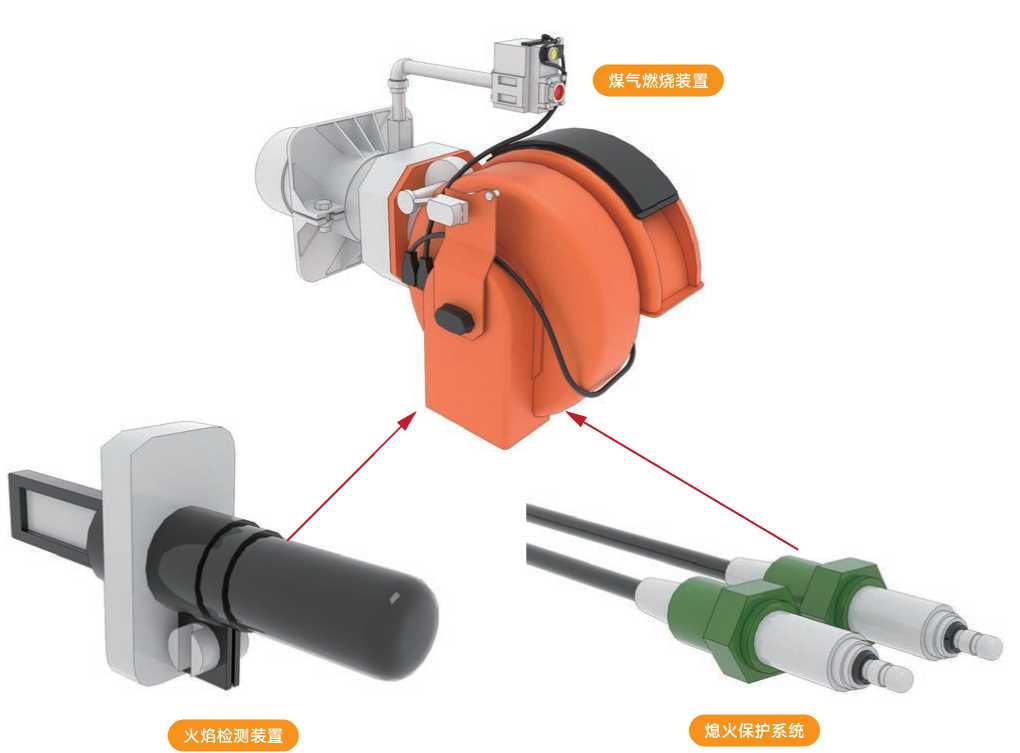
判定情形3使用煤气(天然气)的燃烧装置未设置火焰监测和熄火保护系统。
有✓无X 有✓无X
天然气燃烧机


1023.7°C

高限: 23 °C
低限: 10 °C
送风 送料 点火 复位
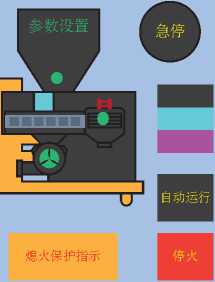
132
机械企业
【检查方法】
到煤气(天然气)装置燃烧现场,询问哪根是燃气总管、哪是压力监测报警装置、哪是自动切断装置? 查阅自动切断联锁控制图。
查看火焰监测和熄火保护系统操作面盘。
【风险分析】
燃烧装置的燃气管道及其附件存在燃气泄露火灾、爆炸、中毒风险,因此,需设置压力监测报警装置, 并与紧急自动切断装置联锁,或在燃烧装置内设置火焰检测、熄火保护装置。
【标准依据】
城镇燃气设计规范(GB50028-2006)(2020年版)
133
机械企业
7-6
《工贸企业重大事故隐患判定标准》第七条(六)
使用可燃性有机溶剂清洗设备设施、工装器具、地面时,未采取防止可燃气体在周边密闭或 者半密闭空间内积聚措施的。
【判定情形】(本条有2种判定情形)
判定情形1 使用可燃性有机溶剂清洗设备设施、工装器具、地面时,未采取机械通风等措施防止可燃气 体在密闭空间或者半密闭空间内积聚。
判定情形2 使用可燃性有机溶剂清洗设备设施、工装器具、地面时,未采取隔离、封堵等措施防止可燃 气体逸散到周边密闭或者半密闭空间内。
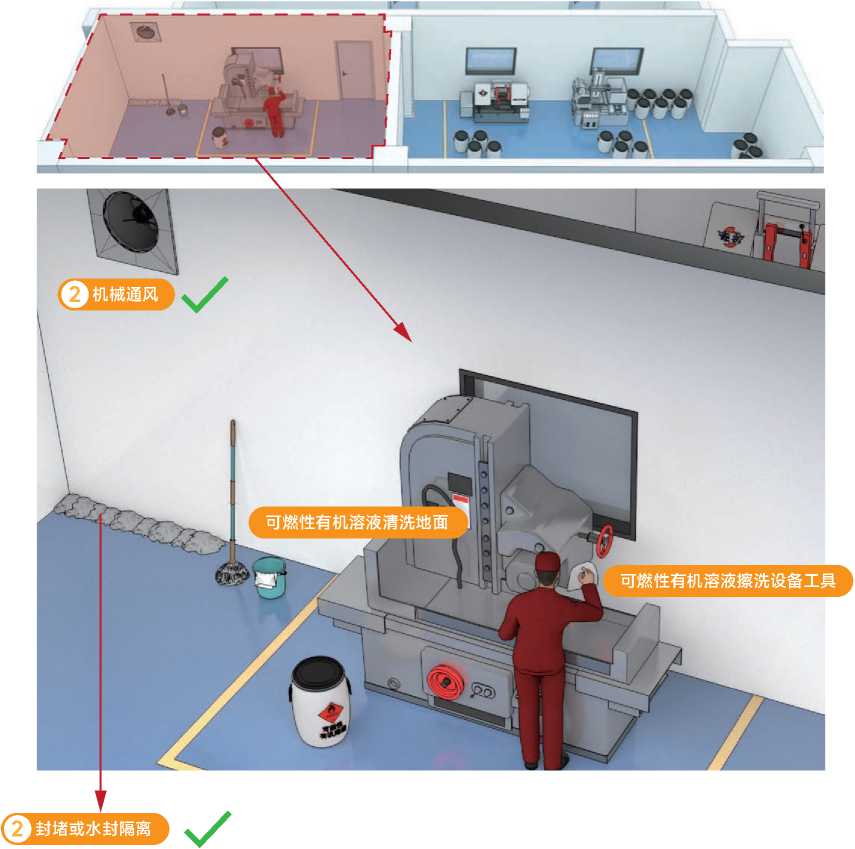

注:如乙醇(酒精)、丙酮、碳酸二甲酯、甲苯、天拿水(香蕉水)、乙醴等
134
机械企业
【检查方法】
该情形多数情况不是每天都有的日常作业,如果现场检查时,看到了使用溶剂清洗设备设施、地面等情景。
首先查看清洗剂的安全技术说明书,确认是否是可燃性有机溶剂。
如果是,确认现场是否有机械通风设备,比如防爆排风扇。
如果是,确认周边是否有密闭或半密闭空间,比如地下泵房、阀门井。如果有密闭或半密闭空间的,确 认是否采取隔离、封堵措施。
【风险分析】
正可燃性有机溶剂易挥发,使用有机溶剂清洗机器设备时,遇到静电、火花容易引发事故。
【标准依据】
上述参考了危险化学品仓库储存通则(GB15603-2022)
建筑设计防火规范(GB50016-2014)(2018年版)
常见的用于清洗的可燃性有机溶剂有:乙醇(酒精)、乙醚、丙酮、甲苯及其同系物等。
135
机械企业
7-7
《工贸企业重大事故隐患判定标准》第七条(七)
使用^水^^的^^间、喷^室未设置固定式可^气体浓度监测报警装置或者通风设施。
【判定情形】(本条有3种判定情形)
判定情形1使用非水性漆的调漆间、喷漆室未设置固定式可燃气体浓度监测报警。
判定情形2使用非水性漆的调漆间、喷漆室未设置通风设施。
判定情形3使用非水性漆的调漆间、喷漆室的通风换气次数小于15次/小时。
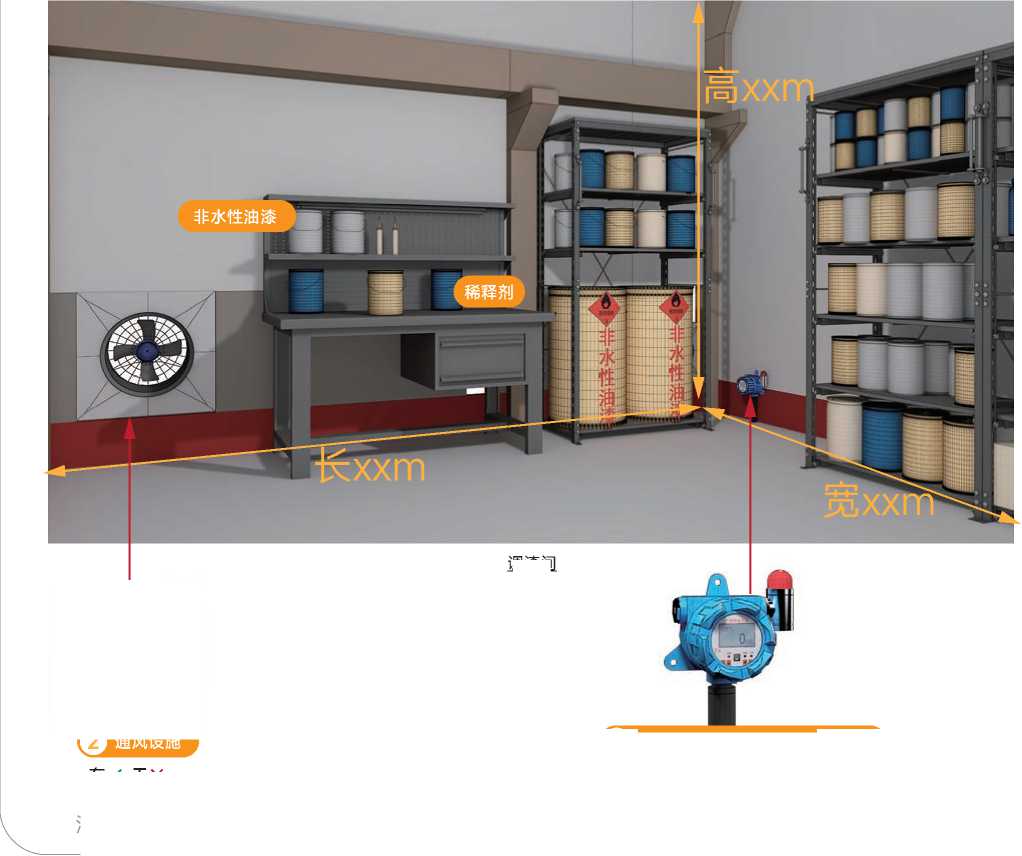
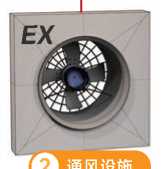
有✓无X
调漆间
1
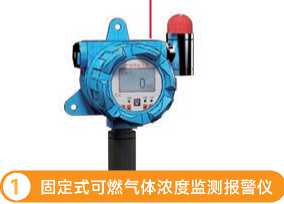
固定式可燃气体浓度监测报警仪
有✓无X
注:“水性漆”即水性涂料,是指挥发物的主要成分为水的一类涂料。
136
机械企业
2
进风口
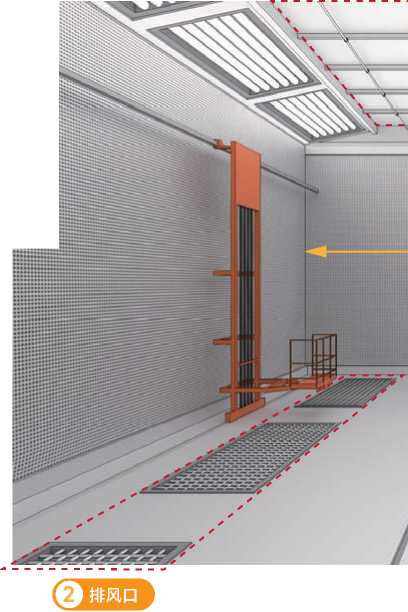
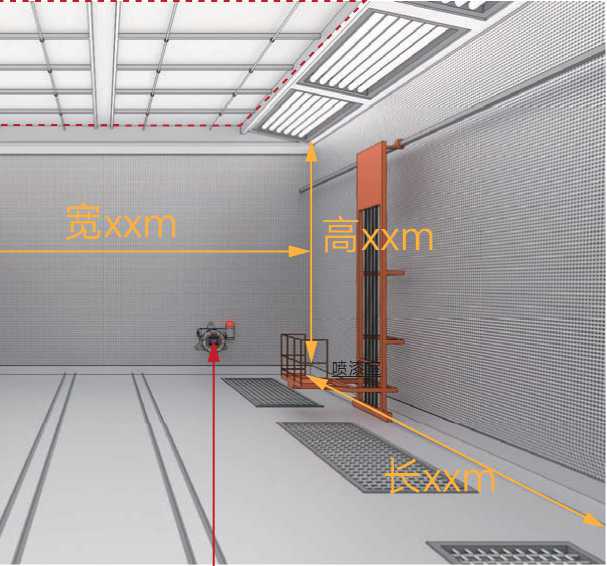
喷漆室
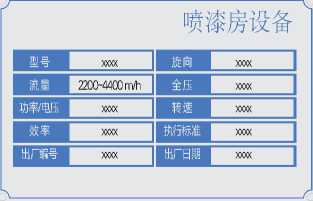
有"无X
注:“换气次数”是指单位时间内室内空气的更换次数,即通风量与房间容积的比值。 换气次数公式:通风次数=流量/体积,流量单位是立方米。

137
机械企业
【检查方法】
查看油漆说明书,确认油漆属性;查看现场可燃气体报警装置、查看通风设施;估算调漆房容积,查看 风机风量,计算换气次数。
【风险分析】
非水性漆易挥发,积聚到一定浓度时遇火会引起爆炸等危险,造成生产安全事故。
【标准依据】
涂装作业安全规程、安全管理通则(GB 7691-2003)、
涂装作业安全规程、喷漆室安全技术规定(GB14444-2006)
138
轻工行业
重大事故隐患 8 I 0
轻工企业
8-1
《工贸企业重大隐患判定标准》第八条(一)
食品制造企业烘制、油炸设备未设置防过热自动切断装置的。
【判定情形】(本条有2种判定情形)

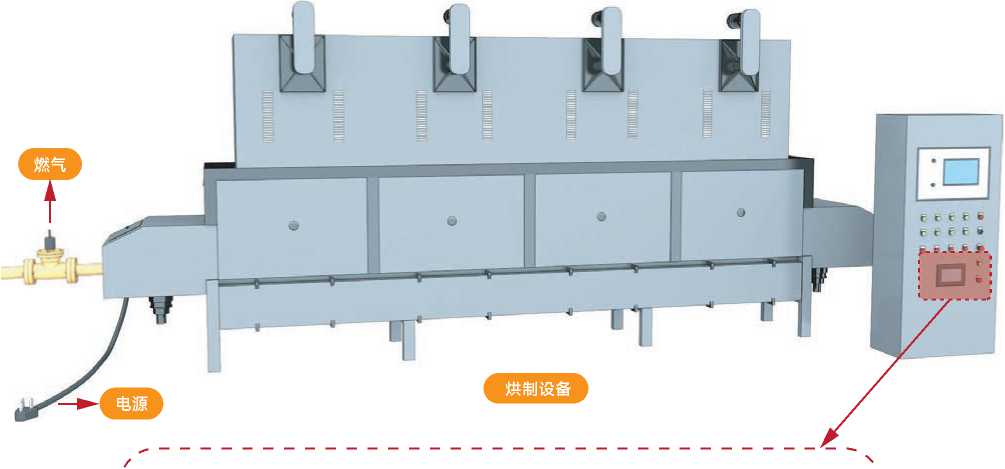
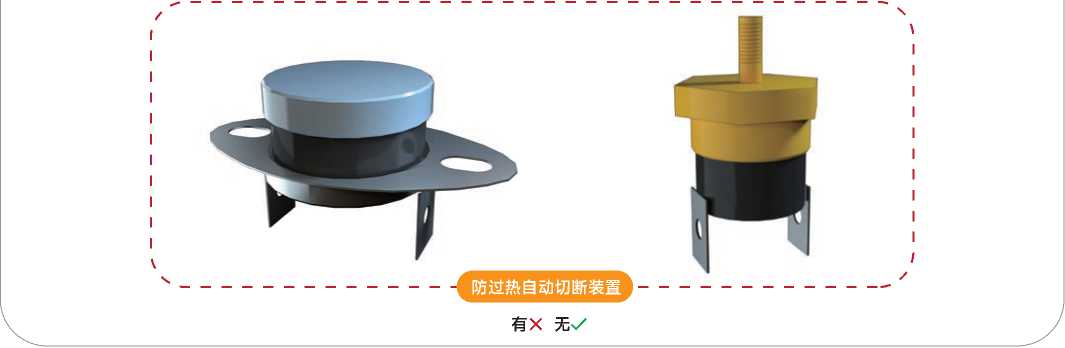
判定情形1食品制造企业烘制设备未设置防过热自动切断装置;

说明:
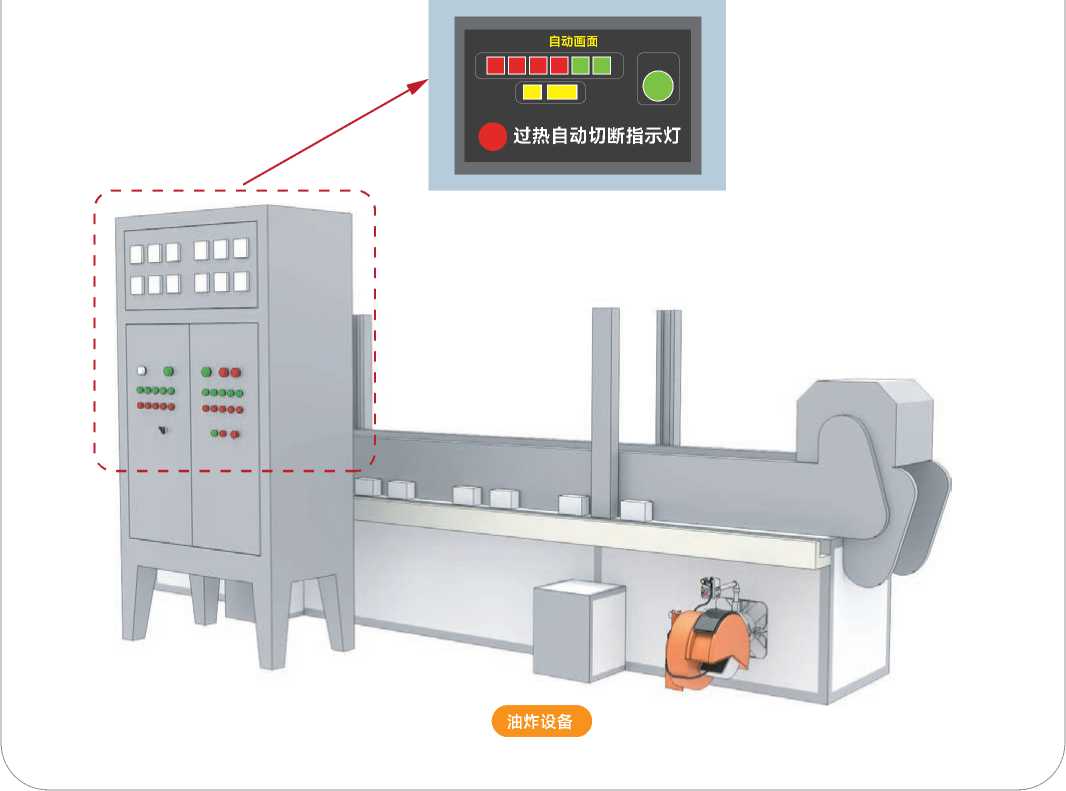
“防过热自动切断装置”是指^加热温 度超过要求时,可以自动切断电^或 者^气等供热^的装置。
自动画面
□□□□■■

过热自动切断指示灯
140
轻工企业■
判定情形2食品制造企业油炸设备未设置防过热自动切断装置。
【检查方法】
询问,现场查看,查看设备控制柜及其控制界面,如设备上未设置过热自动切断装置均判定为重大隐 患。
【风险分析】
食品制造企业在食品加工制造过程中,通常会用到烘烤、焙炒、油炸等高温烘焙食品的熟化方法,酿成 高温灼烫、火灾等事故风险。
【标准依据】
食品生产企业安全生产监督管理暂行规定(原国家安监总局令第66号,令第80号修正)
141
轻工企业
8-2
《工贸企业重大隐患判定标;隹》第八条(二)
白酒勾兑、灌装场所和酒库未设置固定式乙醇蒸气浓度监测报警装置,或者监测报警装置未 与通风设施联锁的。
【判定情形】(本条有3种判定情形,1种除外情形)
判定情形1白酒生产企业的白酒勾兑、 判定情形2白酒生产企业的白酒勾兑、 判定情形3白酒生产企业的白酒勾兑、 锁。
灌装场所和酒库未设置固定式乙醇蒸气浓度监测报警装置。
灌装场所和酒库未设置机械通风设施。
灌装场所和酒库固定式乙醇蒸气浓度监测报警装置未与通风设施联
说明:“酒库”是指采用陶坛、橡木桶或者金属储罐等容器存放白酒的室内场所,包括人工洞酒库。
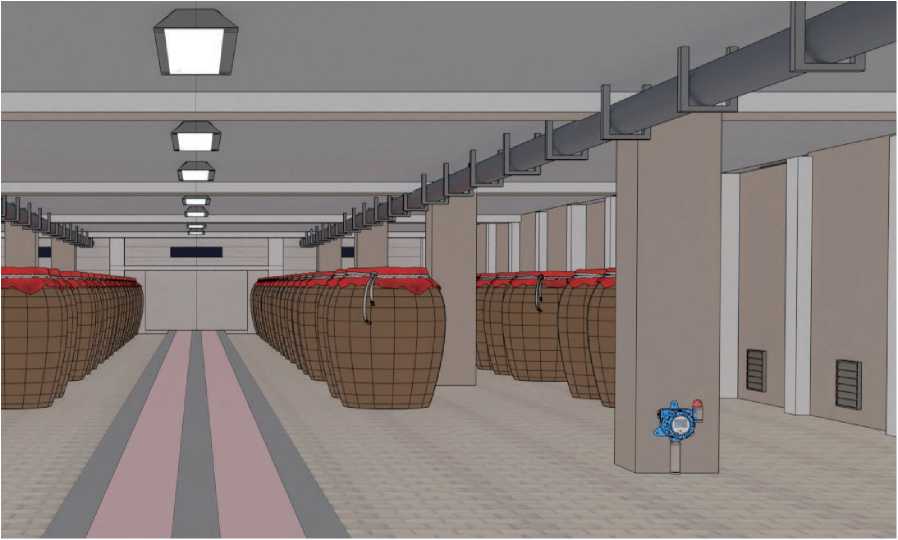
白酒库
142
轻工企业

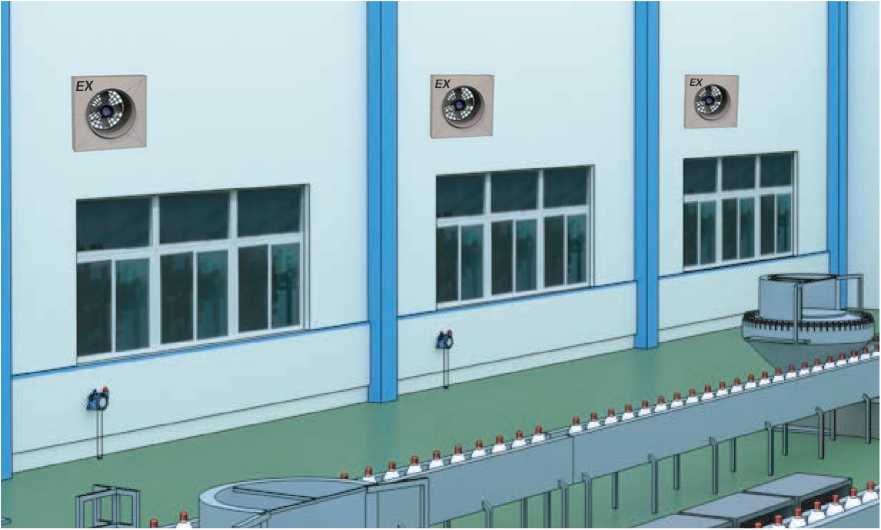
白酒灌装间
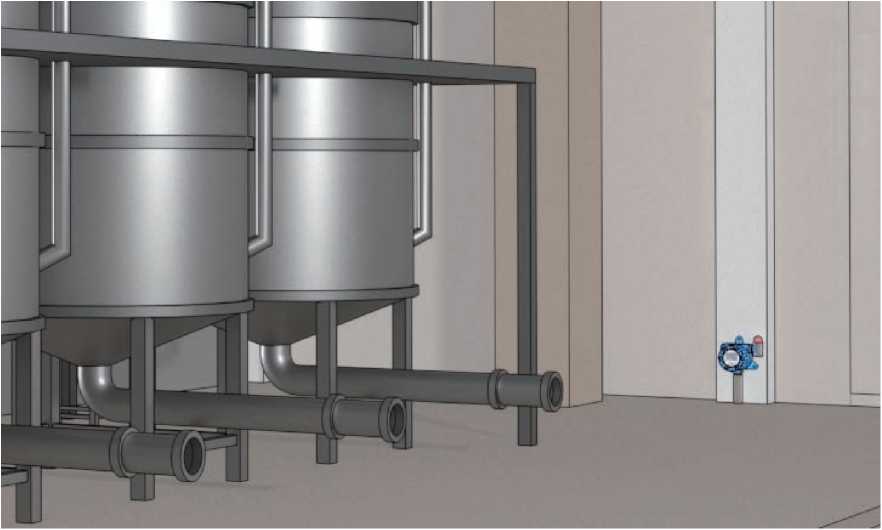
白酒勾兑间

143
轻工企业
除外情形1制(酿)酒车间用于临时储存或者中转的酒库;半敞开式酒库。
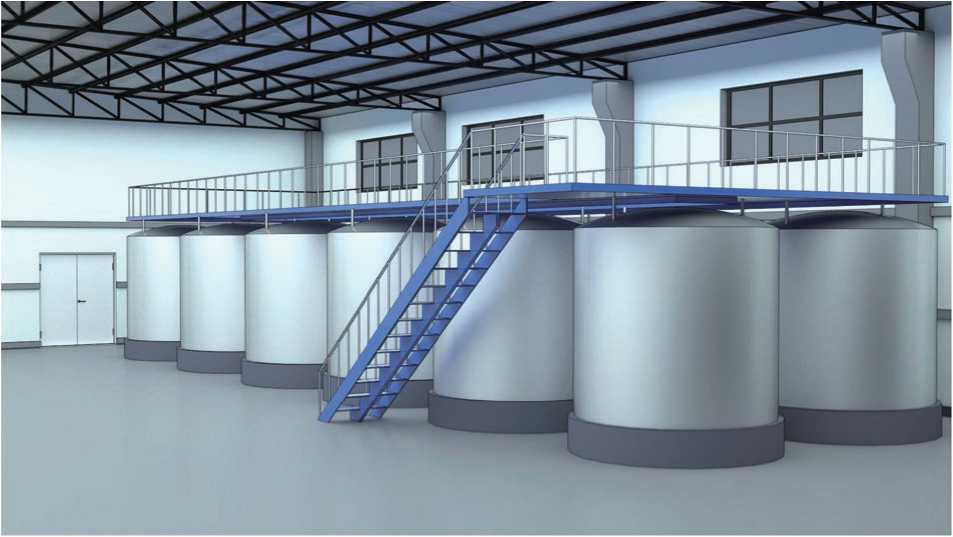
临时储存(不是长期储存)或者中转的酒库

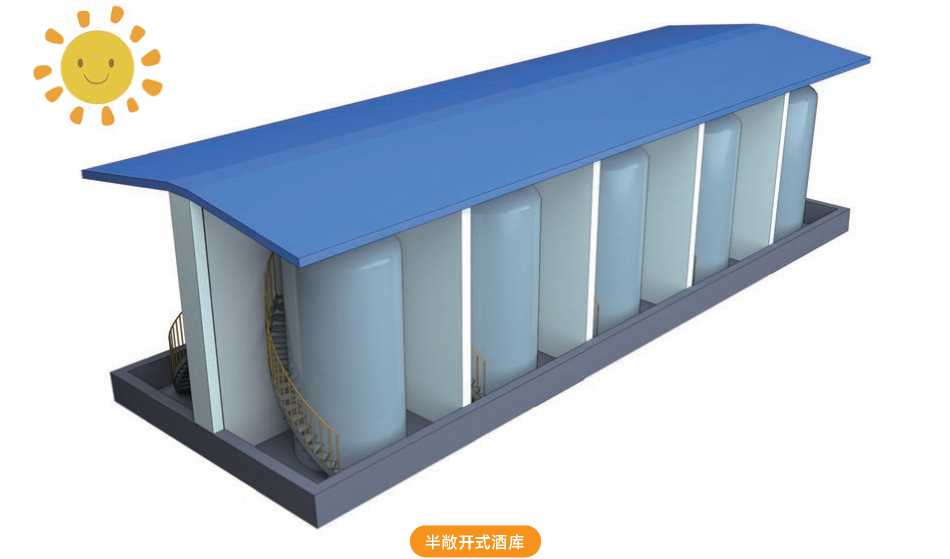

144
轻工企业
【检查方法】
询问,现场查看,如灌装场所、酒库未设置乙醇浓度监测报警装置,未安装机械通风装置或两者未联锁 的均可判为重大隐患。
【风险分析】
白酒勾兑、灌装场所和酒库白酒储存量大、作业多,如果作业过程中白酒大量蒸发或发生白酒泄漏,可 能形成爆炸性混合气体环境。当未及时监测报警和处置,且通风不良时遇火可能发生爆炸。
【标准依据】
白酒企业安全管理规范(AQ/T 7006-2012)、建筑设计防火规范(GB 50016-2014)(2018年版)
145
轻工企业■
8-3
《工贸企业重大隐患判定标准》第八条(三)
纸浆制造、造纸企业使用蒸气、明火直接加热钢瓶汽化液氯的。
【判定情形】(本条有2种判定情形)
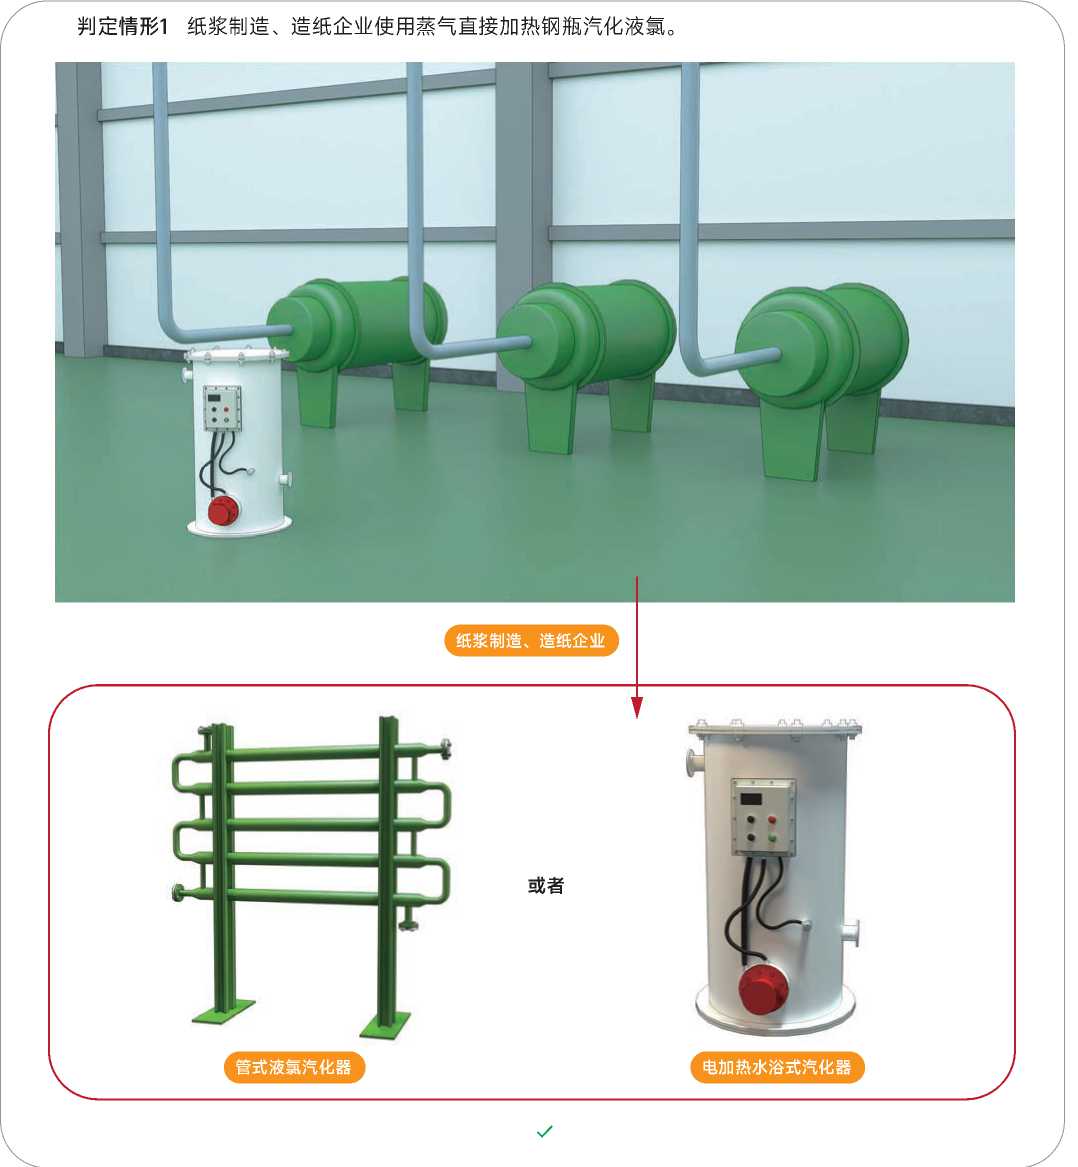
146
轻工企业
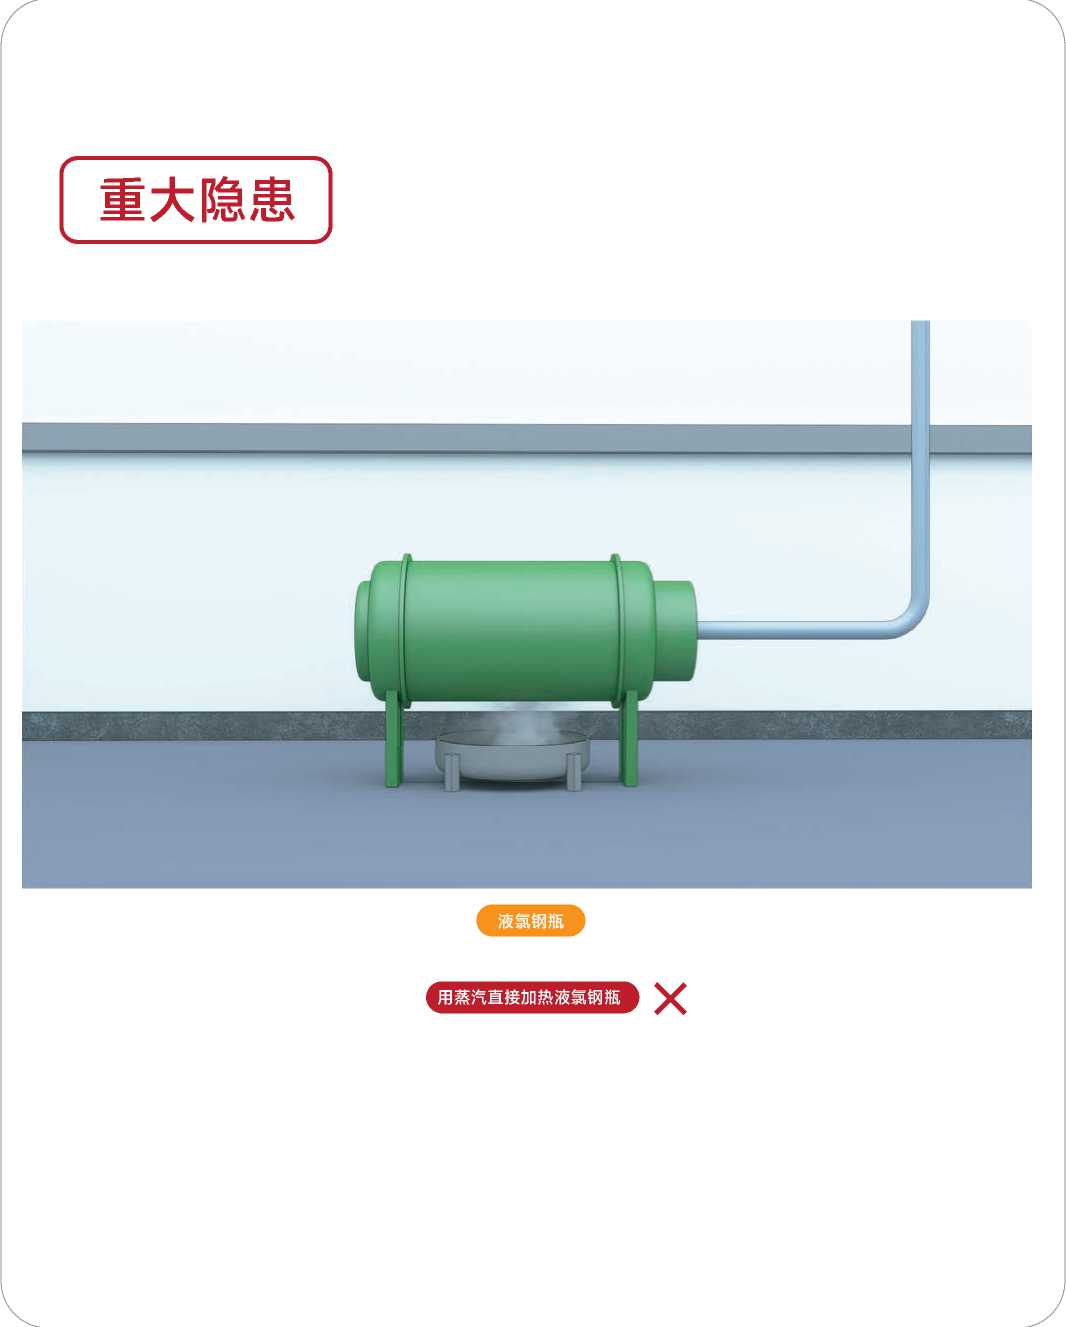
147
轻工企业

判定情形2纸浆制造、造纸企业使用明火直接加热钢瓶汽化液氯。
重大隐患
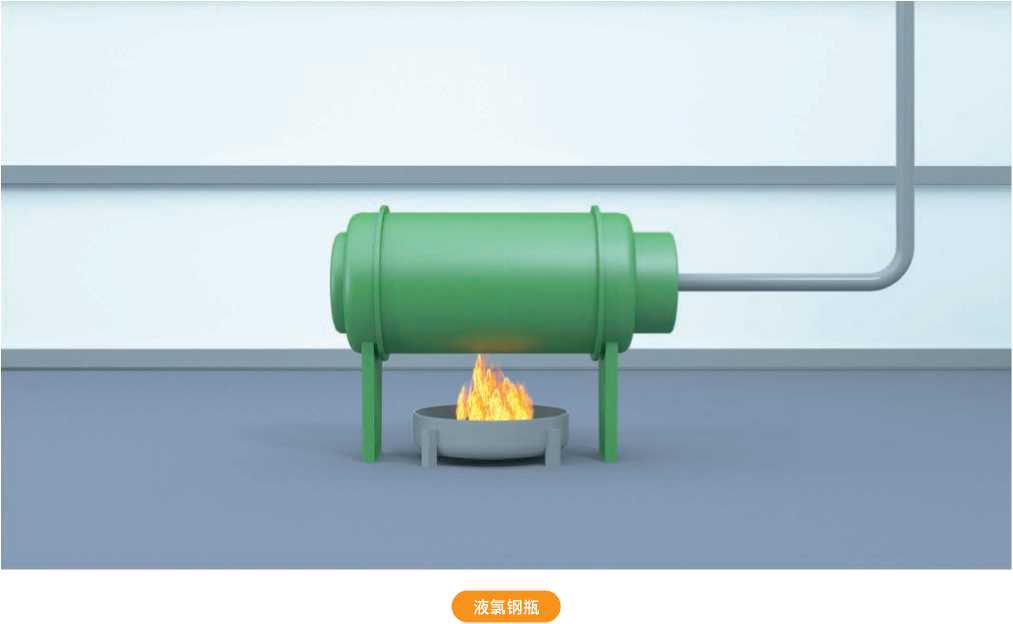
明火直接加热液氯钢瓶
X
148
轻工企业
【检查方法】
此隐患现场检查不一定能发现,主要是检查现场的使用痕迹或检查时发现企业使用管式液氯汽化器或电 加热水浴式汽化器,均符合要求,不判定为重大事故隐患。查看是否有蒸汽或明火直接加热设施或加热 器具,如发现痕迹就判为重大隐患。
【风险分析】
液氯钢瓶通过蒸气或明火直接加热.钢瓶会由于急剧受热导致容器内压力不可控,可能会造成物理爆炸。 同时,液氯中可能存在三氯化氮,其沸点为71℃,在明火或高温条件下易挥发、自燃。若发生泄漏扩散, 易引起中毒、爆炸事故。
【标准依据】
造纸工业企业安全技术规程,QB3655-1999
149
轻工企业
8-4
《工贸企业重大隐患判定标准》第八条(四)
日用玻璃、陶瓷制造企业采用预混燃烧方式的燃气窑炉(热发生炉煤气窑炉除外)的燃气总 管未设置管道压力监测报警装置,或者监测报警装置未与紧急自动切断装置联锁的。
【判定情形】(本条有3种判定情形,1种除外情形)
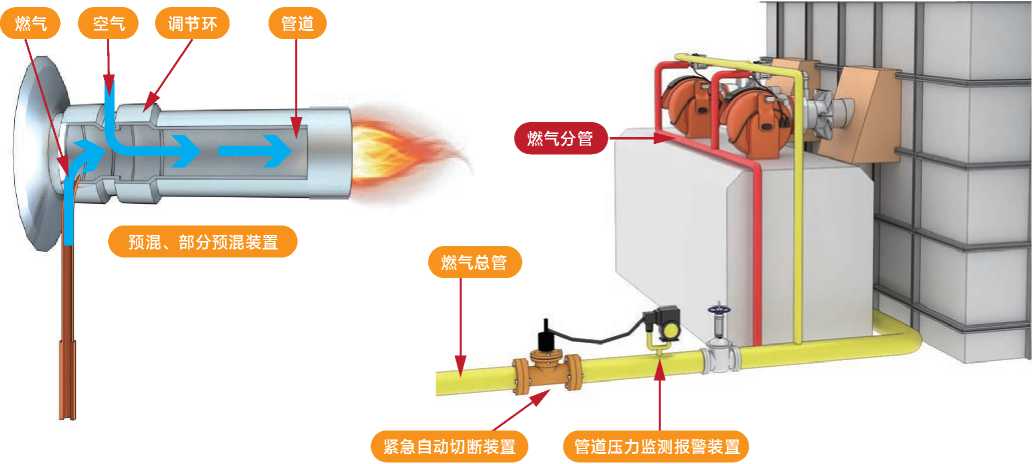
判定情形1日用玻璃、陶瓷制造企业采用预混、部分预混燃烧方式的燃气窑炉的燃气总管未设置管道压力
监测报警装置。
判定情形2燃气窑炉的燃气总管未设置紧急自动切断装置。
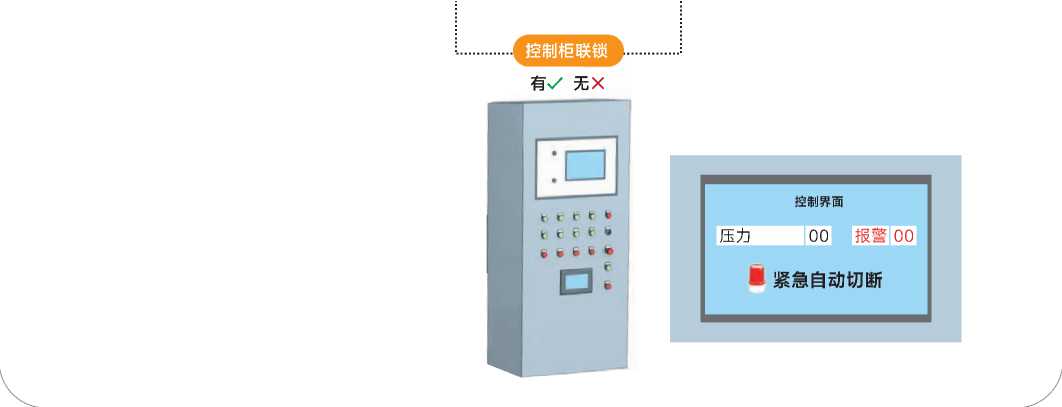
判定情形3燃气总管的管道压力监测报警装置未与紧急自动切断装置联锁。
说明:“燃气总管”是指供应单体燃气窑炉全部燃气的管道,黄色为燃气总管,红色为燃气支管。
有X无✓ 有X无✓
150
轻工企业
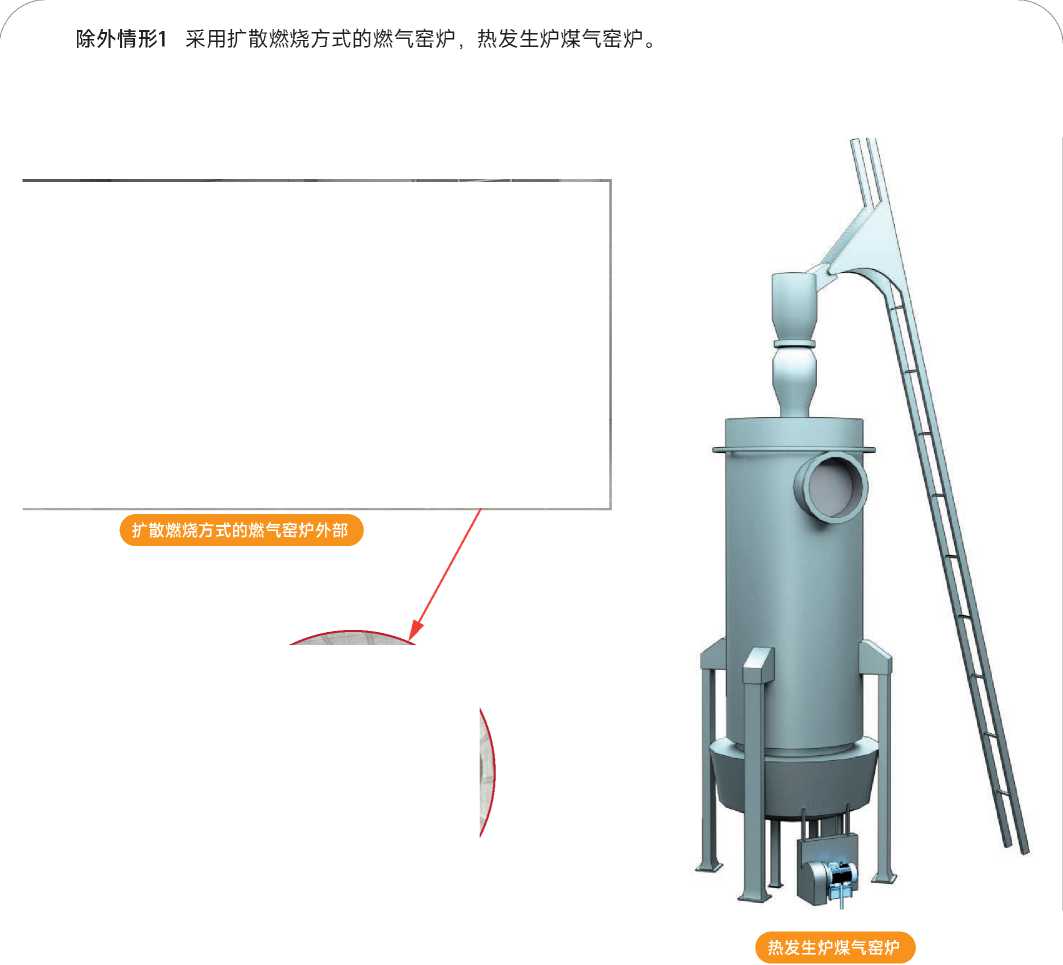
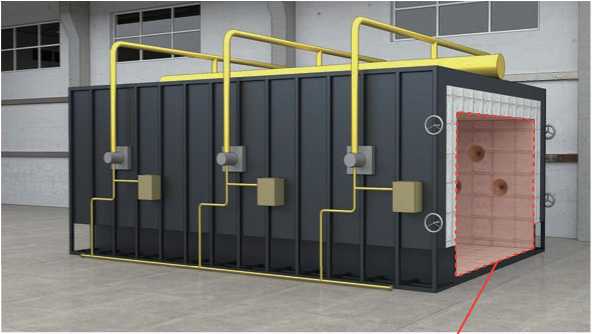
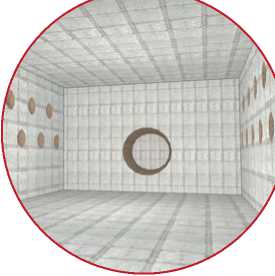
扩散燃烧方式的燃气窑炉内部

151
轻工企业
【检查方法】
现场查看,如果煤气总管上未设置压力监测报警装置,或未设置紧急自动切断装置的,或者两者未联锁 的就判为重大隐患。也可查阅电气线路图,如两者联锁的在图上都会显示的。
【风险分析】
日用玻璃、陶瓷制造企业使用的燃气窑炉数量多、蒸发量大。若未设置管道监测报警装置或紧急自动切 断装置(阀),难以及时防控和处置天然气(煤气)泄漏,可能发生爆炸事故或造成人员中毒。
【标准依据】
城镇燃气设计规范(GB50028-2006)(2020年版)、工业燃油燃气燃烧器通用技术条件(GB/T
19839-2005)
152
轻工企业
8-5
《工贸企业重大隐患判定标准》第八条(五)
日用玻璃制造企业玻璃窑炉的冷却保护系统未设置监测报警装置的。
【判定情形】(本条有3种判定情形)
判定情形1日用玻璃制造企业玻璃窑炉未设置冷却保护系统。
判定情形2日用玻璃制造企业玻璃窑炉使用水冷保护系统的,进水总管未设置水流量监测报警装置,也未 设置压力监测报警装置。
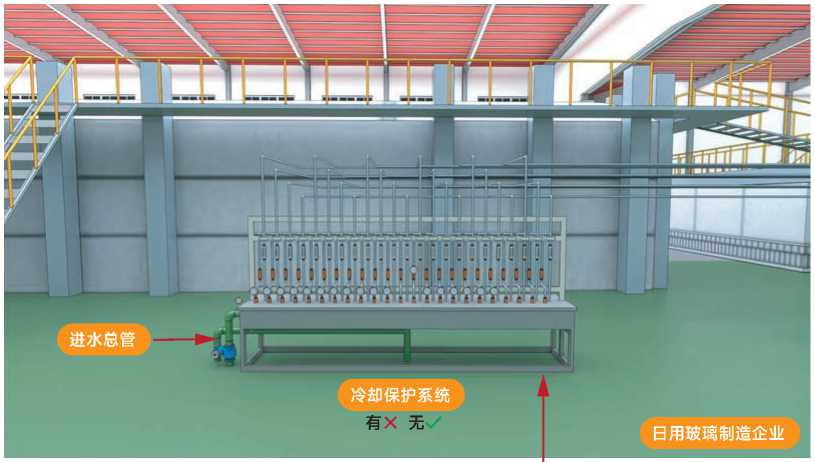
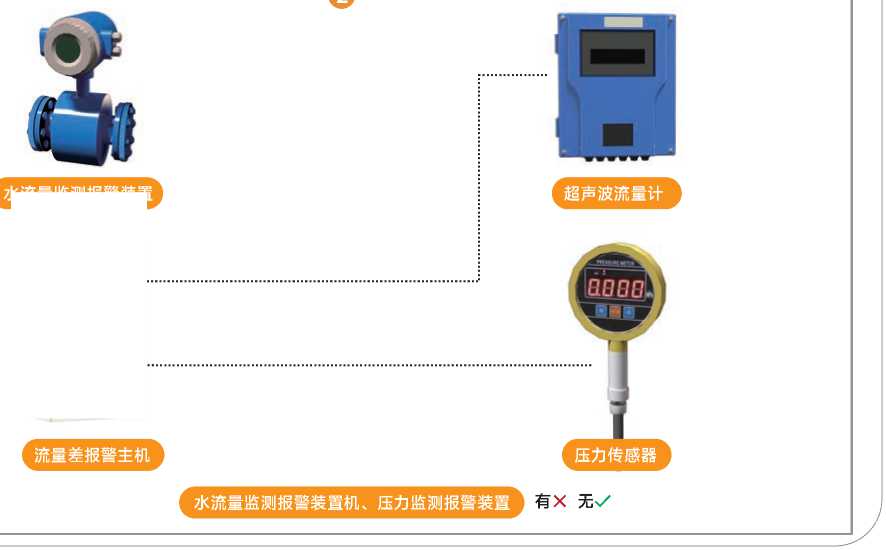
水流量监测报警装置
153
轻工企业
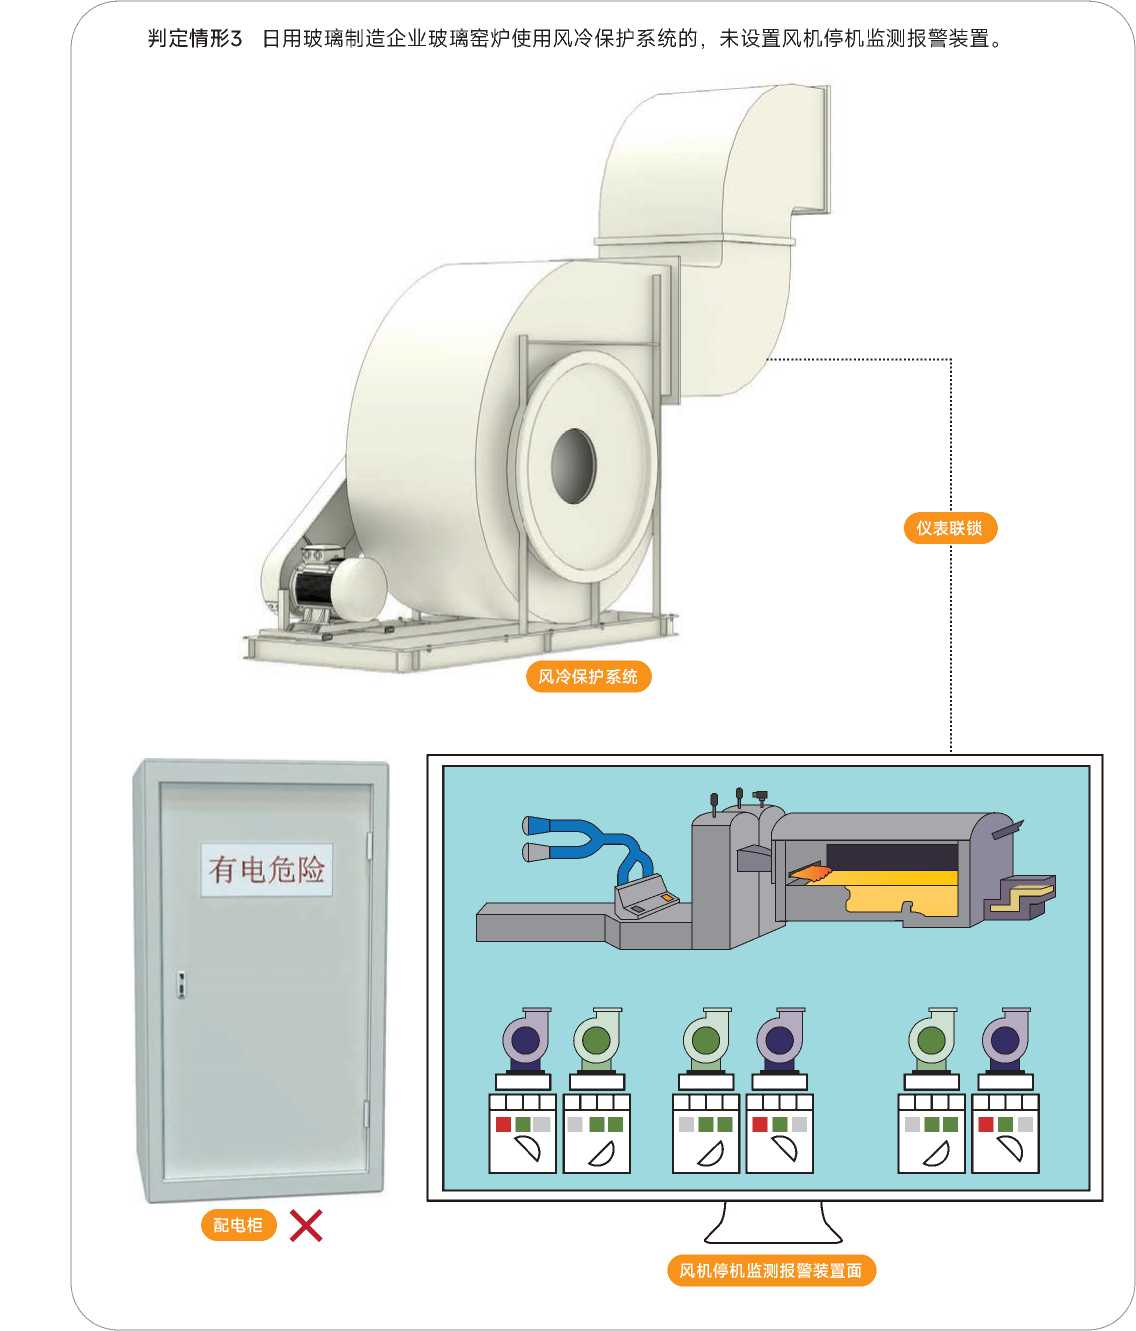
风机停机监测报警装置面
154
轻工企业
【检查方法】
询问,现场查看,如发现玻璃窑炉上未设置冷却保护系统就直接判为重大隐患。或使用水冷保护系统 的,但水总管未设置水流量监测报警装置的,或者使用风冷保护系统的但未设置风机停机测报警装置 的,亦可判为重大隐患。
【风险分析】
玻璃窑炉的流液洞、池底、池壁等部位经受高温和玻璃液的冲刷侵蚀较严重,这些部位过早蚀损,可能 导致玻璃窑炉本体及附属设施出现开裂、腐蚀、破损及明显弯曲变形,从而引起玻璃液体泄漏。
【标准依据】
平板玻璃工厂设计规范(GB 50435-2007)、加工玻璃安全生产规程(JC/T 2278-2014)。
155
^工企业
8-6
《工贸企业重大隐患判定标准》第八条(六)
使用^水^^的^^间、喷^室未设置固定式可^气体浓度监测报警装置或者通风设施的。
【判定情形】(本条有3种判定情形)
判定情形1使用非水性漆的调漆间、喷漆室未设置固定式可燃气体浓度监测报警。
判定情形2使用非水性漆的调漆间、喷漆室未设置通风设施。
判定情形3使用非水性漆的调漆间、喷漆室的通风换气次数小于15次/小时。
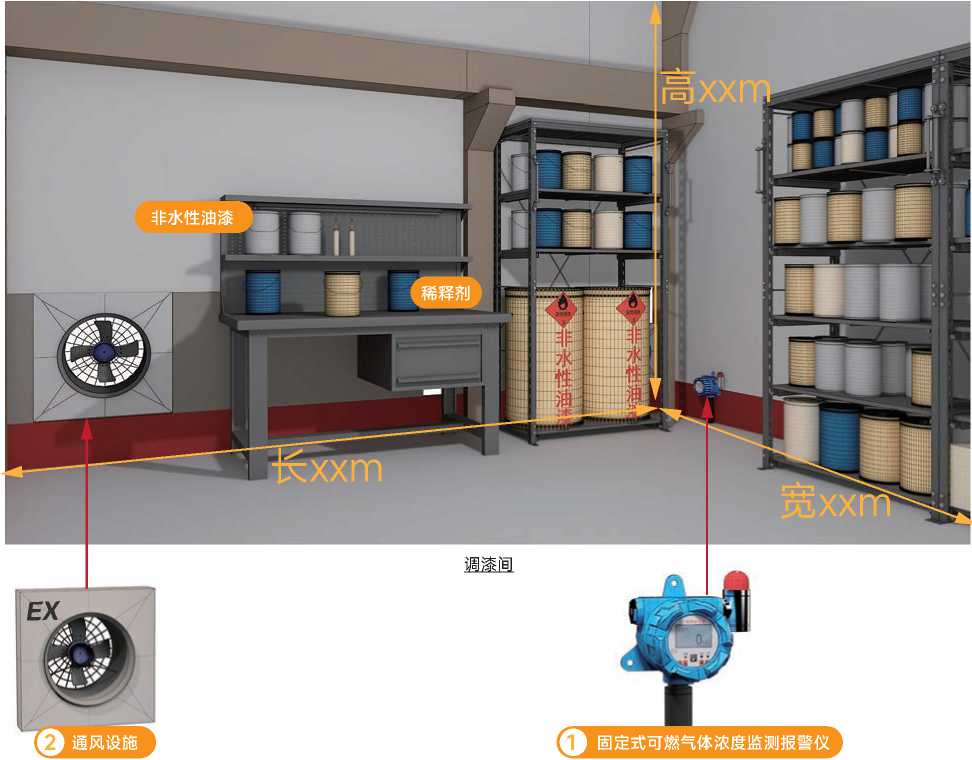
有"无X 有✓无X
注:“水性漆"即水性涂料,是指挥发物的主要成分为水的一类涂料。

156
轻工企业

2
进风口
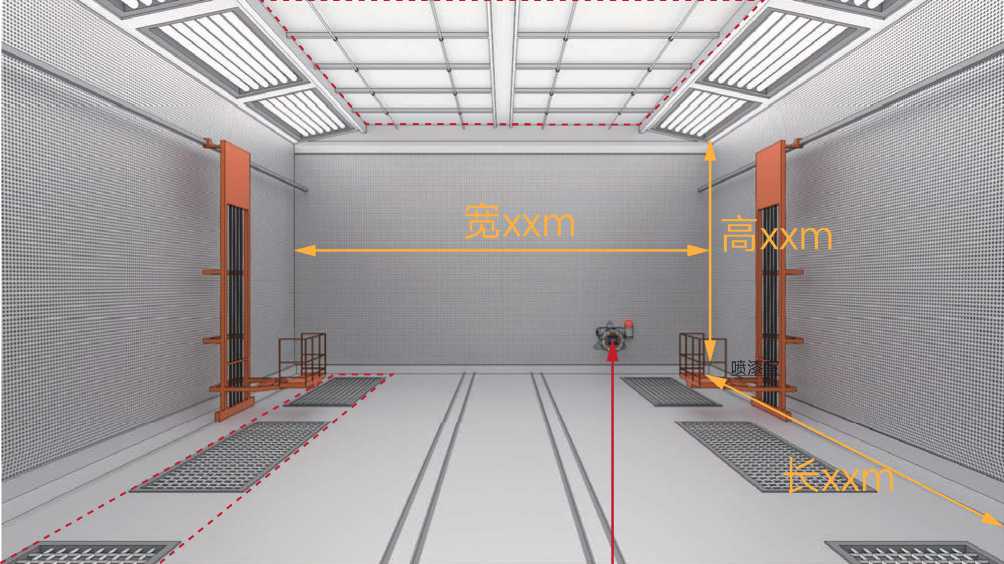
2
排风口
喷漆室
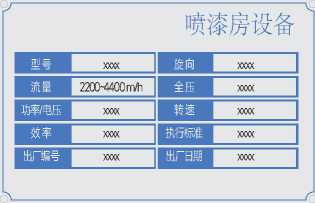
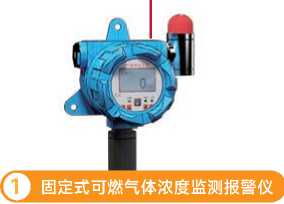
有✓无X
注:“换气次数”是指单位时间内室内空气的更换次数,即通风量与房间容积的比值。 换气次数公式:通风次数=流量/体积,流量单位是立方米。
157
轻工企业
【检查方法】
查看油漆仓库与使用场所,确认是否使用油性油漆。若使用油性油漆则需查看是否设置可燃气体浓度监 测报警与机械强制通风设施。如果装有报警与通风设施,但通风换气次数不够的,也可判为重大隐患 (计算方法:风机每小时送风量>喷漆房容积*15。)
【风险分析】
在调漆间、喷漆室使用非水性漆进行喷涂作业时,会产生大量可燃性有毒性漆雾和挥发性的易燃易爆气 体,在未设置可燃气体浓度监测报警装置和通风设施的情况下,可能导致火灾、爆炸、中毒窒息等事故 发生。
【标准依据】
GB50016-2022《建筑设计防火规范》
158
轻工企业
8-7
《工贸企业重大隐患判定标准》第八条(七)
锂离子电池储存仓库未对故障电池采取有效物理隔离措施的。
【判定情形】(本条有1种判定情形)
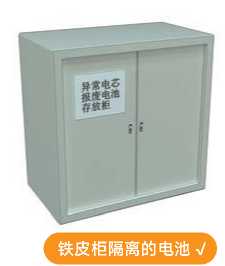
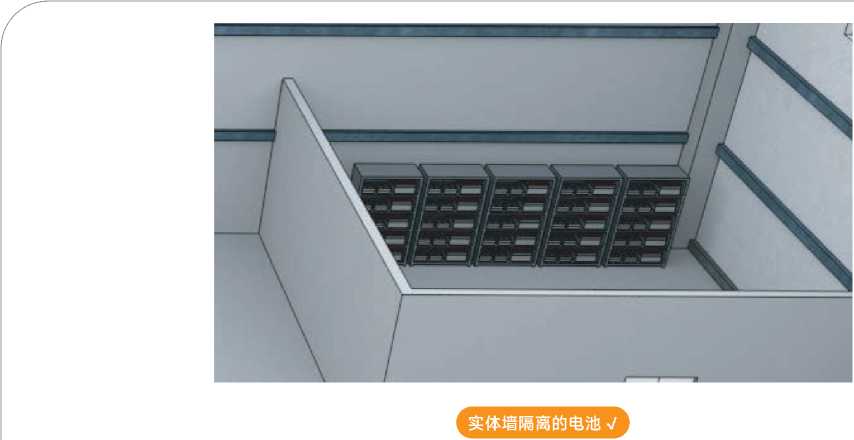
判定情形锂离子电池储存仓库存放故障电池时,未对故障电池采取物理隔离措施。
“物理隔离措施”是指通过实体墙、防爆柜、铁皮柜、单独集装箱、防火卷帘等方式
,
将故障电池与非故障
电池隔离的措施。
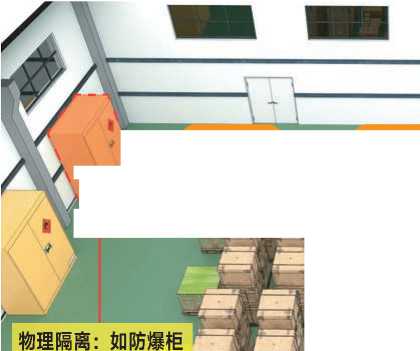
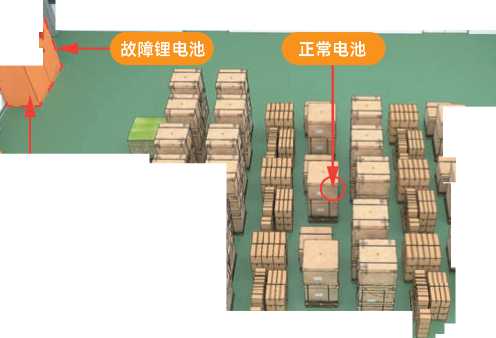

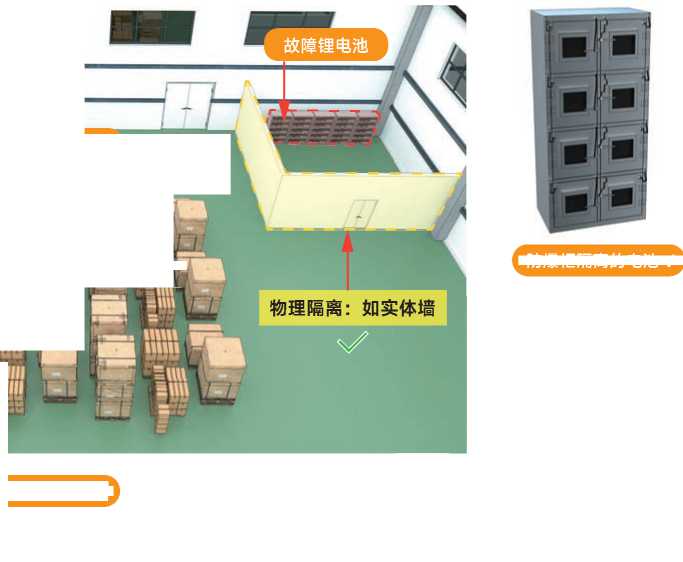
防爆柜隔离的电池√

锂离子电池储存仓库
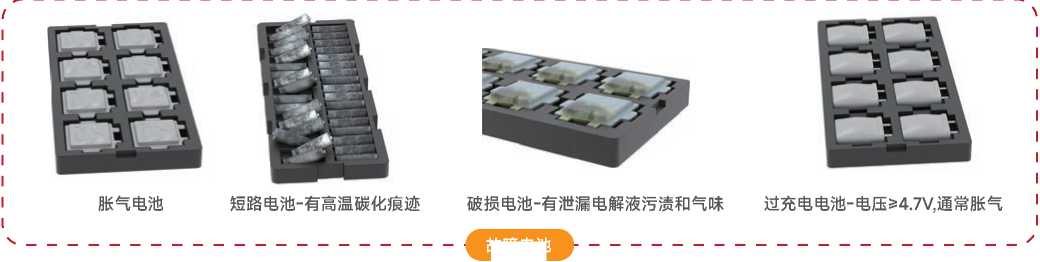
故障电池
说明:
故障电池”是指单体电池电压大于3伏特,存在胀气、短路、破损、过充电等安全缺陷的电池,不包括持
续浸泡在水中的电池。
159
轻工企业
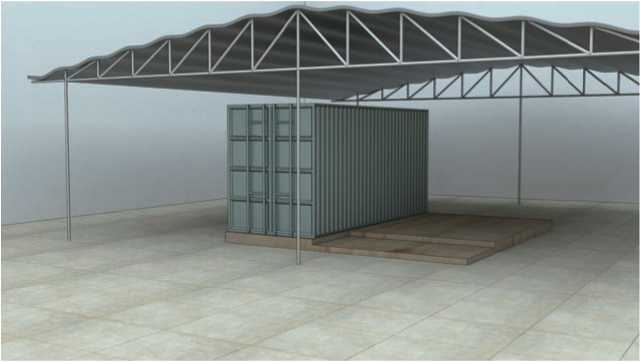
集装箱隔离的电池■
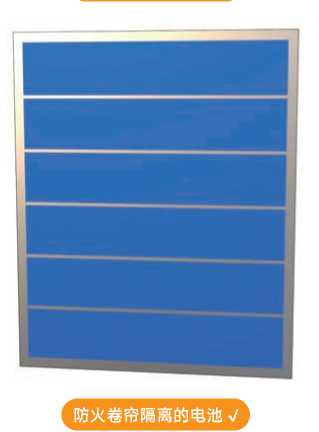
160
轻工企业
【检查方法】
查看故障锂电池放置现场,如果发现未采取物理隔离措施的就可判为重大隐患。
【风险分析】
锂离子故障电池存在胀气、短路、破损、过充电等安全缺陷,安全风险高,易发生火灾、爆炸等事故。
【标准依据】
锂离子电池和电池组安全使用指南(GB/T 42729-2023)。
161
C
纺织企业
重大事故隐患
09
纺织企业
9-1
《工贸企业重大事故隐患判定标准》第九条(一)
纱、线、织物加工的烧毛、开幅、烘干等热定型工艺的汽化室、燃气贮罐、储油罐、热媒 炉,未与生产加工等人员聚集场所隔开或者单独设置的。
【判定情形】(本条有1种判定情形)
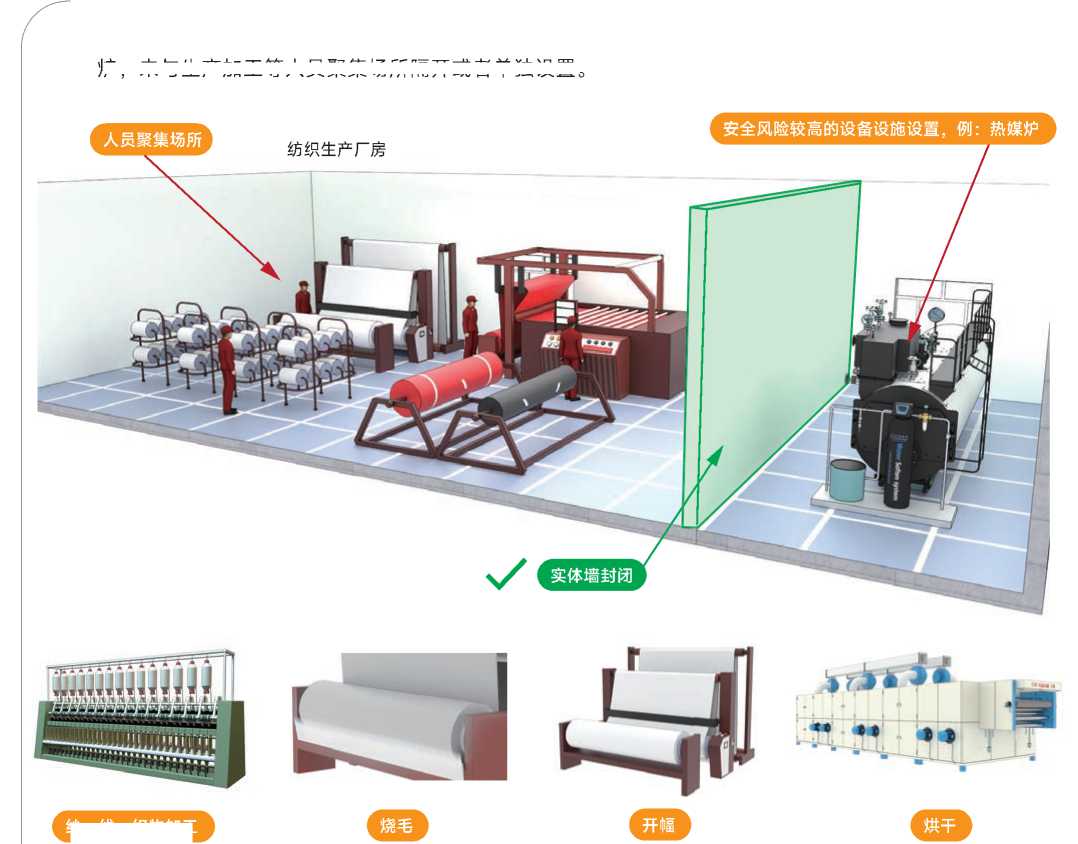
判定情形1 纱、线、织物加工的烧毛、开幅、烘干等热定型工艺的汽化室、燃气贮罐、储油罐、热媒
炉■未与EaaE等人员聚集场所隔⅛a或發郵親置
纱、线、织物加工
说明:
(1)“隔开"是指汽化室、燃气贮罐、储油罐、热媒炉等安全风险较高的设备设施设置在生产厂房内的独 立房间内,与人员聚集场所分开。
(2)“单独设置"是指汽化室、燃气贮罐、储油罐、热媒炉等安全风险较高的设备设施设置在生产厂房
外,与生产厂房内的人员聚集场所分开。
163
纺织企业
【检查方法】
现场查看,或查看企业平面布置图,如果未隔开或未单独设置的,均判为重大隐患。
【风险分析】
纺织企业生产场所作业人员多,属于人员聚集场所。汽化室、燃气贮罐、储油罐、热媒炉这些设施使用 燃气、燃油,安全风险高,应与作业人员分开。
【标准依据】
纺织工业粉尘防爆安全规程<GB32276-2015>
164
纺织企业
9-2
《工贸企业重大事故隐患判定标;隹》第九条(二)
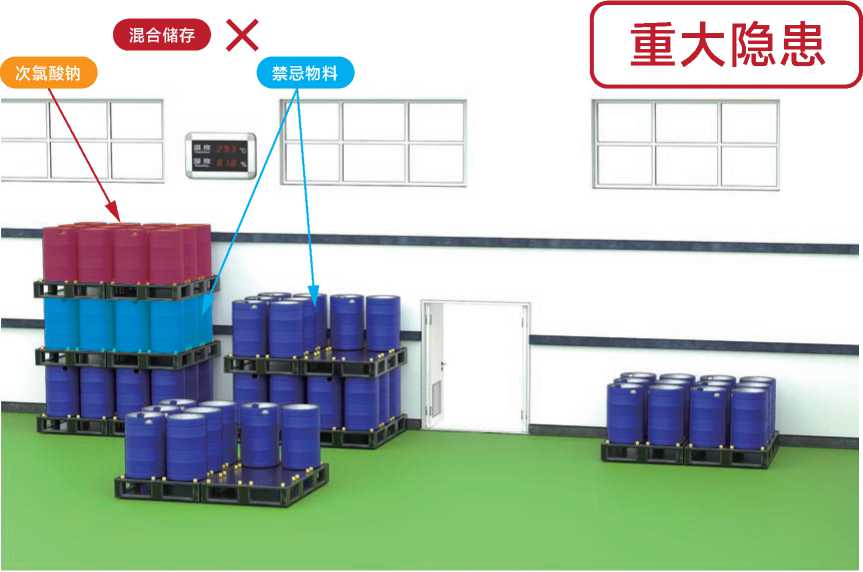
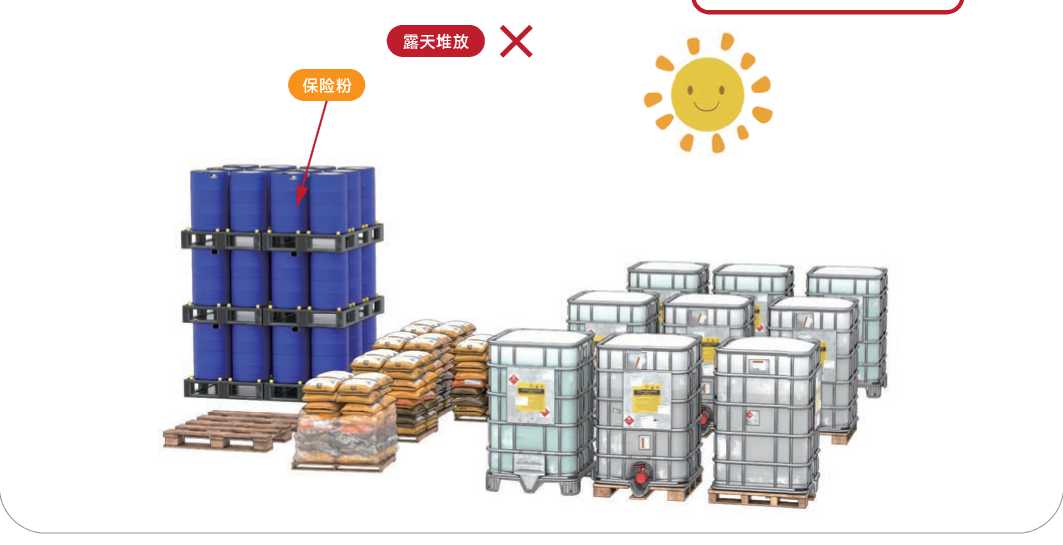
保险粉、双氧水、次氯酸钠、亚氯酸钠、雕白粉(吊白块)与禁忌物料混合储存,或者保险 粉储存场所未采取防水防潮措施的。
【判定情形】(本条有3种判定情形)
说明:
“禁忌物料”是指容易发生化学反应或者灭火方法不同的物品。保险粉(连二亚硫酸钠)、雕白粉(吊白 块,次硫酸氢钠甲醛)与酸类物质、氧化剂接触,或者双氧水(过氧化氢水溶液)、次氯酸钠、亚氨酸 钠与还原剂接触,易发生强烈的氧化还原反应,释放热量和有毒物质。
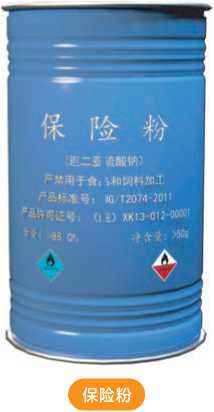
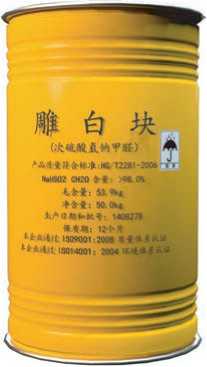
雕白块
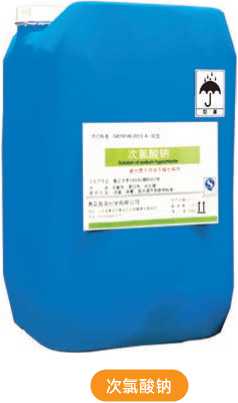
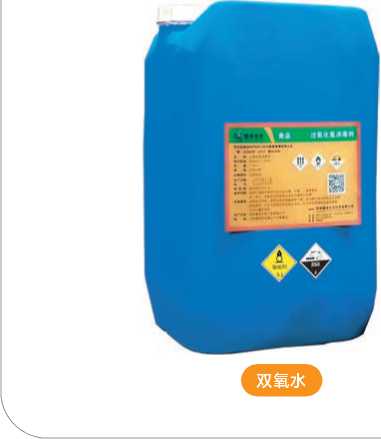
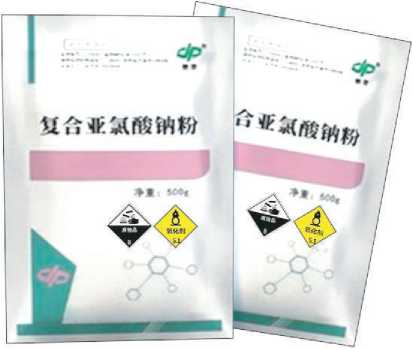
亚氯酸钠

165
纺织企业
判定情形1保险粉、双氧水、次氯酸钠、亚氯酸钠、雕白粉(吊白块)与禁忌物料混合储存。
判定情形2保险粉露天堆放。
重大隐患
166
纺织企业
判定情形3储存保险粉的室内场所未采取防水防潮措施。
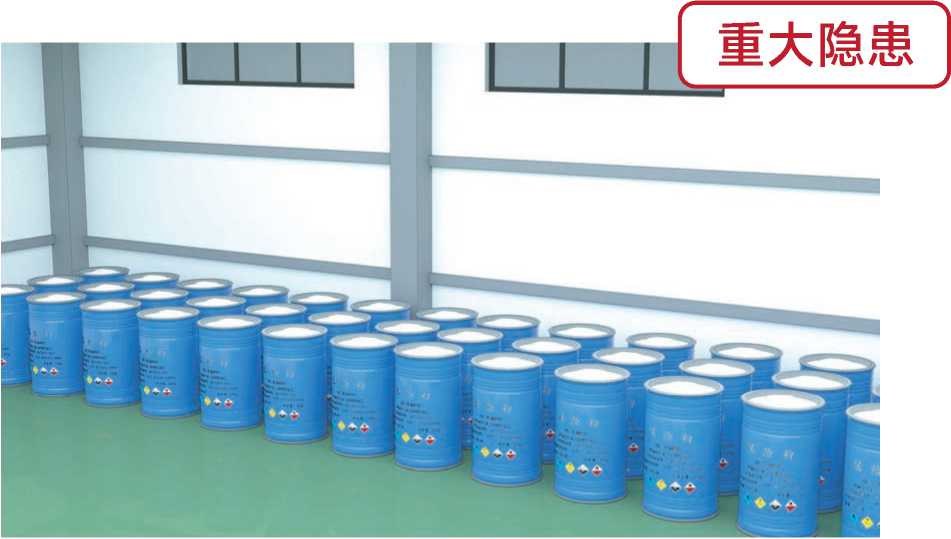
、未采取防水措施例:如桶装保险粉,没盖子,裸露在外面,X
、未采取防潮措施例:如未设置托盘或垫板,X
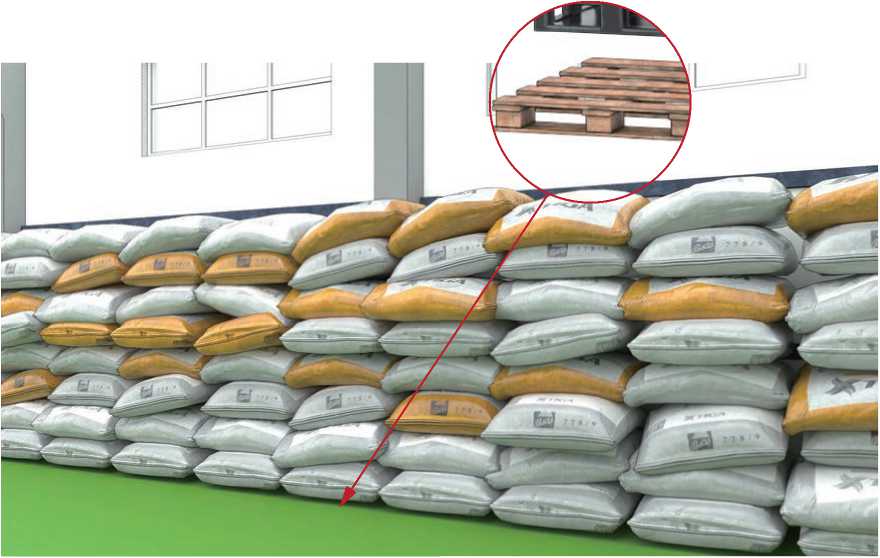
储存保险粉的室内场所
167
纺织企业
【检查方法】
查看企业危险化学品清单,如果企业同时有禁忌物料(禁忌物料就是两种或两种以上不同的物质混放在 一起会发生强烈的化学反应而产生大量的热从而引起火灾、爆炸等事故,)使用,则需查看堆放场所是 否混合储存,如果混合储存的则判为重大隐患。
检查保险粉现场,发现露天堆放的或虽放在室内但未采取防水措施的可判为重大隐患。
【风险分析】
保险粉(连二亚硫酸钠)、雕白粉(吊白块,次硫酸氢钠甲醛)与酸类物质、氧化剂接触,或者双氧水(过氧化 氢水溶液)、次氯酸钠、亚氯酸钠与还原剂接触,易发生强烈的氧化还原反应,释放热量和有毒物质。
【标准依据】
纺织工业粉尘防爆安全规程<GB32276-2015>,化学危险品仓库储存通则《GB 15603-2022》
168
烟草企业
重大事故隐患
^企业
10-1
《工贸企业重大事故隐患判定标准》第十条(一)
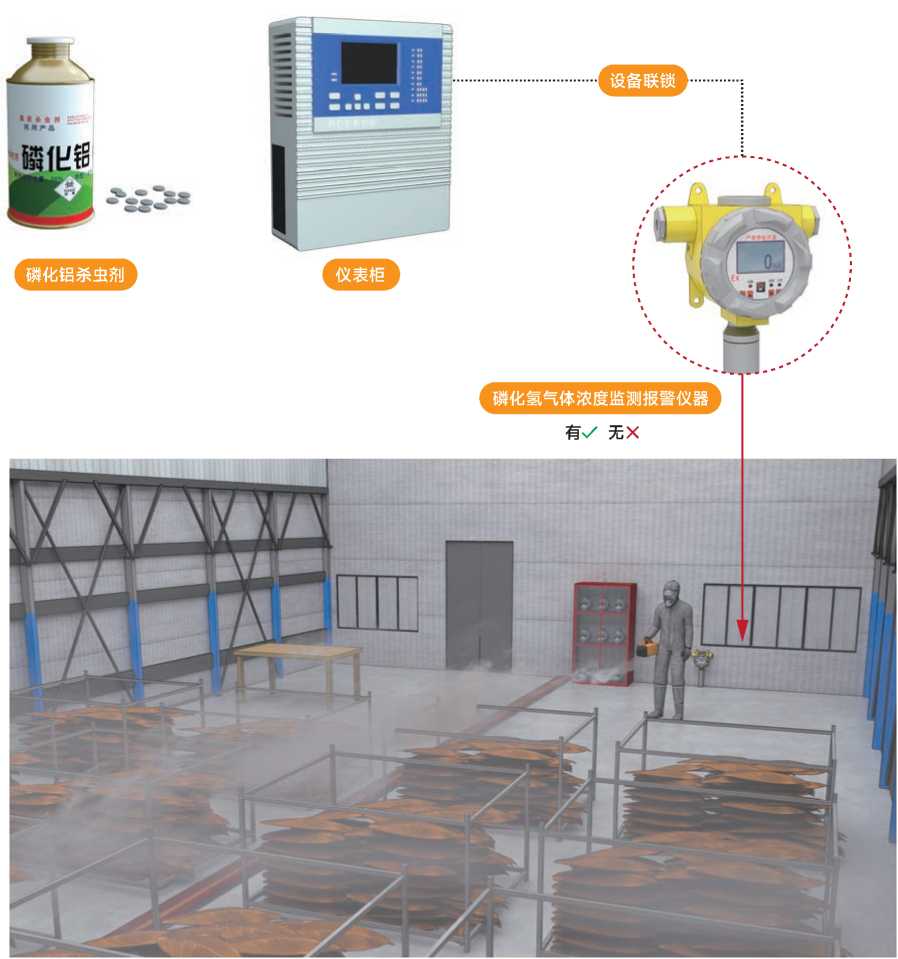
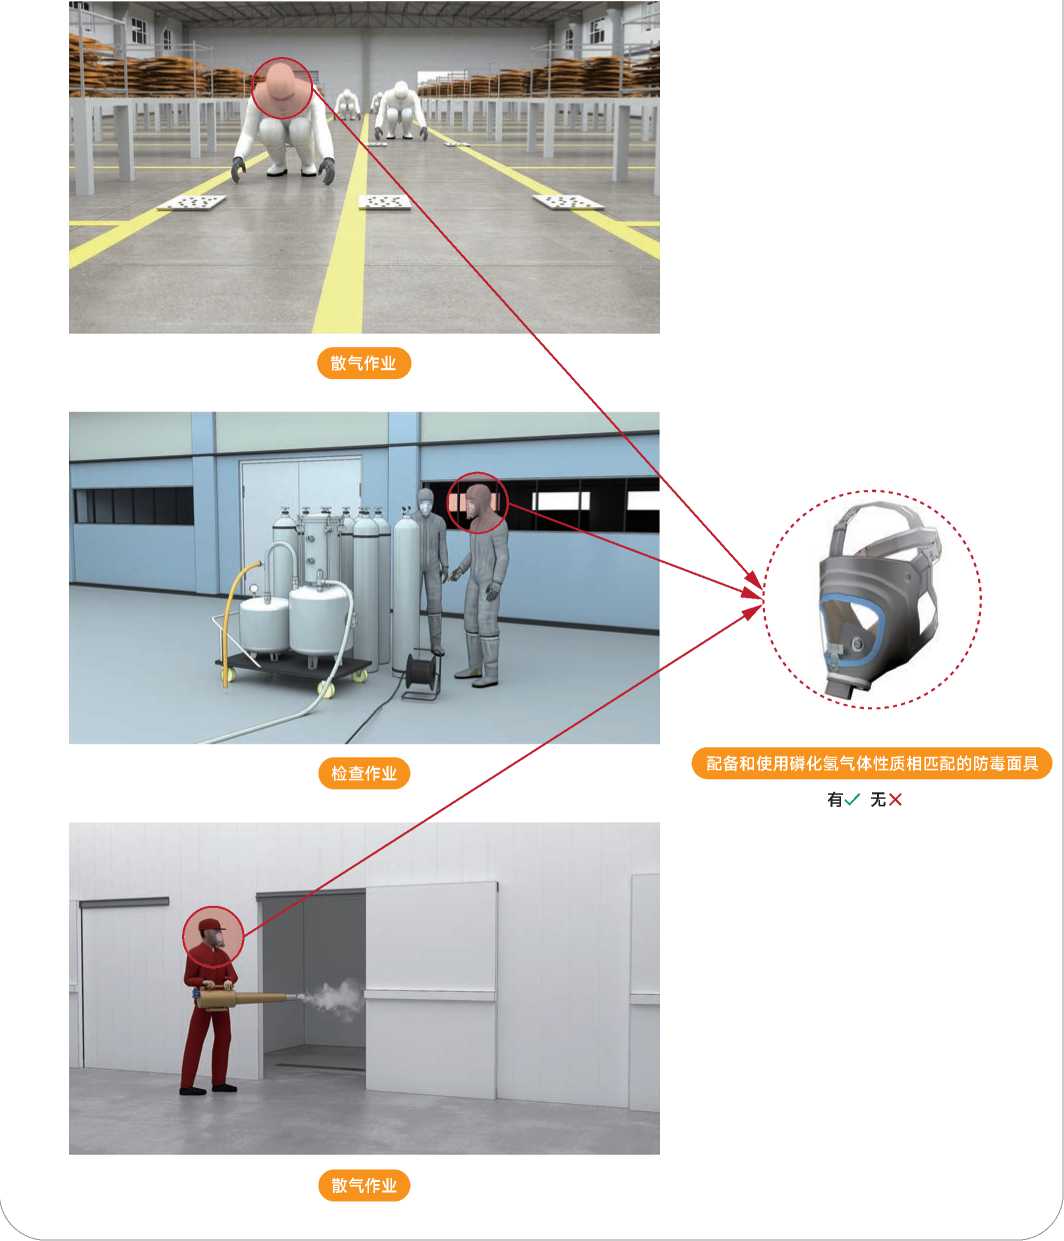
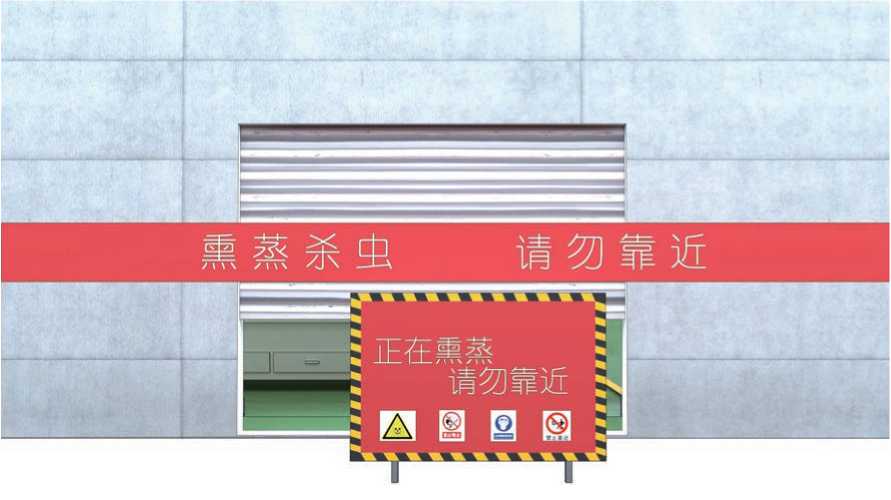
熏蒸作业场所未配备磷化氢气体浓度监测报警仪器,或者未配备防毒面具,或者熏蒸杀虫作 业前未确认无关人员全部撤离熏蒸作业场所的。
【判定情形】(本条有3种判定情形)
判定情形1熏蒸作业时,未配备和使用磷化氢气体浓度监测报警仪器。

熏蒸作业
说明:“熏蒸作业场所”是指使用磷化铝(镁)杀虫剂,运用熏蒸方式对烟草虫害进行治理的作业场所。
170
烟草企业
判定情形2熏蒸施药、检查、散气作业时,未配备和使用与磷化氢气体性质相匹配的防毒面具。
171
烟草企业
判定情形3熏蒸施药作业前,未确认无关人员全部撤离熏蒸作业场所。
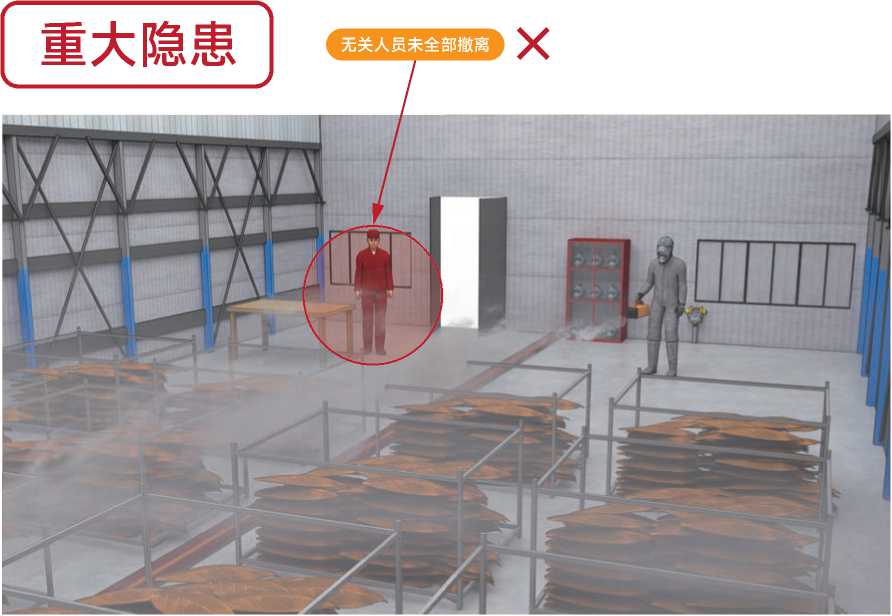
172
烟草企业
【检查方法】
检查磷化氢气体浓度监测报警仪器安装现场,检查相匹配的防毒面具。如果两都缺一,就可判为重大隐 患。熏蒸作业时是否撤离现场,在检查时不一定能发现,主要是查阅作业许可证上安全措施,许可证上应 有最终确认人员全部撤离的责任人签字,如果没有书面确认人员撤离的,该企业是存在重大安全隐患的。
【风险分析】
熏蒸作业使用气体有毒有害,如果作业时仓库人员未撤离,或者作业人员未佩戴防毒面具,可能发生中 毒事故。
【标准依据】
储烟虫害治理 磷化氢与二氧化碳混合熏蒸安全规程(YC 301-2009)
173
烟草企业
10-2
《工贸企业重大事故隐患判定标准》第^条(二)
使用液^二氧化碳^造^^^^的生产线和场所未设置固定式二氧化碳浓度监测报警装置, 或者监测报警装置未与事故通风设施联锁的。
【判定情形】(本条有3种判定情形)
说明:“生产线和场所”是指使用液态二氧化碳制造膨胀烟丝的浸渍器、压缩机,以及储存液态二氧化碳的 储罐、工艺罐、回收罐的所在区域。
判定情形1使用液态二氧化碳制造膨胀烟丝的生产线和场所,未设置固定式二氧化碳浓度监测报警装置。
判定情形2使用液态二氧化碳制造膨胀烟丝的生产线和场所,未设置事故通风设施。
判定情形3固定式二氧化碳浓度监测报警装置未与事故通风设施联锁。
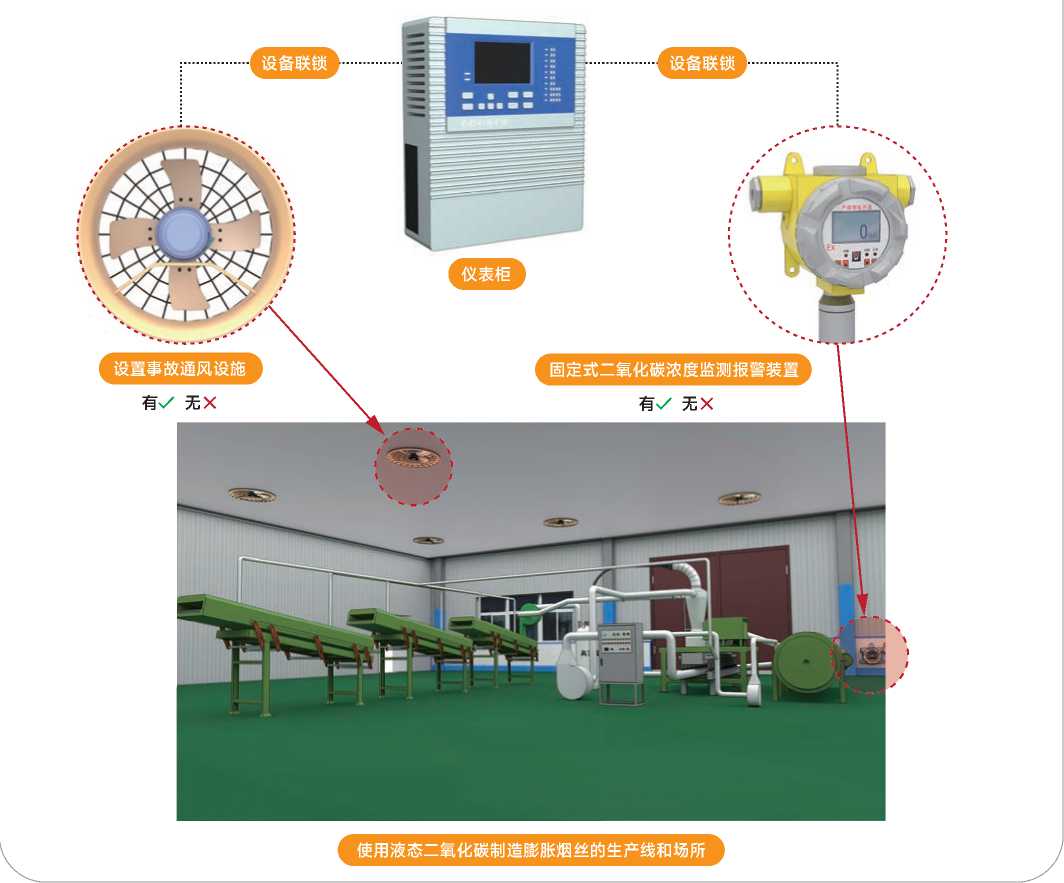
174
烟草企业
【检查方法】
查看现场二氧化碳浓度监测报警装置与事故通风设施的安装位置,查看控制系统界面,确认两者是否联 锁。如果三条件缺一的,就判为重大隐患。也可查阅电气原理图判断是否装有通风装置且与报警装置联 锁的。
【风险分析】
二氧化碳具有窒息性,未在生产线和场所设置气体浓度报警装置,并与事故通风设施联锁,可能导致二 氧化碳泄漏后积聚,发生人员窒息事故。
【标准依据】
标准依据:卷烟厂设计规范(YC/T9-2015)
175
粉尘爆炸
重大事故隐患
粉尘爆炸企业
11-1
《工贸企业重大事故隐患判定标准》第十一条(一)
粉尘爆炸危险场所设置在非框架结构的多层建(构)筑物内,或者粉尘爆炸危险场所内设有员 工宿舍、会议室、办公室、休息室等人员聚集场所的。
【判定情形】(本条有2种判定情形)
判定情形1粉尘爆炸危险场所设置在砖混、砖木、砖拱等非框架结构的多层建(构)筑物内;
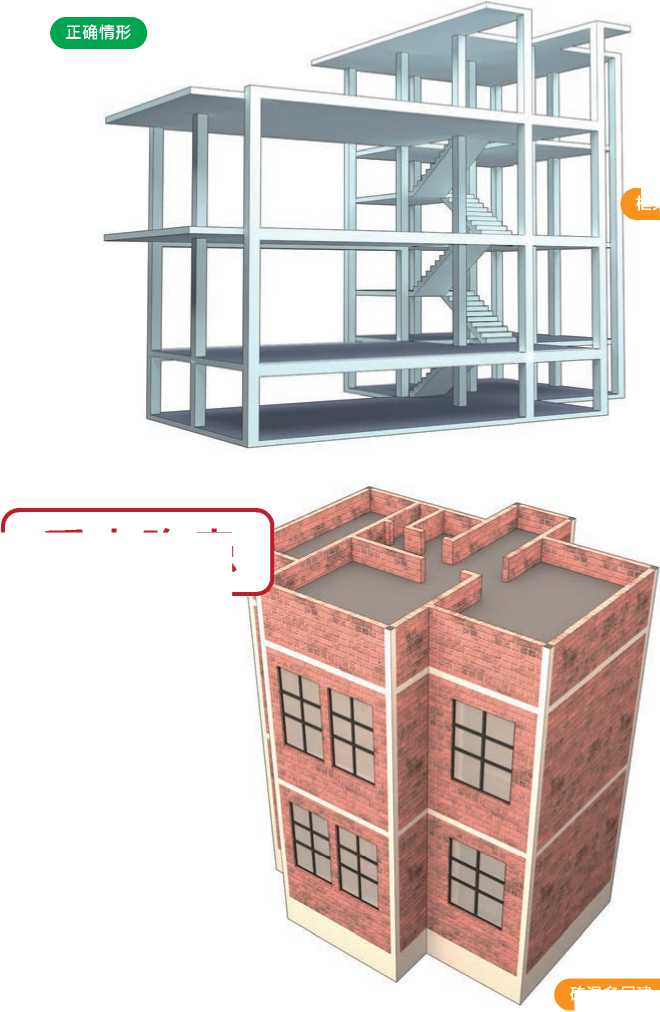
框架结构的多层建(构)筑物
✓
重大隐患
砖混多层建(构)筑物
X
177
粉尘爆炸企业

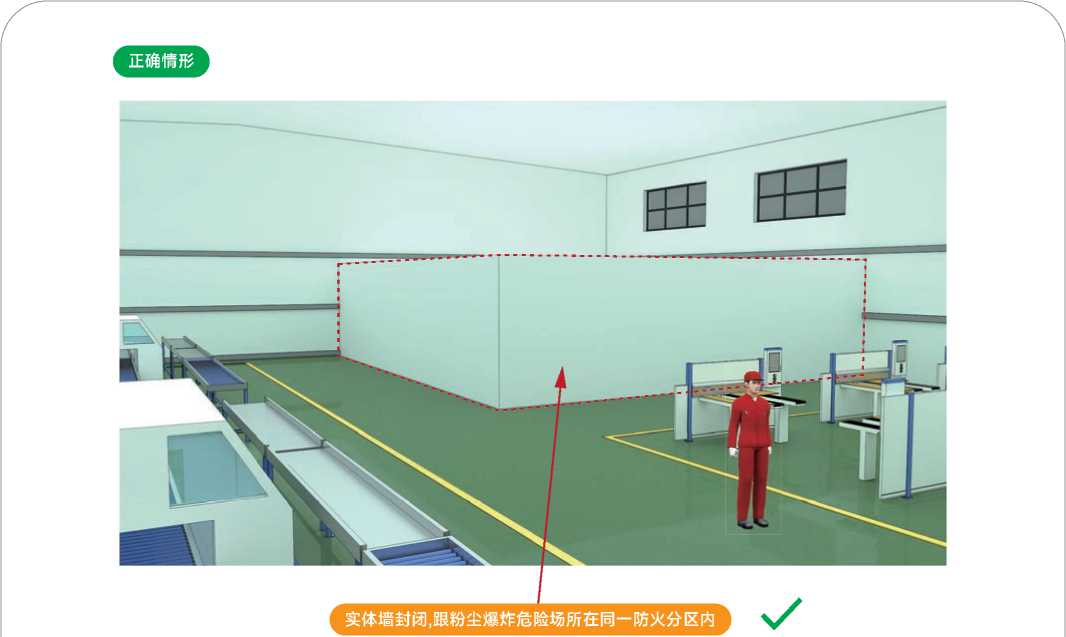
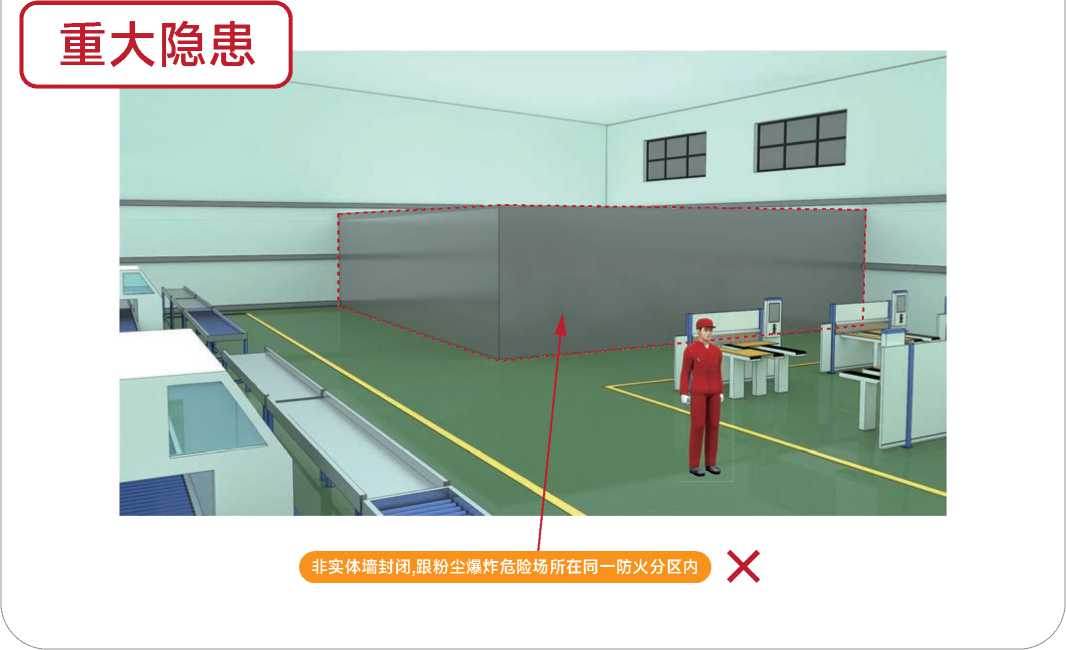
判定情形2粉尘爆炸危险场所内设置了可能存在人员聚集的员工宿舍、会议室、办公室、
休息室等。
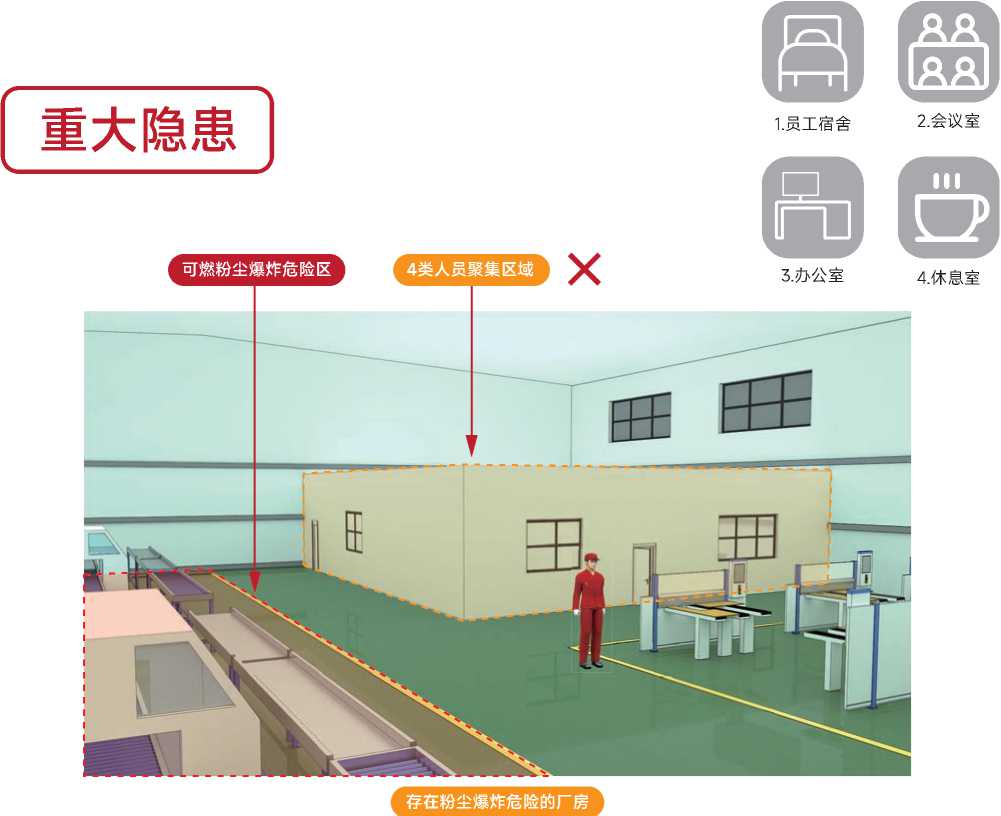
178
粉尘爆炸企业
179
粉尘爆炸企业
【检查方法】
现场查看粉尘爆炸危险场所的房屋是否为非框架结构的多层建筑,还可以查建筑的设计图纸,还可以查 建筑的设计图纸,查看现场确认粉尘爆炸危险场所内是否有可能人员聚集(员工宿舍、会议室、办公 室、休息室等,查看粉尘爆炸危险场所所在建构筑物设计或验收文件。
【风险分析】
粉尘爆炸威力巨大。破坏力强。设置在非框架结构的多层建构筑物内的粉尘爆炸危险场所一旦发生粉尘 爆炸,极易造成整栋厂房的垮塌,导致群死群伤;同时,由于粉尘爆炸危害波及范围广。如员工宿舍、会 议室、休息室、办公室等人员聚集场所设置在粉尘爆炸危险场所内,粉尘爆炸时会造成大量人员伤亡。
【标准依据】
《粉尘防爆安全规程》GB15577-2018,工贸企业粉尘防爆安全规定(应急管理部令第6号)
180
粉尘爆炸企业
11-2
《工贸企业重大事故隐患判定标准》第十一条(二)
不同类别的可燃性粉尘、可燃性粉尘与可燃气体等易加剧爆炸危险的介质共用一套除尘系 统,或者不同建(构)筑物、不同防火分区共用一套除尘系统、除尘系统互联互通的。
【判定情形】(本条有5种判定情形,4种除外情形)

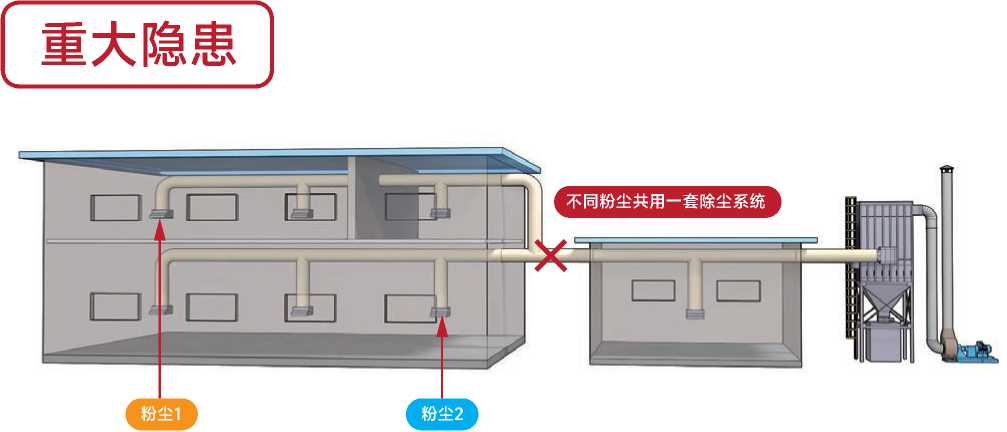
判定情形1混合后可能发生加剧爆炸危险反应的不同类别粉尘共用一套除尘系统。
181
粉尘爆炸企业
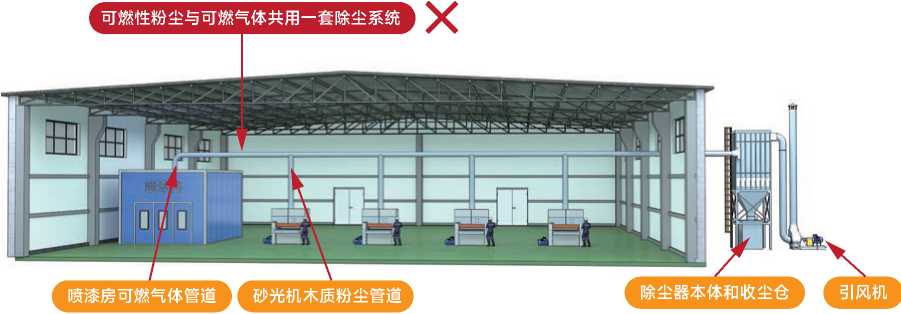
判定情形2可燃性粉尘与可燃气体(含蒸气)共用一套除尘系统。
重大隐患
|
常见可燃性粉尘 |
常见可燃性气体 | |||
|
NO |
分类 |
举例 |
NO |
举例______ |
|
1 |
金属制品 |
镁粉、铝粉、铝铁合金粉、钙铝合金粉、铜硅合金粉、硅粉、 锌粉、钛粉、镁合金粉、硅铁合金粉_______________ |
1 |
喷漆房尾气 |
|
2 |
农副产品 |
玉米/大米/小麦/土豆淀粉、果糖粉、果胶酶粉、小麦/大豆 /大米/乳糖/鱼骨粉、奶粉、血粉、饲料、烟叶粉尘_________ |
2 |
液化气 |
|
3 |
木制品/纸制品一 |
木粉、纸浆粉 |
3 |
天然气____ |
|
4 |
纺织品 一 |
聚酯纤维、甲基纤维、亚麻、棉花 |
4 |
实验室尾气一 |
|
5 |
橡胶和塑料制品 |
树脂粉、橡胶粉 |
5 |
甲苯 一 |
|
6 |
煤粉 一 |
褐煤粉尘、褐煤/无烟煤(80:20)粉尘 |
6 |
丙酮 一 |
|
7 |
其他 |
硫磺、过氧化物、染料、静电粉末涂料、调色剂、蔡、弱防 腐剂、硬脂酸铅、硬脂酸钙、乳化剂 | ||
|
*参考《工贸行业重点可燃性粉尘目录(2015版)》 | ||||
182
粉尘爆炸企业
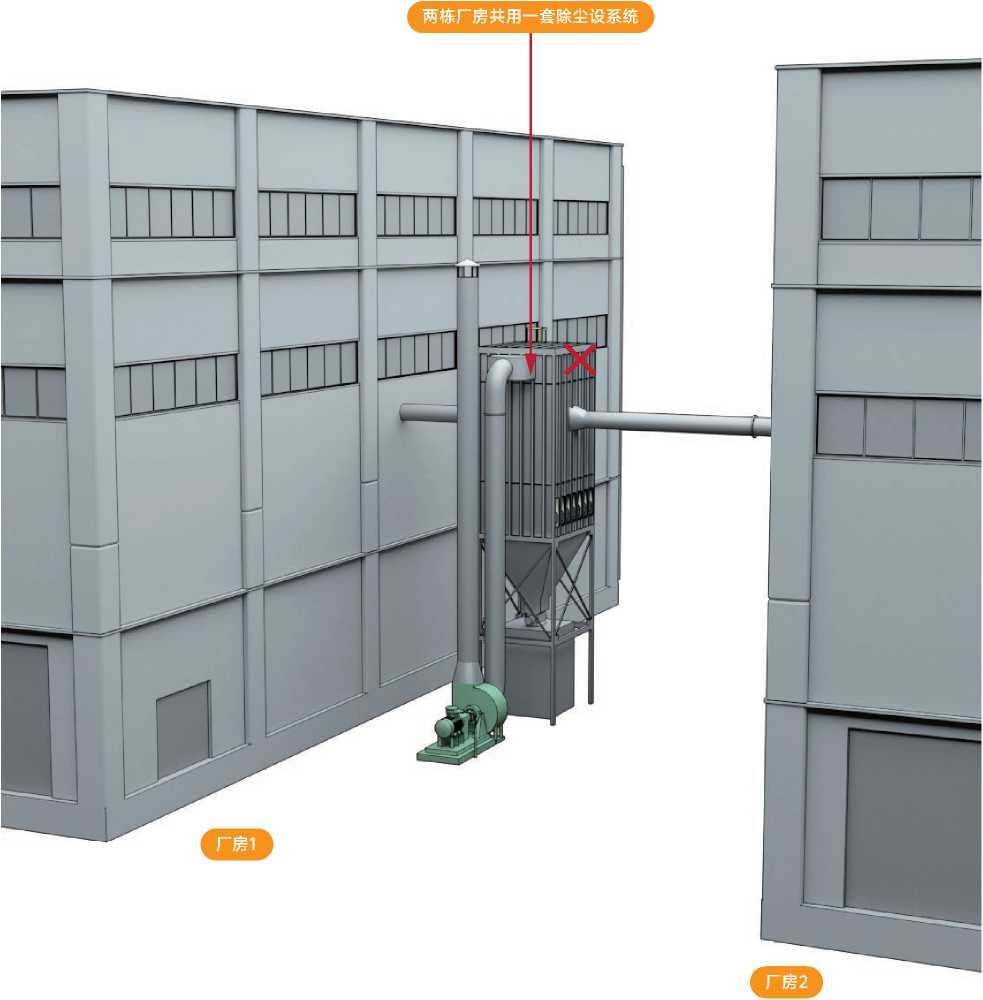
判定情形3两栋或者两栋以上独立的建(构)筑物内产尘点共用一套除尘系统。
重大隐患
183
粉尘爆炸企业
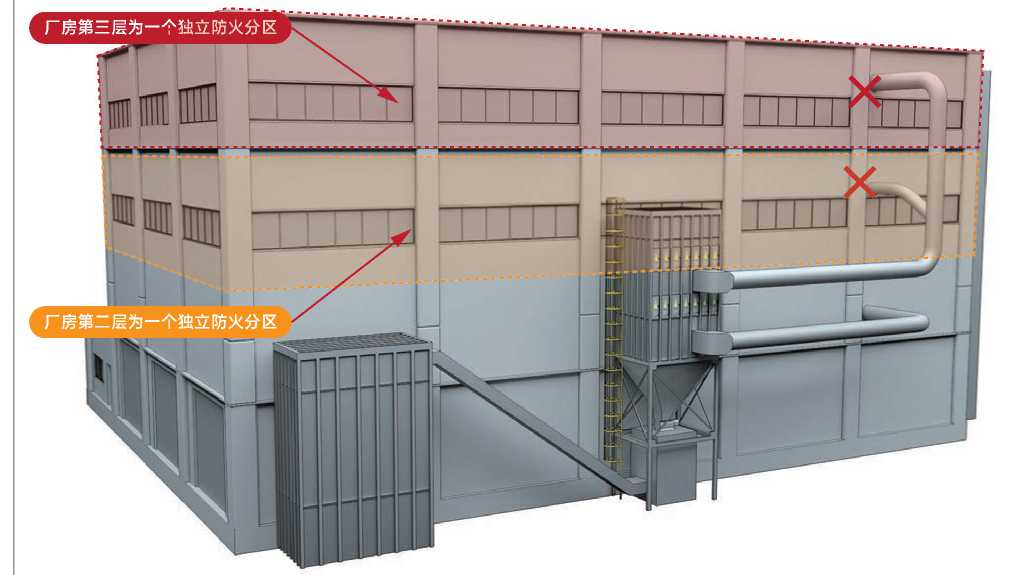
判定情形4同一建(构)筑物不同防火分区的产尘点共用一套除尘系统。
重大隐患
184
粉尘爆炸企业
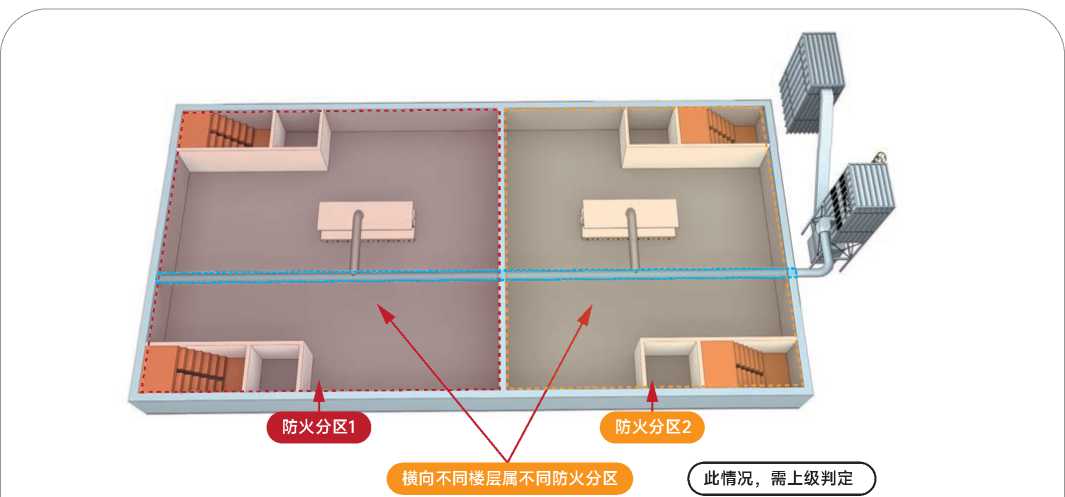
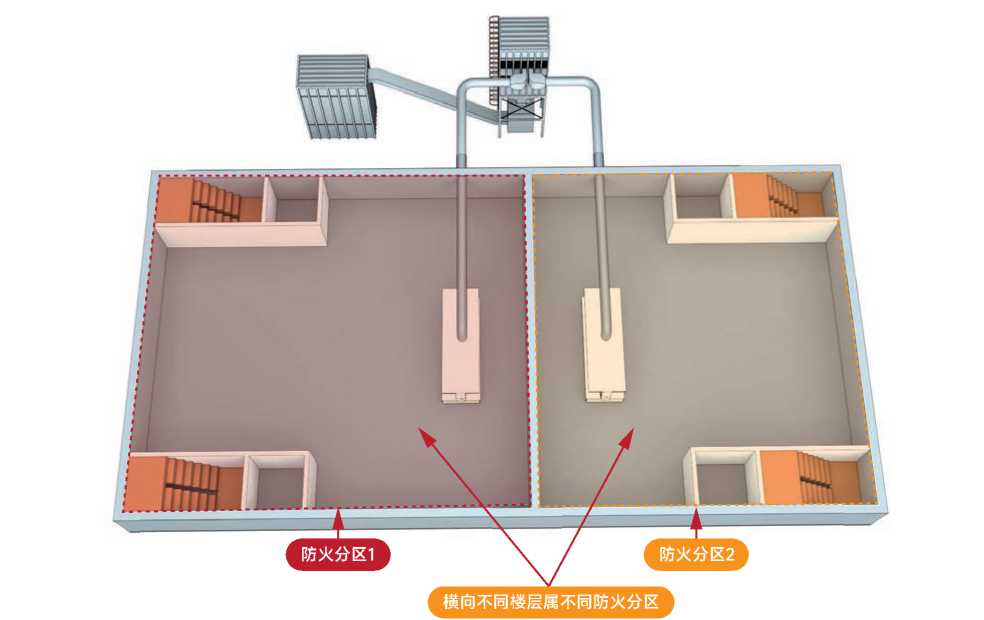
注:"防火分区"是指在建筑内部采用防火墙、楼板及其他防火分隔设施分隔而成,能在一定时间内防止火 灾向同一建筑的其余部分蔓延的局部空间。
185
粉尘爆炸企业
判定情形5不同建构筑物、不同防火分区的除尘系统通过除尘管道、出风管、风机相联通。
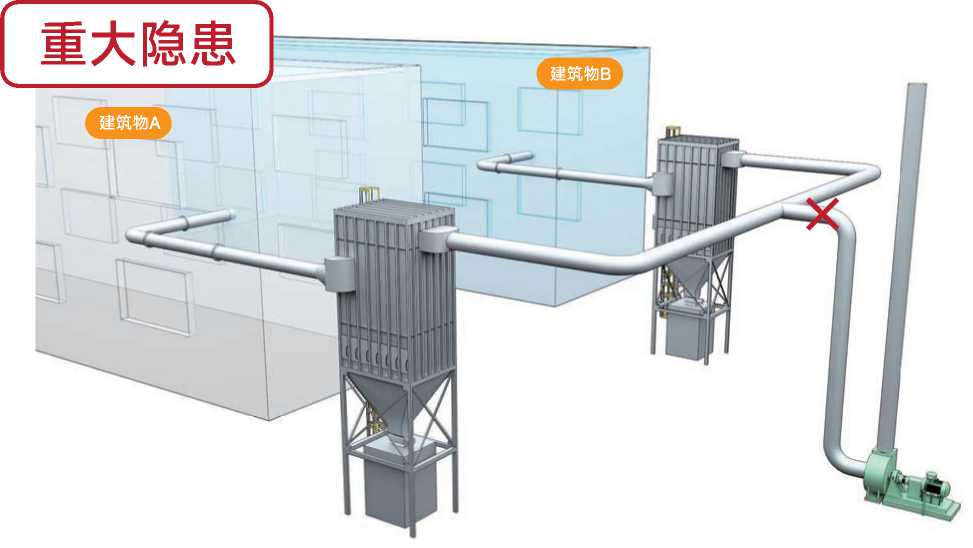
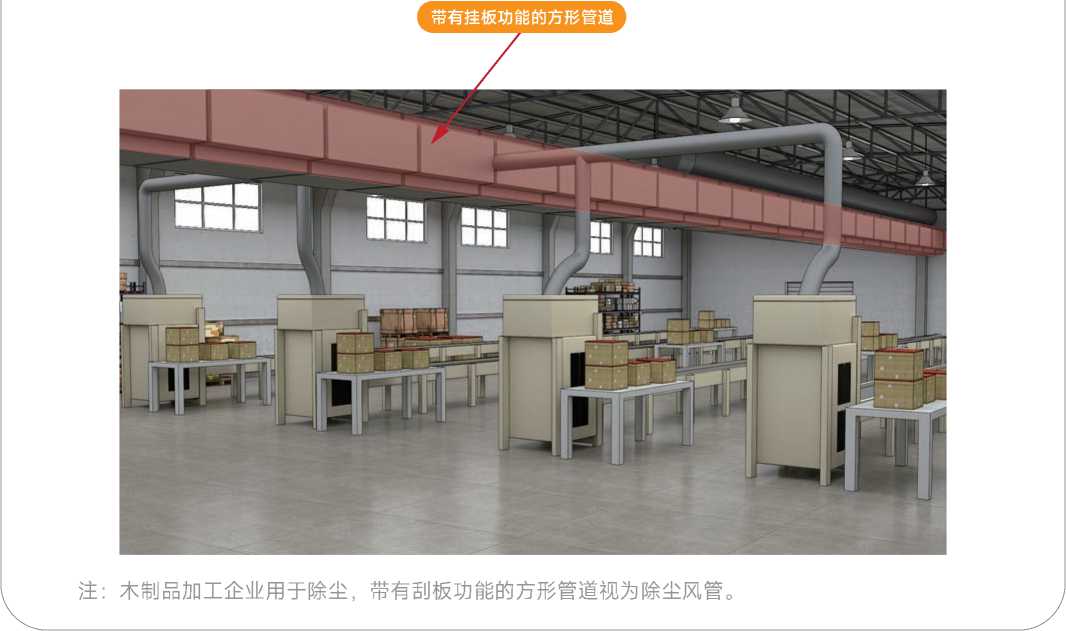
186
粉尘爆炸企业
除外情形1因生产工艺原因,同一部位可燃性粉尘与可燃性气体共生、伴生。
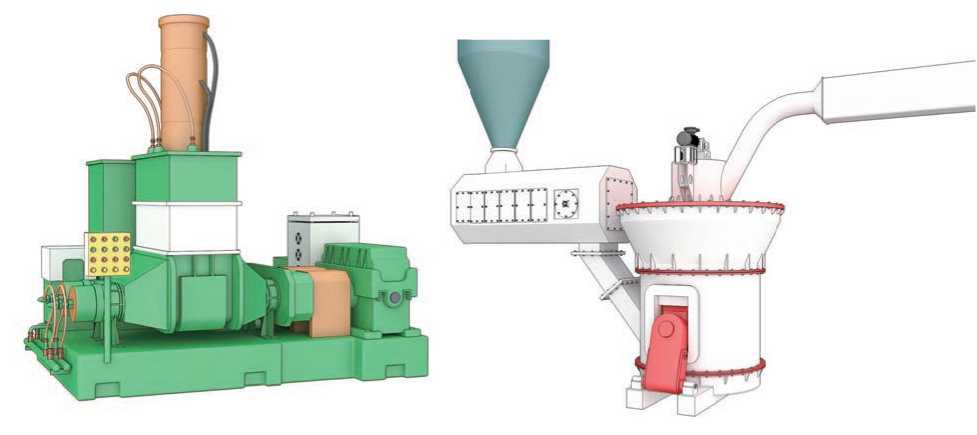
如投料有可燃粉尘的密炼混炼工艺(可燃粉尘与VoCS尾气)
煤粉制备工艺(煤粉与煤气)
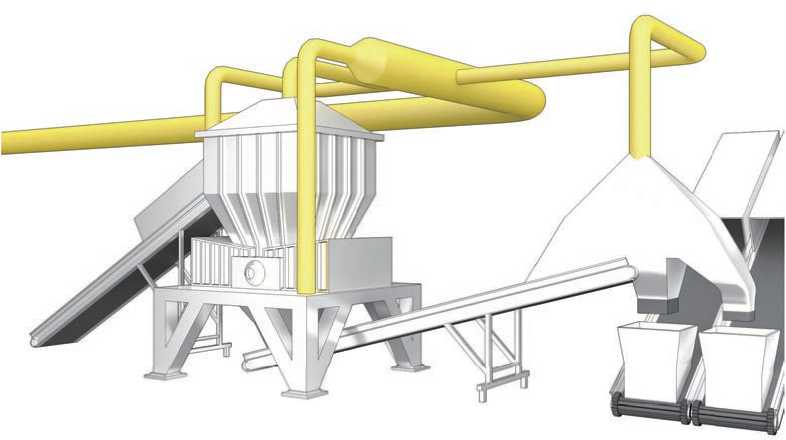
冰箱破碎工艺■吕合金粉尘与环戍烷)
187
粉尘爆炸企业
除外情形2:工贸企业中因谷物磨制、淀粉和饲料加工等生产工艺需要,除尘系统纵向跨越不同防火分区但
按工艺流程独立设置的。
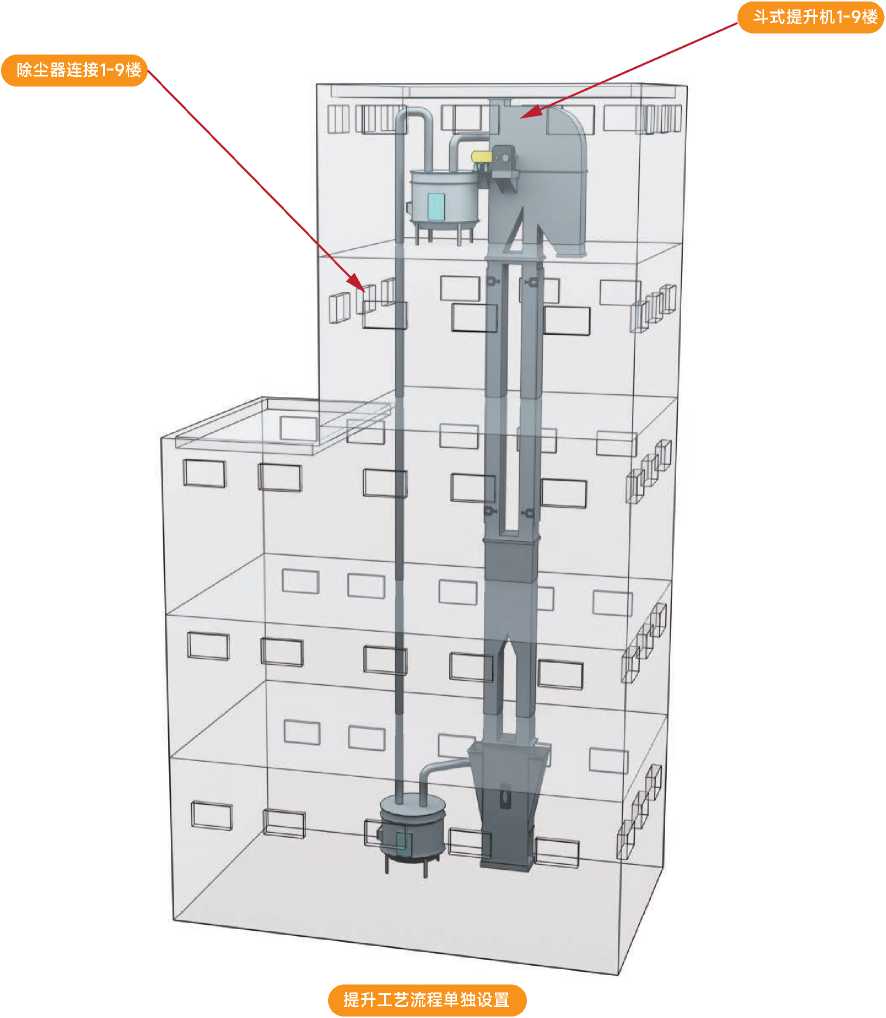
除尘器连接1-9楼
提升工艺流程单独设置
188
斗式提升机1-9楼
粉尘爆炸企业
除外情形3:
两个或者两个以上防火分区的除尘系统设置了锁气卸灰装置通过输灰管道互相联通的。
建筑物A
建筑物B
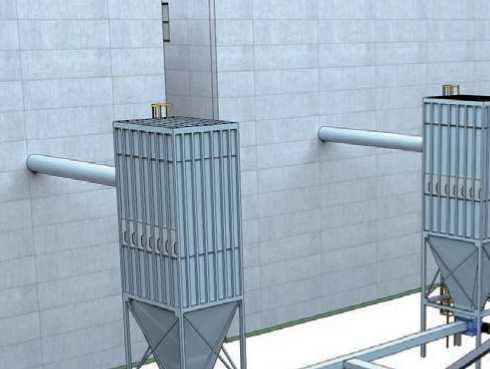
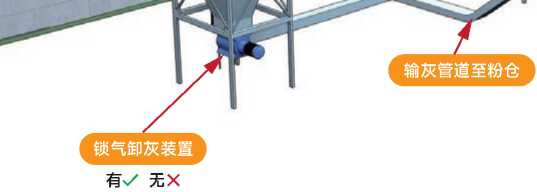
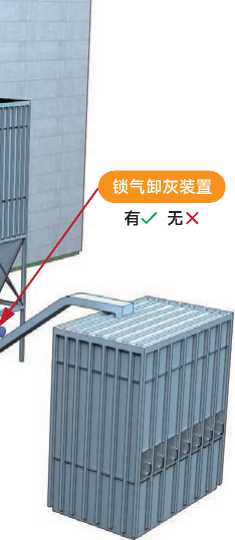
189
粉尘爆炸企业
除外情形4:两个或者两个以上防火分区的除尘系统风机后共用一个排气烟囱的。
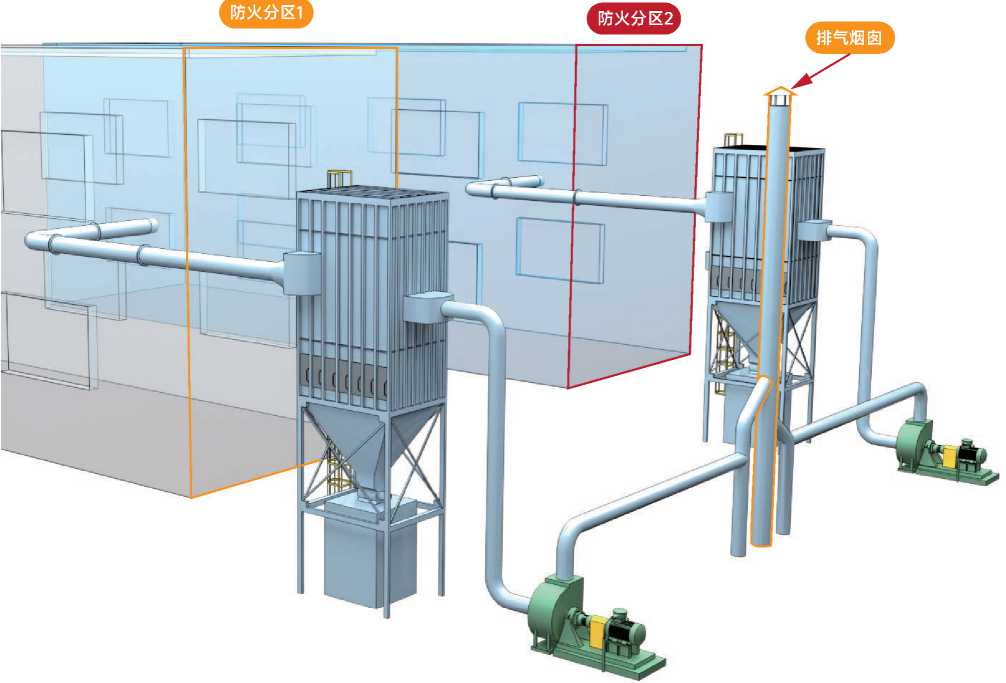
190
粉尘爆炸企业
【检查方法】
询问,现场查看是否有共用一套除尘的情况。判断此隐患主要是了解生产工艺情况后再去现场查看除尘 管线图。
【风险分析】
不同类别的可燃性粉尘,混合后容易引起放热反应、铝热反应成为点燃源,引起粉尘爆炸。可燃性粉尘 与可燃气体混合,一方面使得可燃性粉尘的着火变得和可燃气体一样敏感,点火能量较低,另一方面使 得同时具备了可燃性粉尘和可燃性气体爆炸的破坏性,风险更高。不同建构筑物、不同防火分区除尘系 统互联互通,一旦发生粉尘爆炸,所有通过除尘系统连接的区域都会受到爆炸波及,导致事故的影响范 围扩大,可能造成更多的人员伤亡。
【标准依据】
《粉尘防爆安全规程》GB15577-2018,粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016) 工贸企业粉尘防爆安全规定(应急管理部令第6号)
191
粉尘爆炸企业
11-3
《工贸企业重大事故隐患判定标准》第十一条(三)
干式除尘系统未采取泄爆、惰化、抑爆等任一种爆炸防控措施的。
【判定情形】(本条有4种判定情形,3种除外情形)
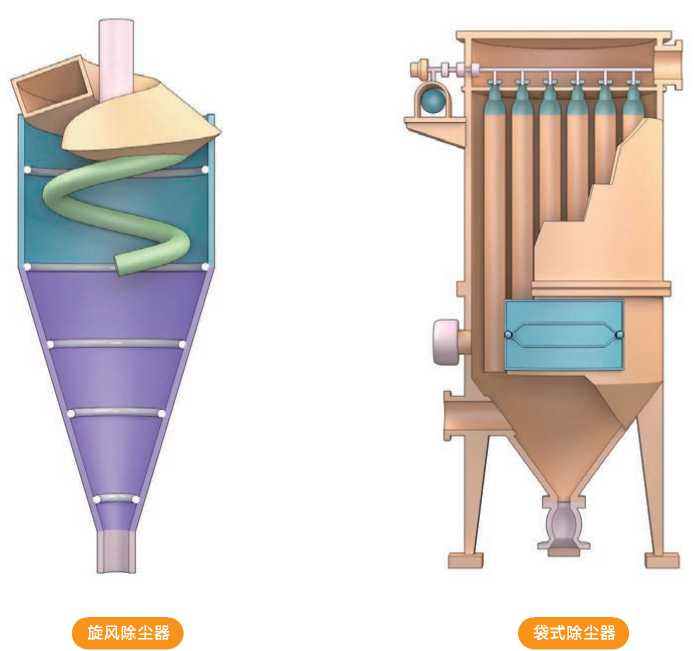
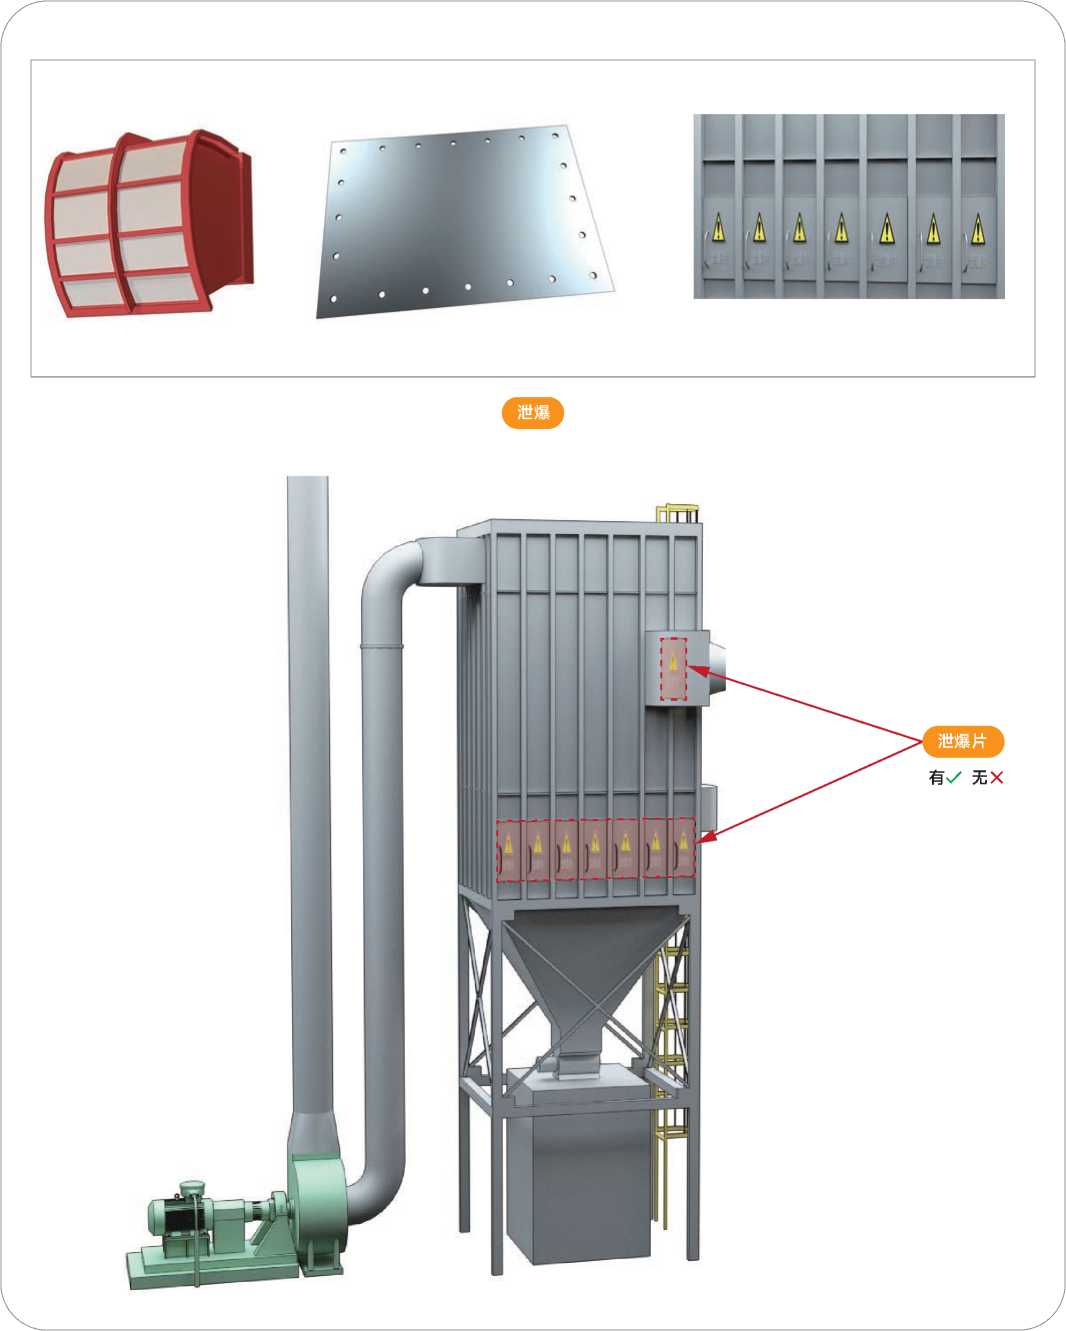
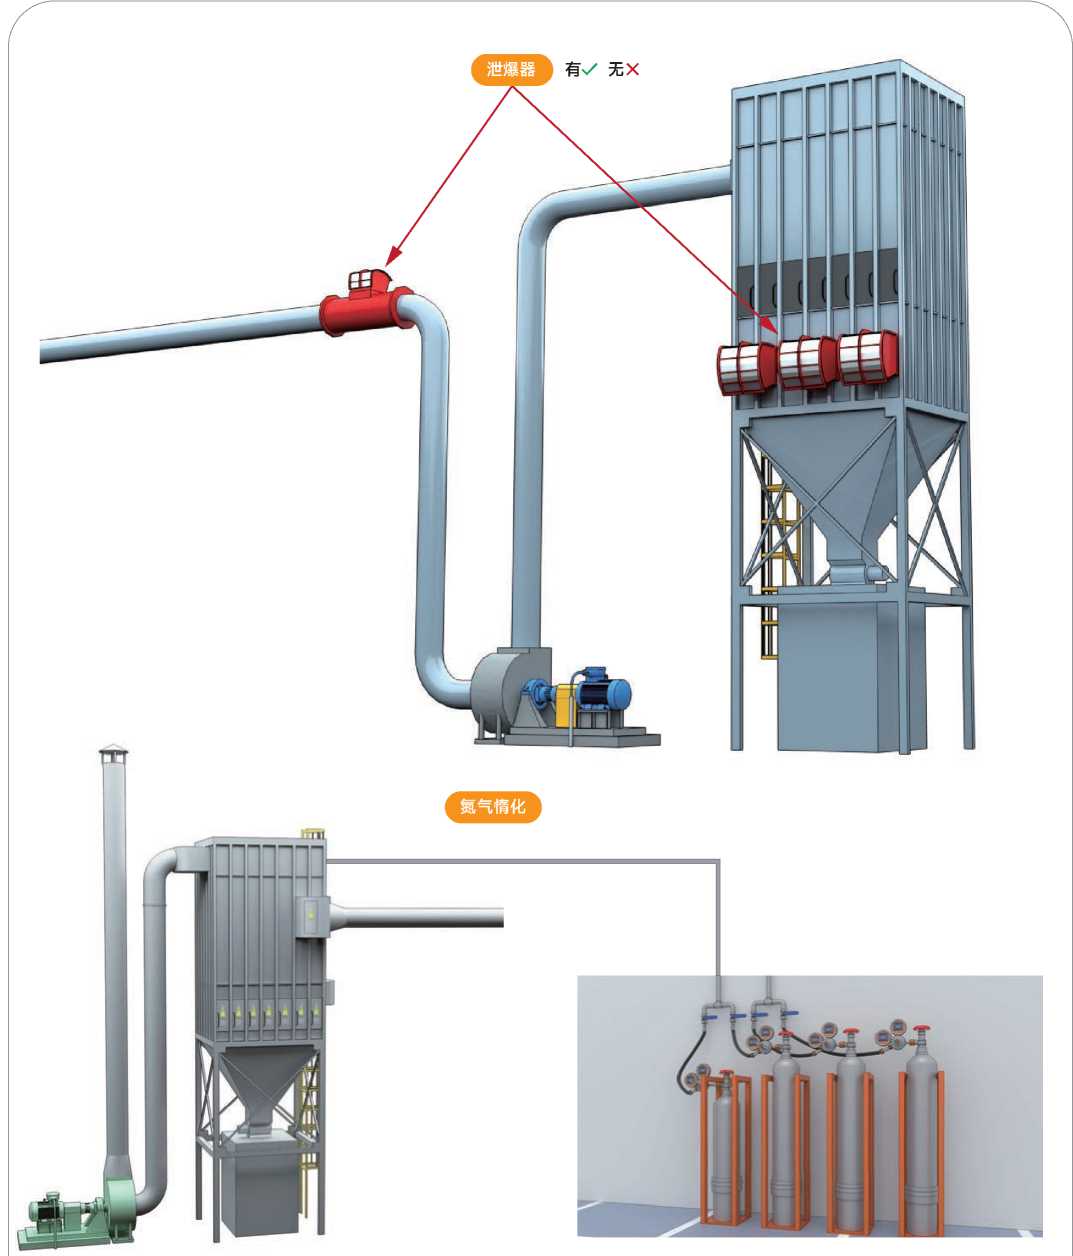
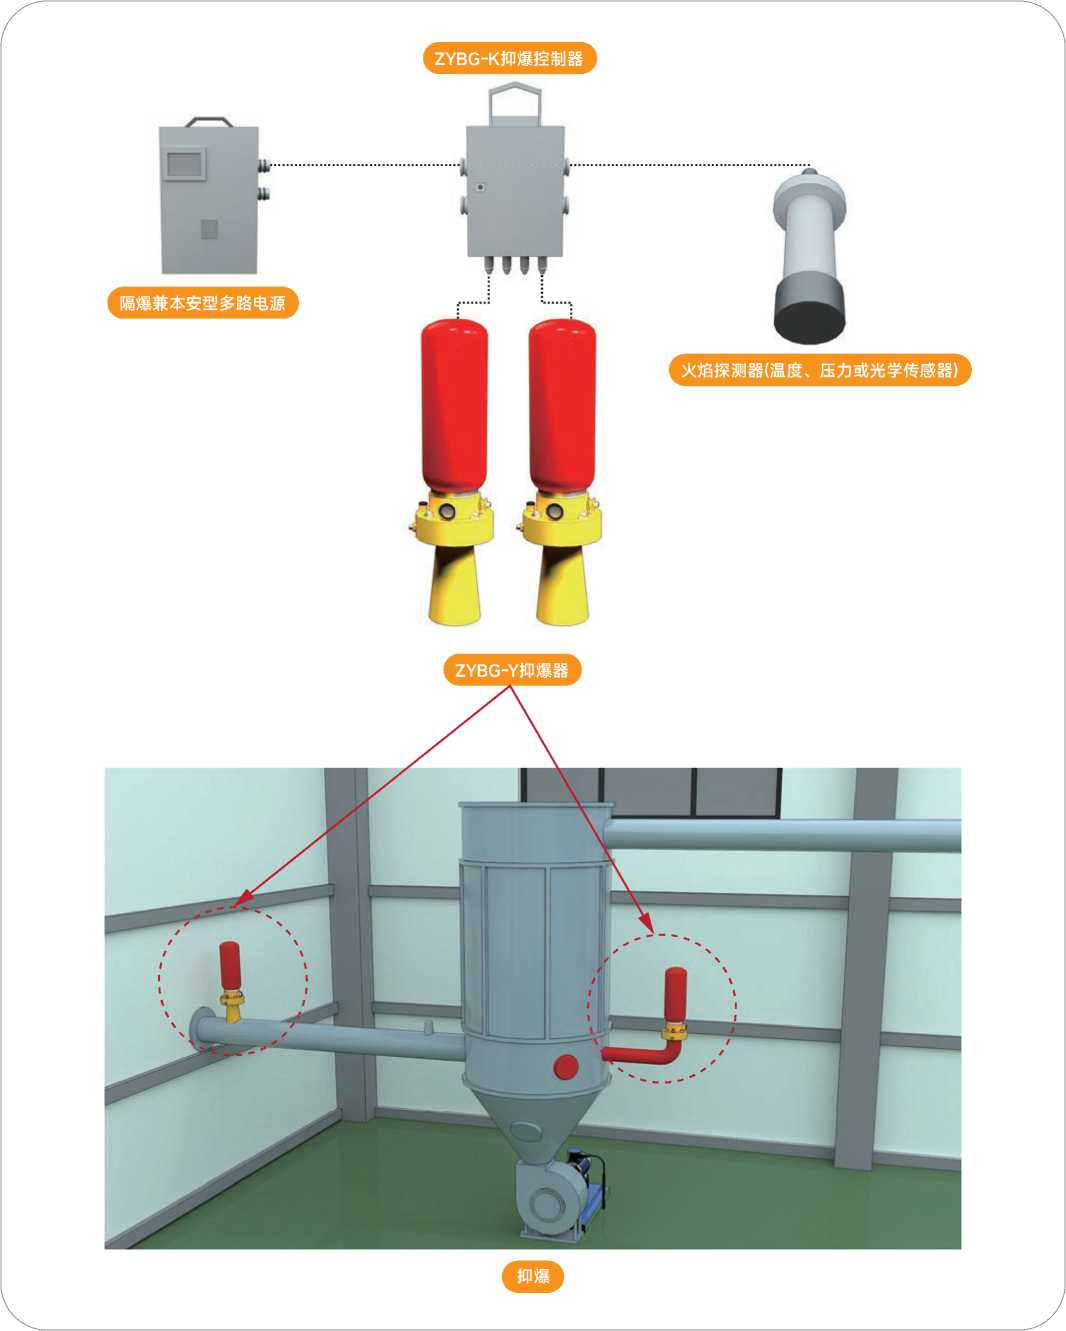
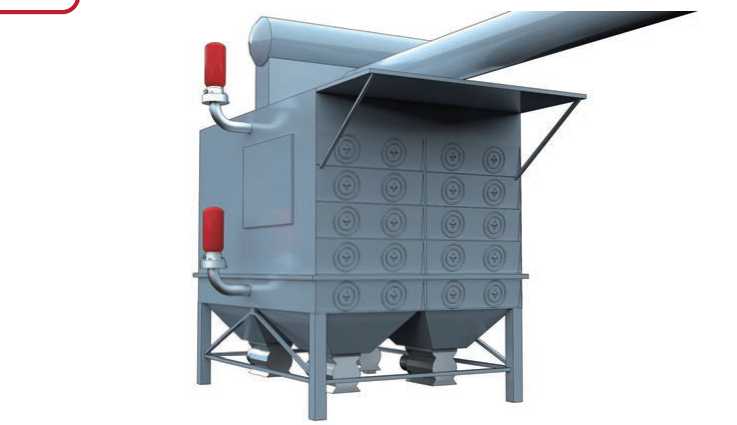
判定情形1干式除尘系统除尘器箱体未采取泄爆、惰化、抑爆等任一种控爆措施;
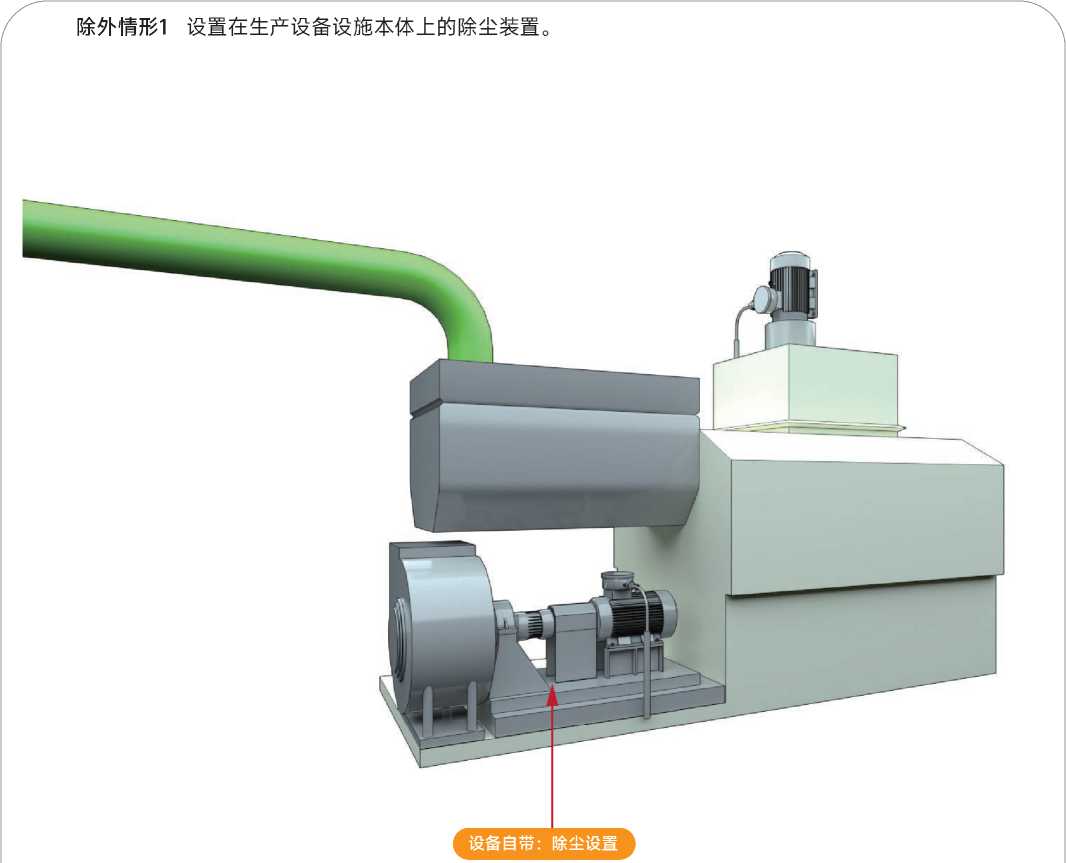
注:“干式除尘系统”是指采用^式除尘器或者旋风除尘器的干式除尘系统。
192
粉尘爆炸企业
193
粉尘爆炸企业
194
粉尘爆炸企业
195
粉尘爆炸企业
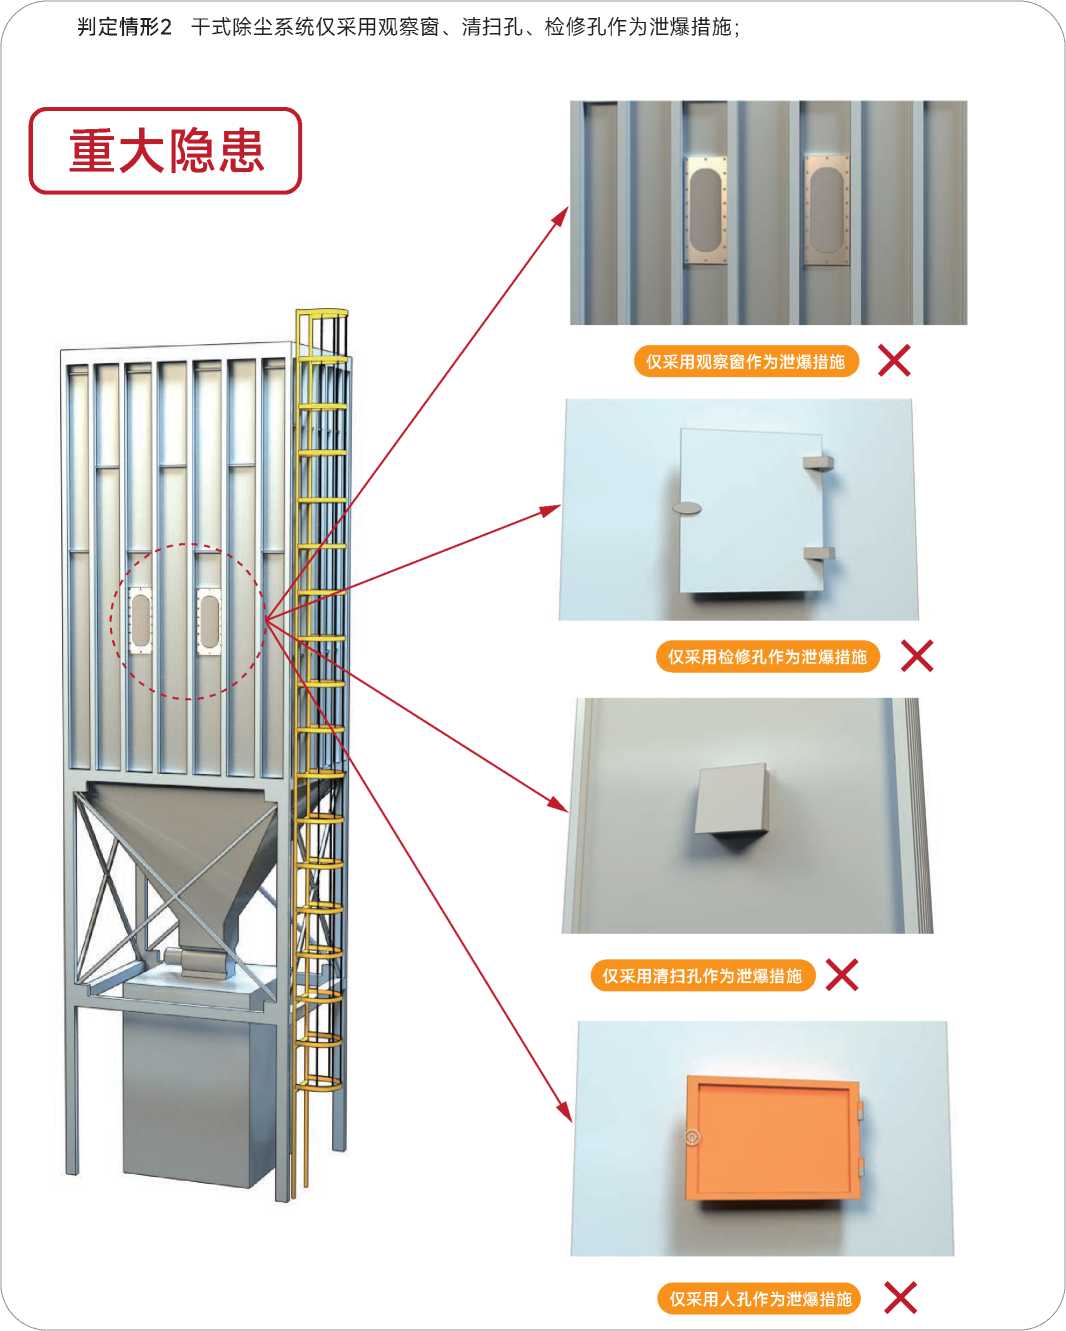
196
粉尘爆炸企业
判定情形3干式除尘系统采取气体惰化措施时,未采取氧含量在线监测报警措施;
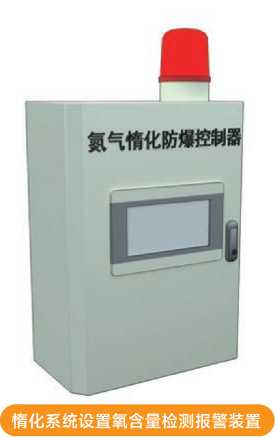
有✓无X
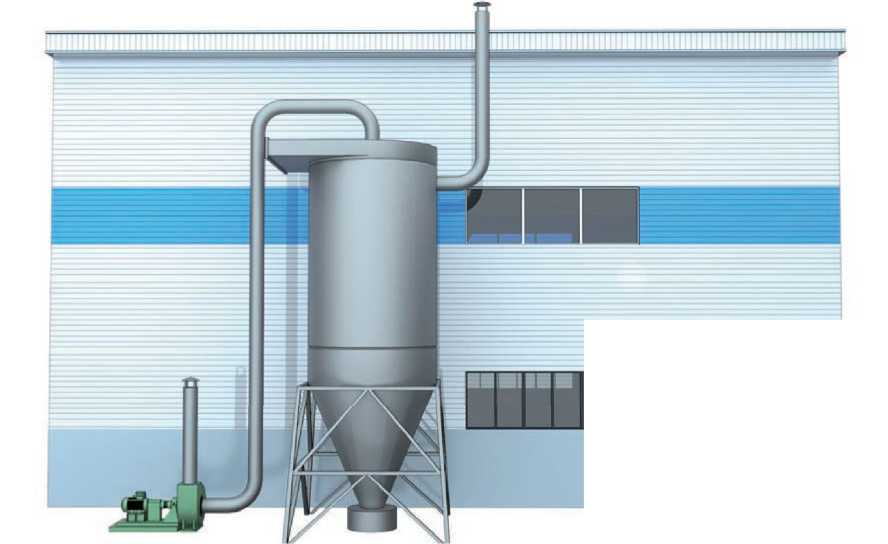
干式除尘系统
注:采取气体^化防爆^施时,应采取氧含量在线监测报警^施
197
粉尘爆炸企业
判定情形4干式除尘系统采取抑爆措施时,抑爆装置所使用的抑爆剂不适用于所处理的粉尘。
重大隐患
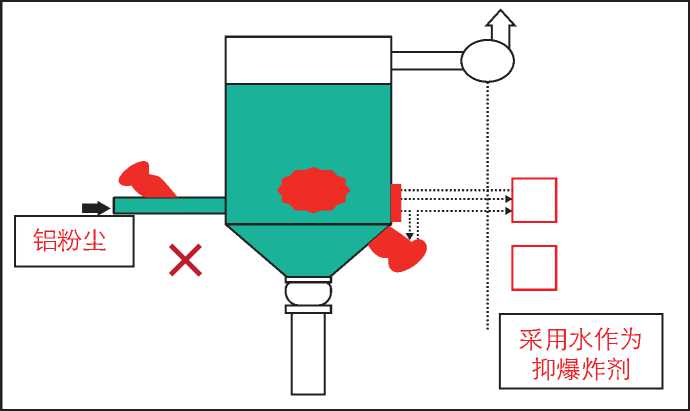
(此情况,需上级判定)
198
粉尘爆炸企业
199
粉尘爆炸企业
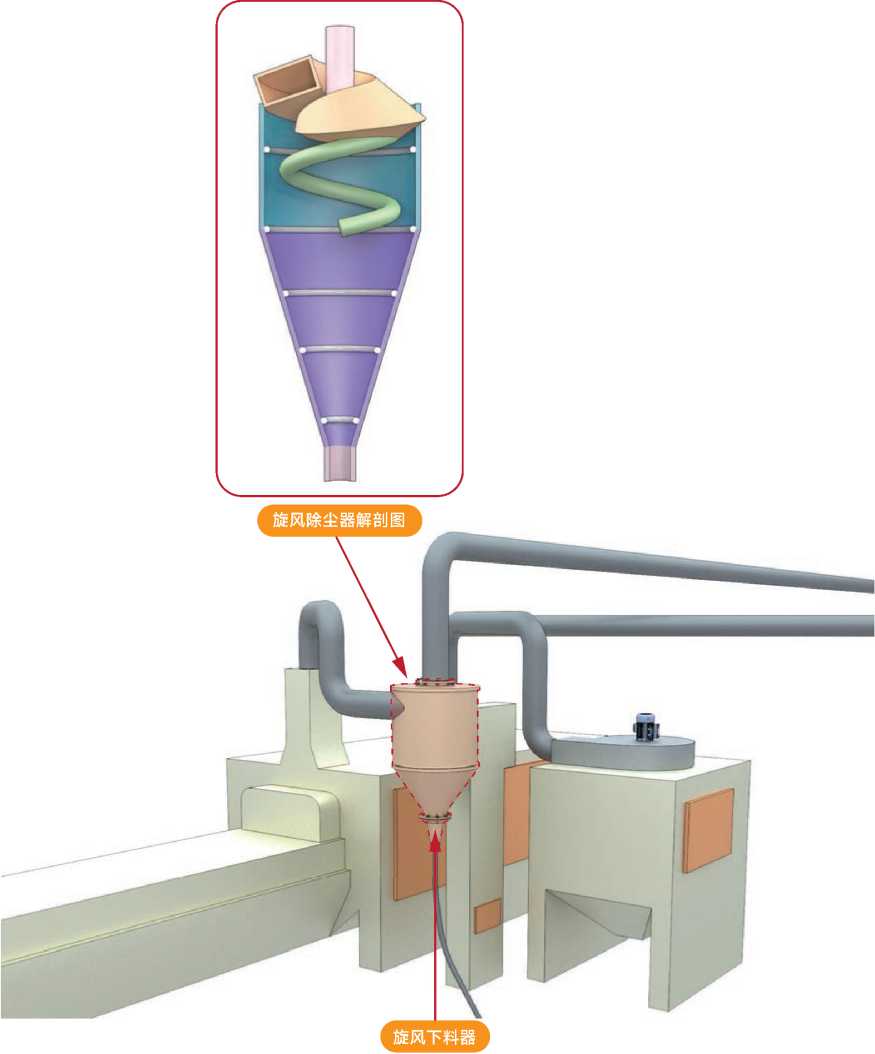
除外情形2 喷砂机、抛丸机、静电喷涂工艺专门用于固、气分离,收集喷砂、钢丸、静电喷涂粉的旋风 除尘器。

200
粉尘爆炸企业
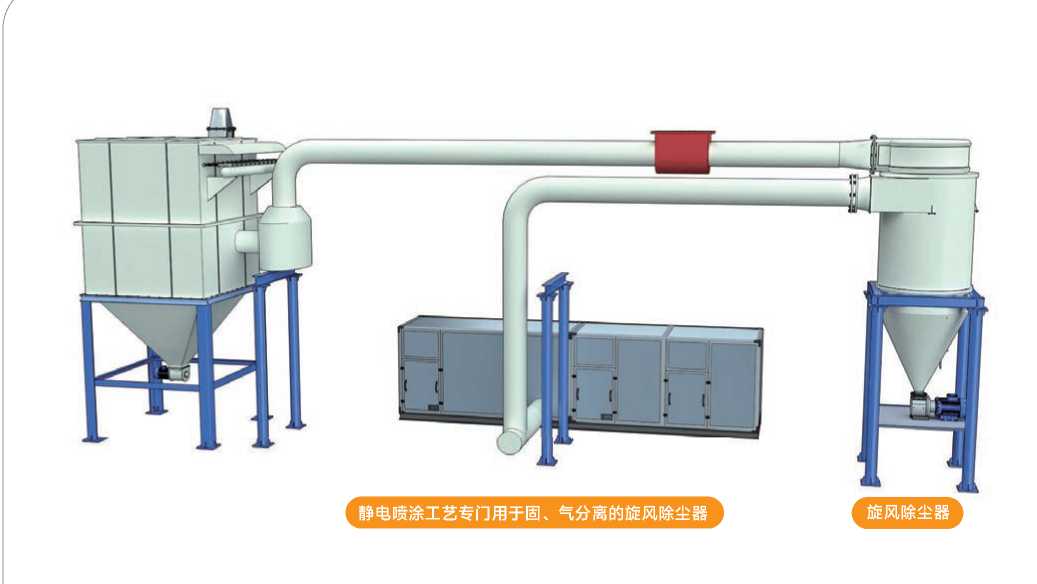
靜电喷涂工艺专门用于固、气分离的旋风除尘器
旋风除尘器
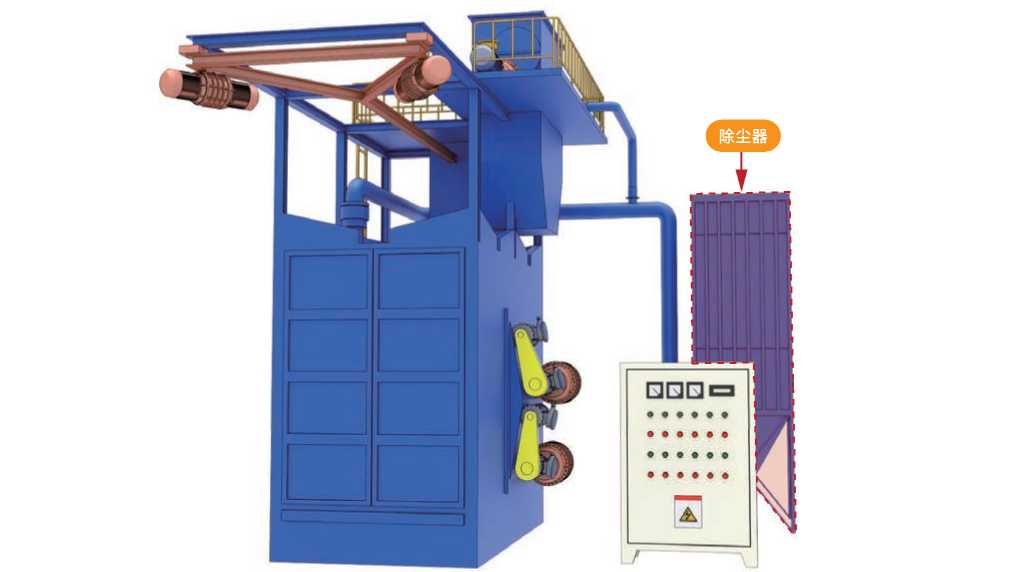
除尘器
□□□α
抛丸机用于收集喷砂、钢丸的旋风除尘器
201
粉尘爆炸企业

除外情形3已采取控爆措施的两级及以上干式除尘系统,用于收集较大颗粒粉尘的一级旋风除尘器。
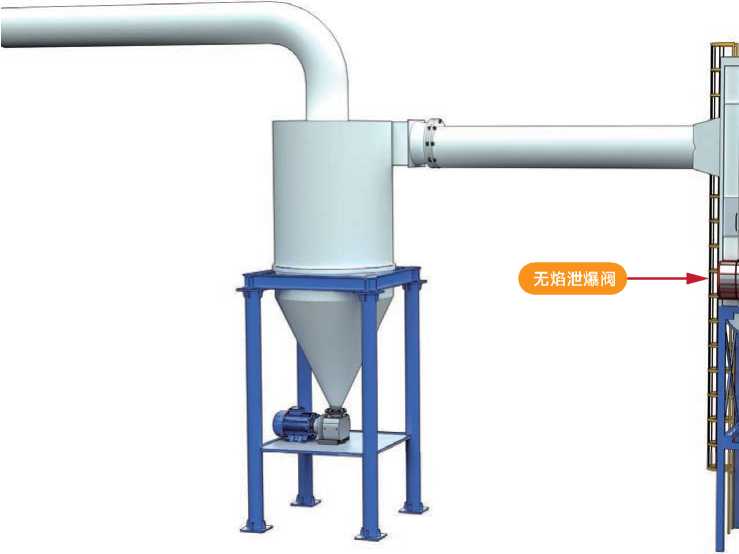
一级旋风除尘器

202
粉尘爆炸企业
注:纺织企业使用的蜂窝式除尘机组,不需控爆措施,不属于自然沉降。但需要防范点火源措施。
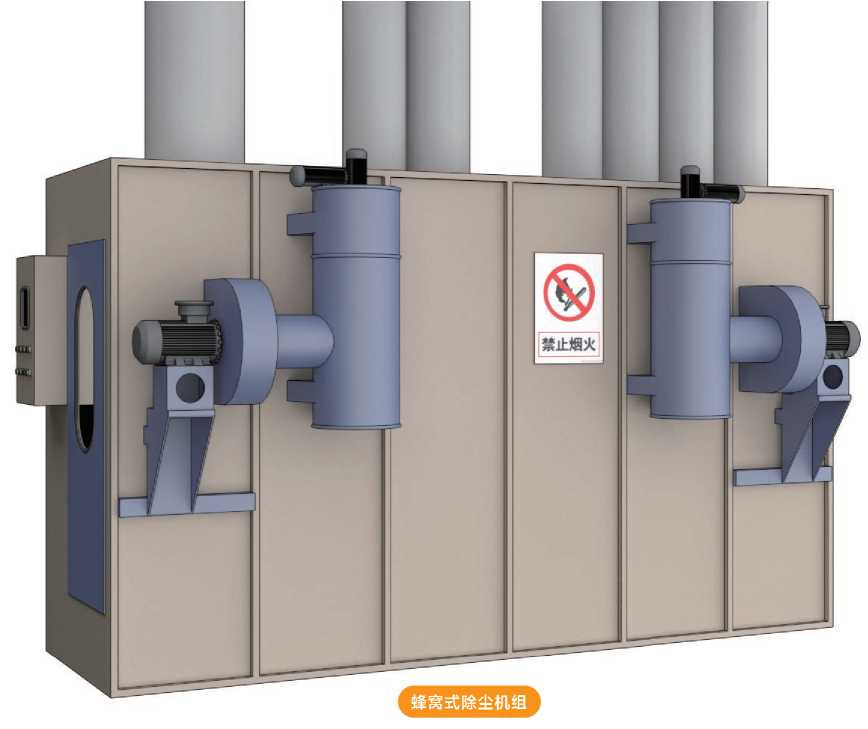
203
粉尘爆炸企业
【检查方法】
询问,现场查看除尘器箱体有否采用控爆措施、是否有专用的泄爆措施。采取惰化措施时,是否设置了 氧含量在线监测报警措施。采取抑爆措施时所使用的抑爆剂是否适合所处理的粉尘(抑爆剂与粉尘物料 不是禁忌物。)
【风险分析】
干式除尘系统中的除尘器本体是粉尘爆炸的高发部位,泄爆、惰化、抑爆等都是防范和降低粉尘爆炸事 故后果扩大的有效防爆、控爆措施。
【标准依据】
GB15577-2018,粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)
饲料加工系统粉尘防爆安全规程(GB 19081-2008)纺织工业粉尘防爆安全规程(GB 32276-2015)
204
粉尘爆炸企业
11-4
《工贸企业重大事故隐患判定标准》第十一条(四)
铝镁等金属粉尘除尘系统采用正压除尘方式,或者其他可燃性粉尘除尘系统采用正压吹送粉 尘时,未采取火花探测消除等防范点燃源措施的。
【判定情形】(本条有2种判定情形)
判定情形1铝、镁、锌、钛等金属或者金属合金产生的可燃性粉尘除尘系统采用正压除尘方式;
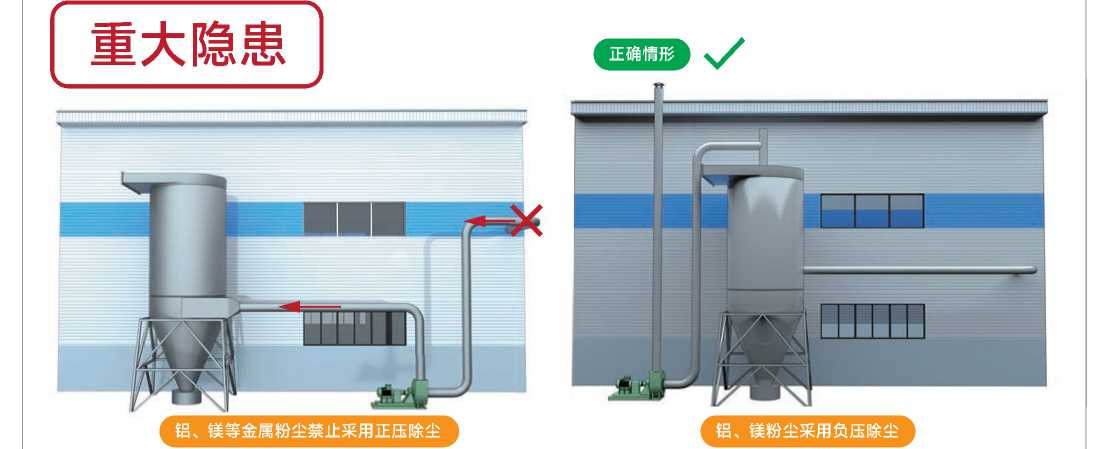
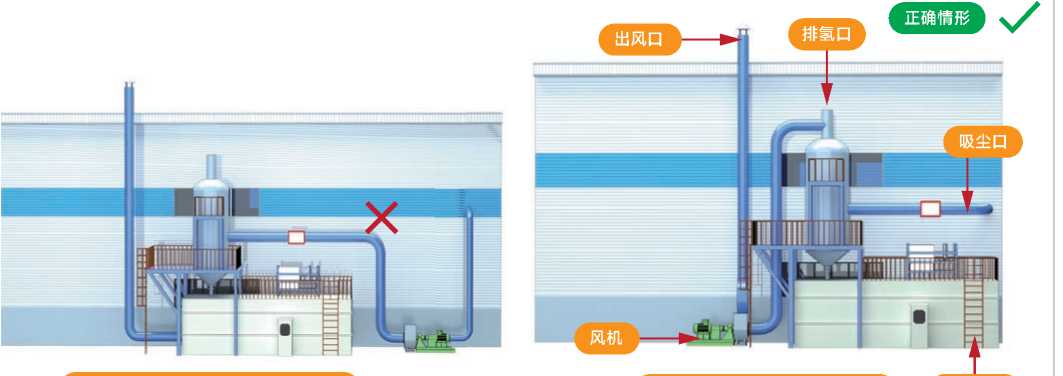
铝、镁等金属粉尘禁止采用正压除尘 常见湿式除尘器示意图以及实例 循环水池

205
粉尘爆炸企业
判定情形2 其他可燃性粉尘除尘系统采用正压吹送粉尘时,未在风机与除尘器箱体之间采取火花探测及
消除等防范点燃源措施。
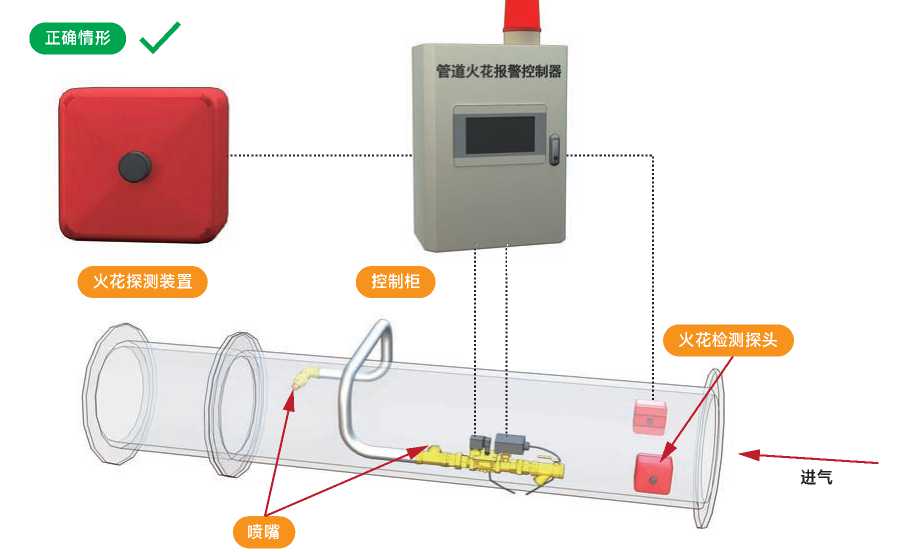
火花探测装置
安装距离满足产品要求
火花消除装置
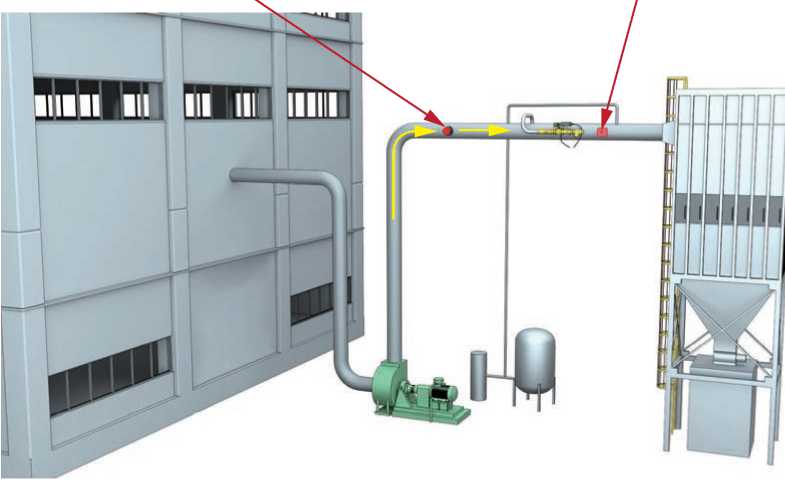

206
粉尘爆炸企业
【检查方法】
现场查看确认是否使用正压除尘系统,如使用正压除尘系统的需确认安全措施。金属粉尘不宜也很少有 企业使用正压除尘设备,如该企业确实使用了正压除尘器的,需重点检查安全措施。
【风险分析】
风机设置在除尘器前部,属于正压送风方式。正压送风时高浓度含尘气流及可能从工位吸入的异物(如小型 工件、工具等) 会经过风机高速旋转的风机叶轮与异物撞击、摩擦会引起火花成为点火源,进入到除尘器内 易引发粉尘爆炸。
叶片脱落或蜗壳变形也可能形成危险热源。
【标准依据】
粉尘防爆安全规程GB15577-2018,粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)
207
粉尘爆炸企业
11-5
(《工贸企业重大事故隐患判定标准》第十一条(五)
除尘系统采用重力沉降室除尘,或者采用干式巷道式构筑物作为除尘风道的。
【判定情形】(本条有2种判定情形,1种除外情形)
判定情形1除尘系统采用重力沉降室除尘。
“重力沉降室”是指粉尘在重力作用下沉降而被分离的一种惯性除尘器
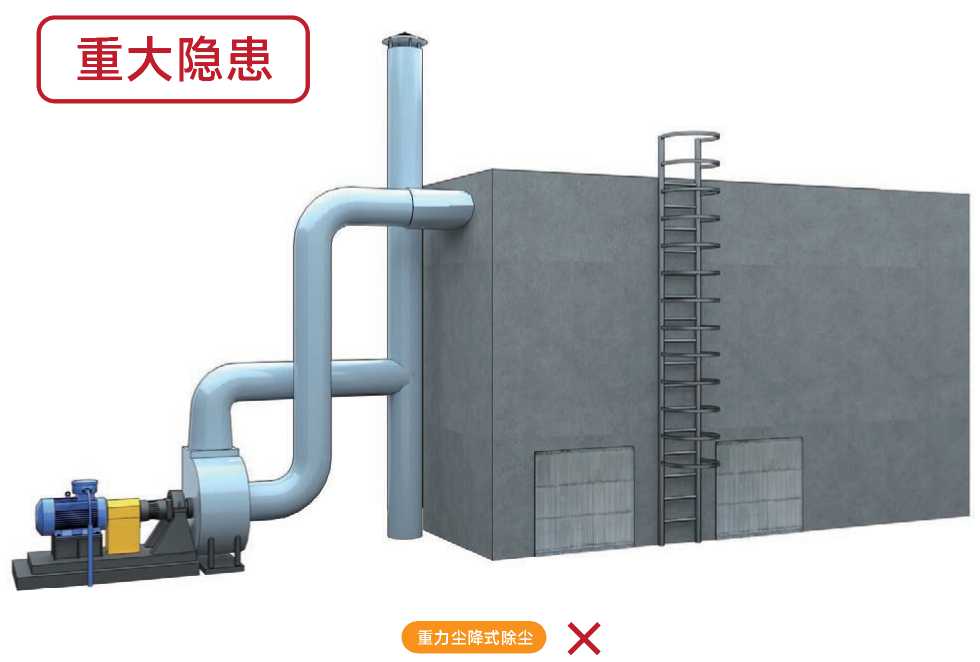
208
XZ
粉尘爆炸企业
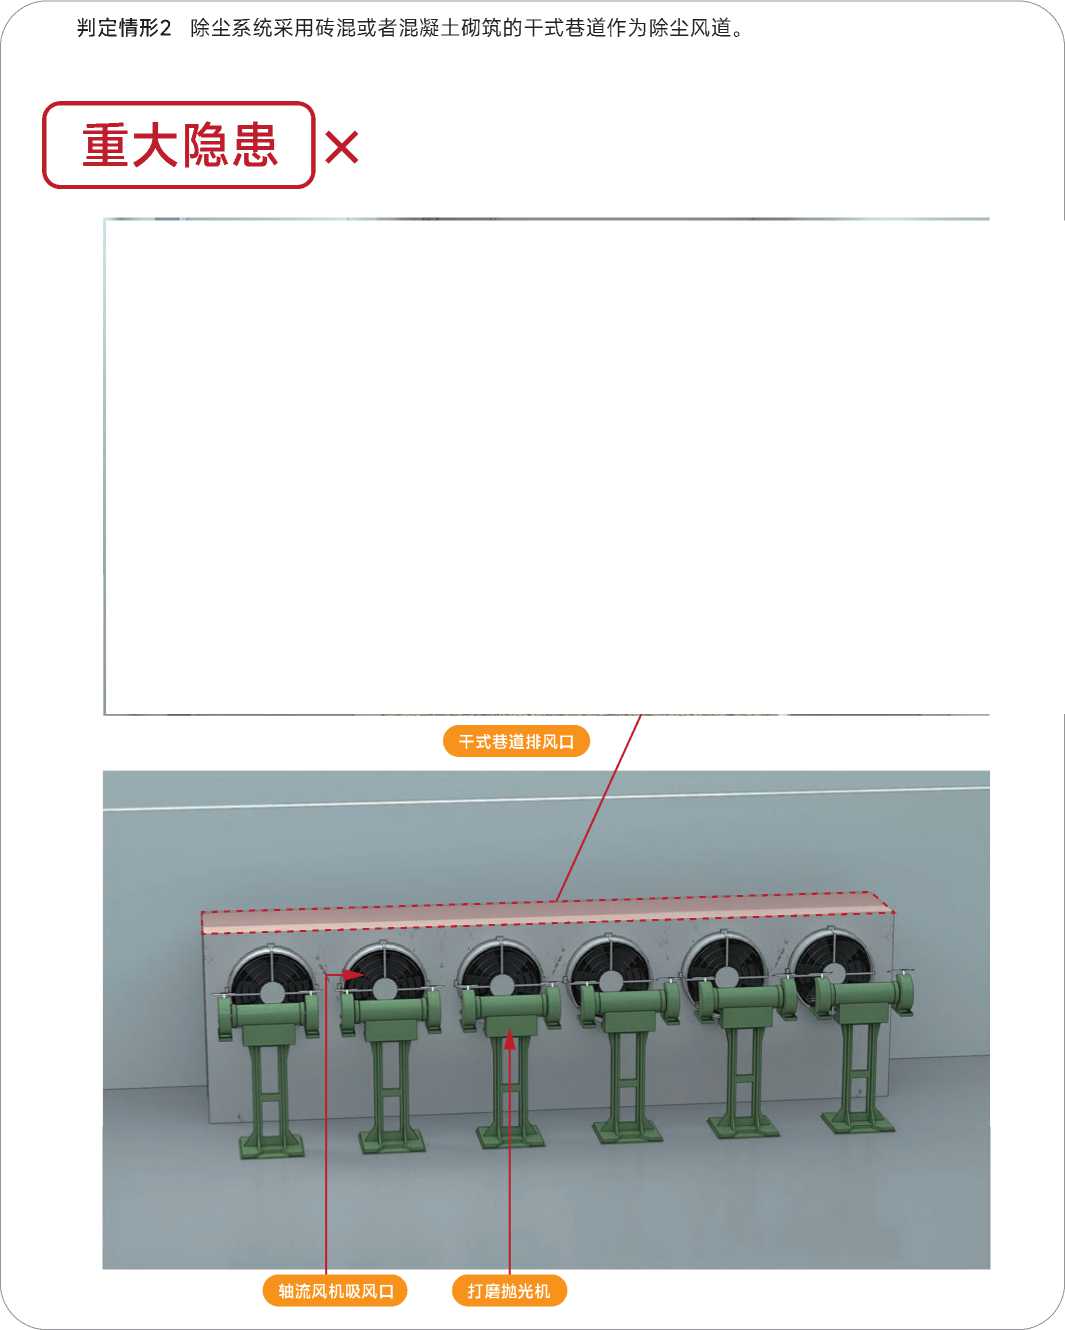
重大隐患
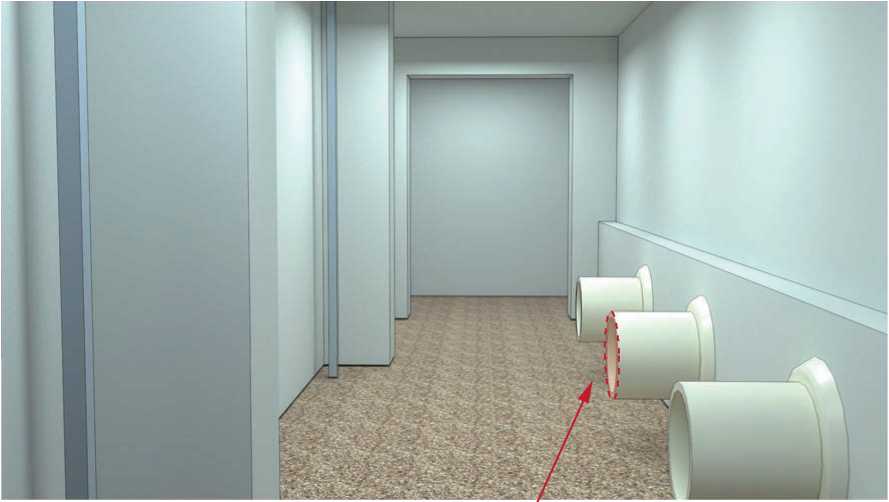
209
粉尘爆炸企业
除外情形 纺织企业采用的除尘地沟。
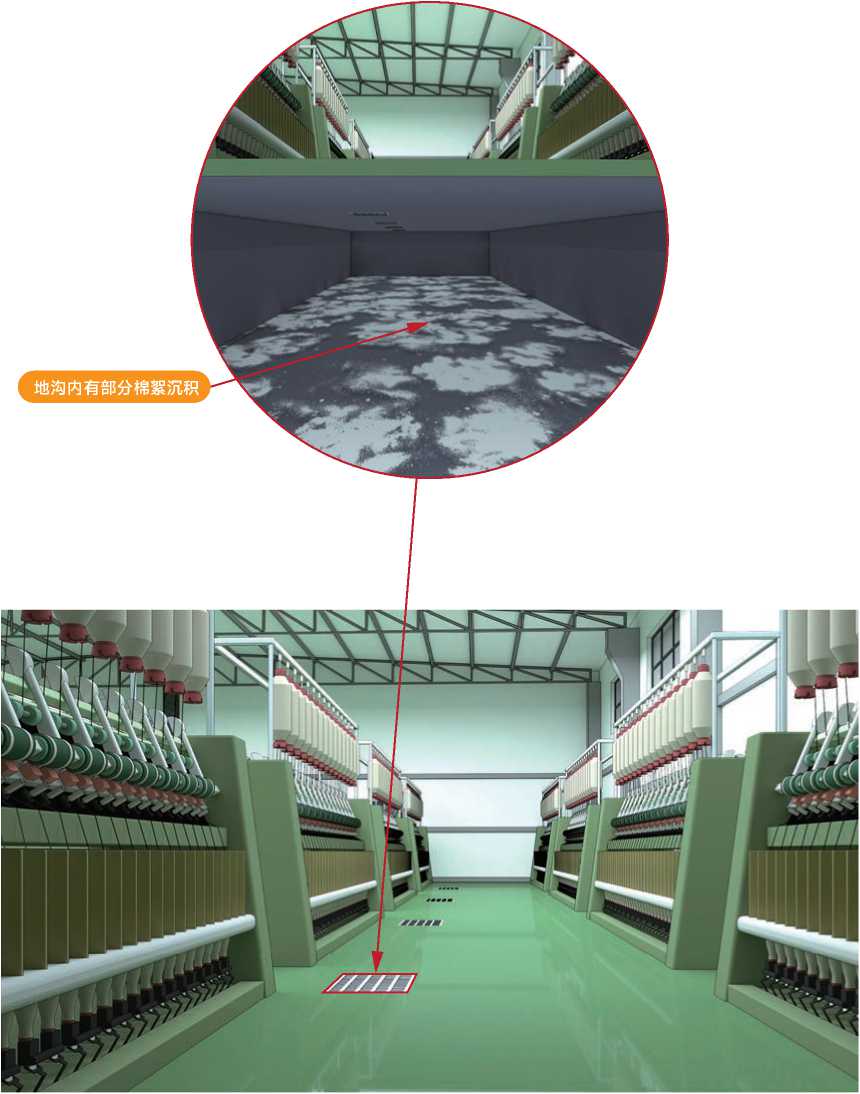
地沟内有部分棉絮沉积
OMKMft
210
粉尘爆炸企业
【检查方法】
现场查看除尘系统是否采用沉降除尘,是否有干式巷道作为除尘风道的,现场查看时如没发现专用的除 尘管道,则需重点检查。
【风险分析】
当除尘系统采用重力沉降室除尘时,由于粉尘较轻,大量粉尘会在沉降室内经历悬浮集聚,再慢慢下沉 落地的过程,在此过程中粉尘云浓度高,极易形成爆炸危险环境。当采用砖混材料等构建的千式巷道作 为除尘系统时,内部粗糙,阻力系数大,且方形截面结构,容易产生积尘,发生粉尘爆炸。
【标准依据】
粉尘防爆安全规程 粉尘防爆安全规程(GB15577-2018)GB15577-2018,粉尘爆炸危险场所用除尘系统
安全技术规范(AQ 4273-2016)
纺织工业粉尘防爆安全规程(GB 32276-2015)
211
粉尘爆炸企业
11-6
(《工贸企业重大事故隐患判定标准》第十一条(六)
铝镁等金属粉尘、木质粉尘的干式除尘系统未设置锁气卸灰装置的。
【判定情形】(本条有2种判定情形)
判定情形1铝、镁、锌、钛等金属或者金属合金产生的可燃性粉尘干式除尘系统未设置锁气卸灰装置;
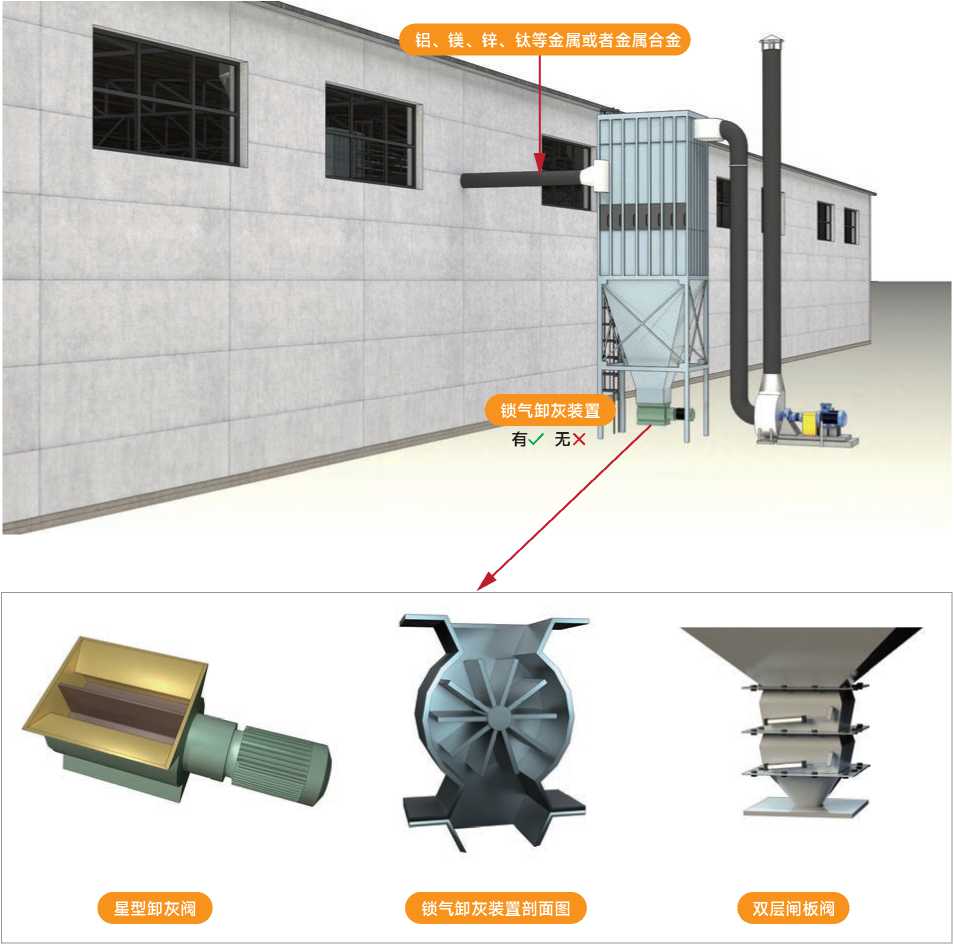
锁气卸灰装置"是指安装在除尘器的灰仓底部,给除尘器排灰的设备。应用较多的锁气卸灰装置有星型卸
灰阀、双层闸板阀等。
212
粉尘爆炸企业
判定情形2木质粉尘干式除尘系统未设置锁气卸灰装置。
重大隐患
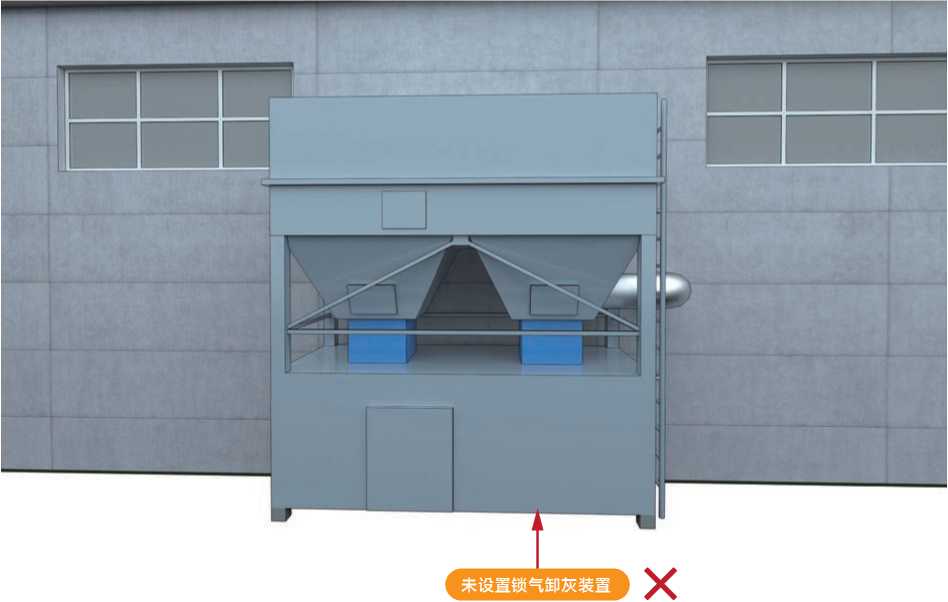
213
粉尘爆炸企业
【检查方法】
现场查看是否设置锁气卸灰装置,或查阅设备说明书确认该除尘设备有锁气装置。
【风险分析】
锁气卸灰装置能够把除尘器灰斗和集尘桶 (箱) 之间进行间隔而起到锁气效果保证除尘器处于较好的负压 运行状态。同时,可防止因自燃等原因形成的火源或其他外部火源进入除尘器内引发粉尘爆炸。
【标准依据】
粉尘防爆安全规程 GB15577-2018,粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)
214
粉尘爆炸企业
《工贸企业重大事故隐患判定标准》第十一条(七)
除尘器、收尘仓等划分为20区的粉尘爆炸危险场所电气设备不符合防爆要求的。
【判定情形】(本条有2种判定情形)
判定情形1被划分为20区的除尘器、收尘仓等粉尘爆炸危险场所内未采用适用的粉尘防爆型电气设备;
重大隐患
非防爆电器,无EX防爆标记
X
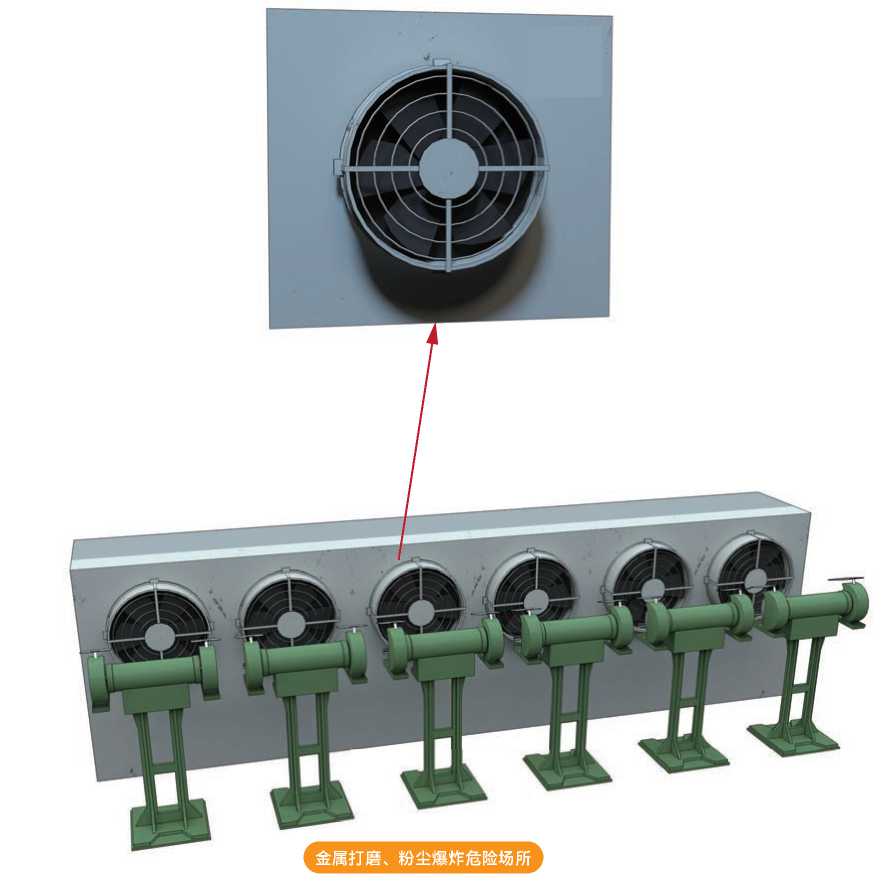
金属打磨、粉尘爆炸危险场所
215
粉尘爆炸企业
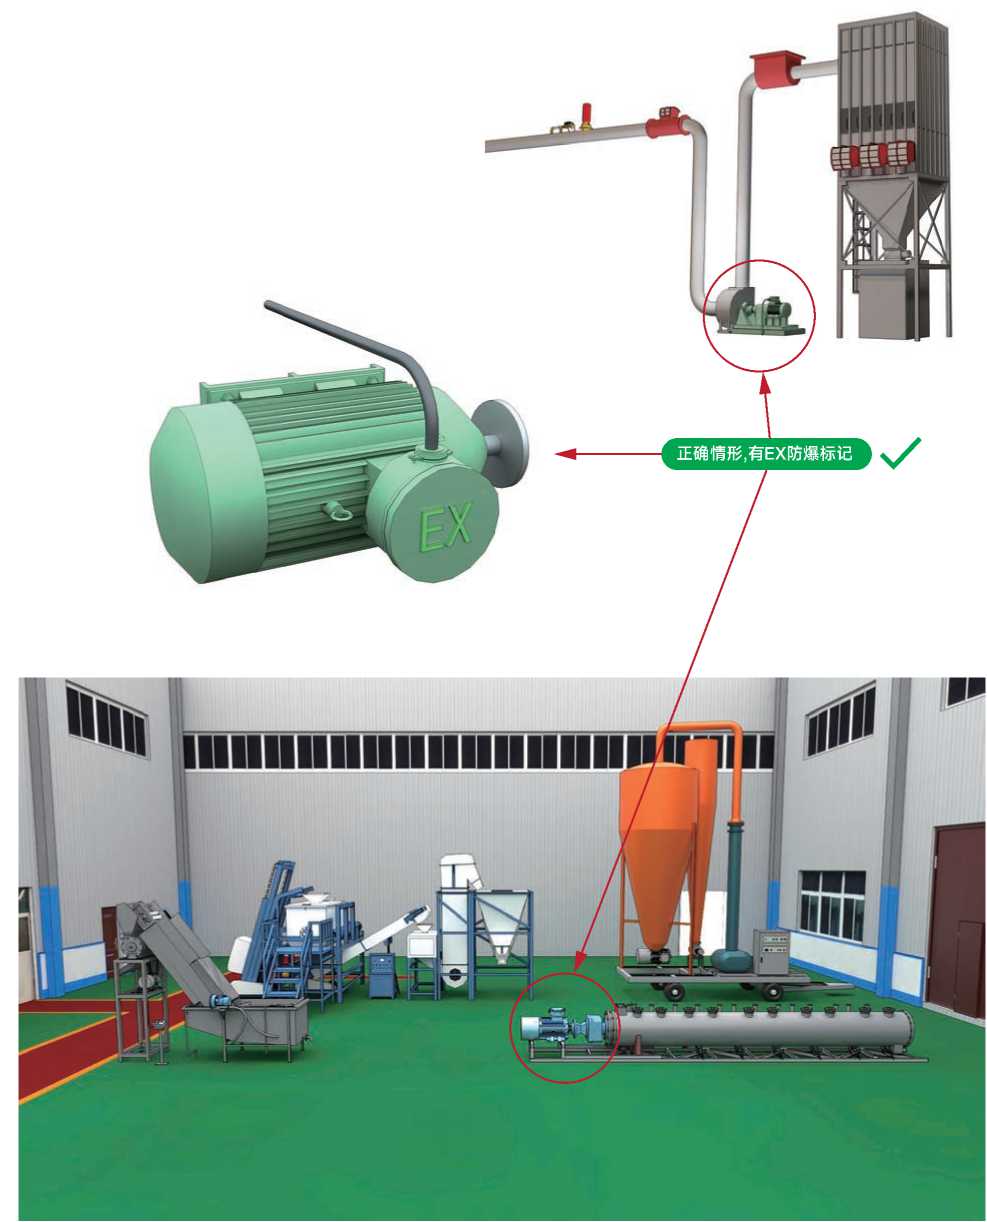
正确情形,有EX防爆标记
✓
216
粉尘爆炸企业
判定情形2 20区防爆电气线路安装不符合防爆要求。
重大隐患
使用非镀锌钢管穿管,且未穿管严密,有电线露出
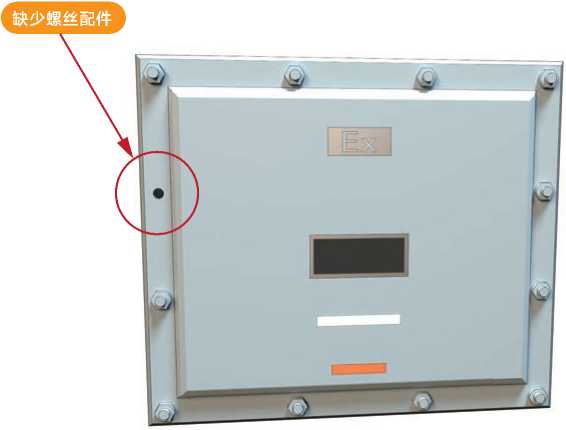
缺少螺丝配件
217
粉尘爆炸企业
【检查方法】
现场查看20区的电气线路与电气设施是否符合防爆要求(20区:在正常运行过程中可燃性粉尘连续出现 或经常出现,其数量足以形成可燃性粉尘与空气混合物和或可能形成无法控制和极厚的粉尘层的场所及 容器内部。)如不符合防爆要求的即可判为重大隐患。
【风险分析】
20区属于爆炸性粉尘危险环境持续地或长期地或频繁地出现的区域,也是最易发生粉尘爆炸的区域。除 尘器、收尘仓等是常见的20区,如采用非防爆电器设备设施,容易存在电火花和高温热表面引发粉尘爆 炸事故。
【标准依据】
粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)、粉尘防爆安全规程(GB15577-2018)
218
粉尘爆炸企业
11-8
《工贸企业重大事故隐患判定标准》第十一条(八)
粉碎、研磨、造粒等易产生机械点燃源的工艺设备前,未设置铁、石等杂物去除装置,或者 木制品加工企业与砂光机连接的风管未设置火花探测消除装置的。
【判定情形】(本条有2种判定情形)
判定情形1粉碎、研磨、造粒等易产生机械点燃源的工艺设备前,未设置铁、石等杂物去除装置;
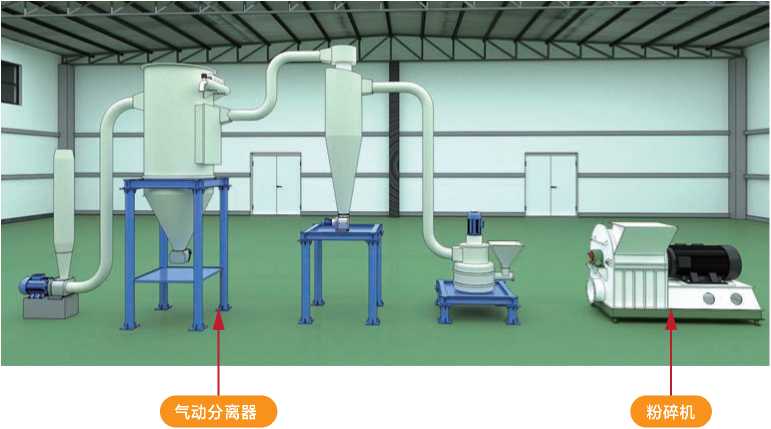
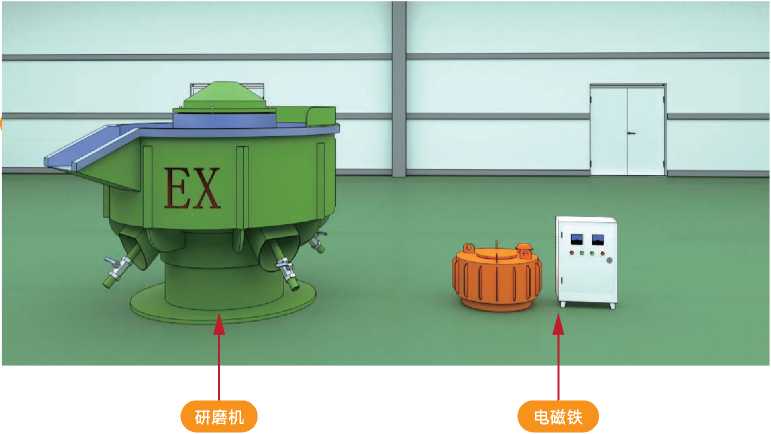
219
粉尘爆炸企业
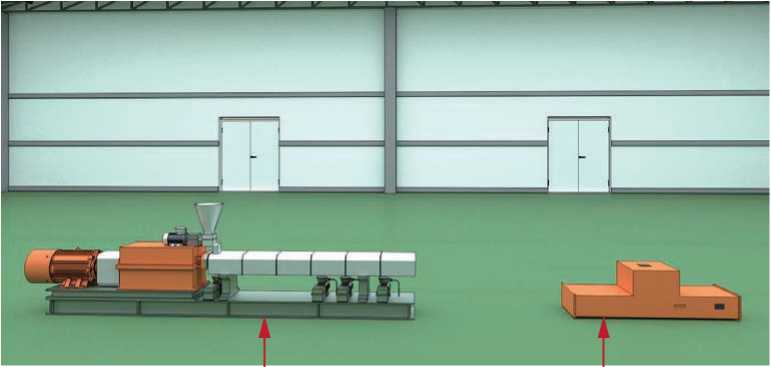
造粒机
永磁铁
220
粉尘爆炸企业
判定情形2木制品加工企业与砂光机连接的风管未设置火花探测消除装置。
注:火花探测消除装置应安装在与砂光机连接的除尘器主进风管,或者安装在与每台砂光机连接的支风管。
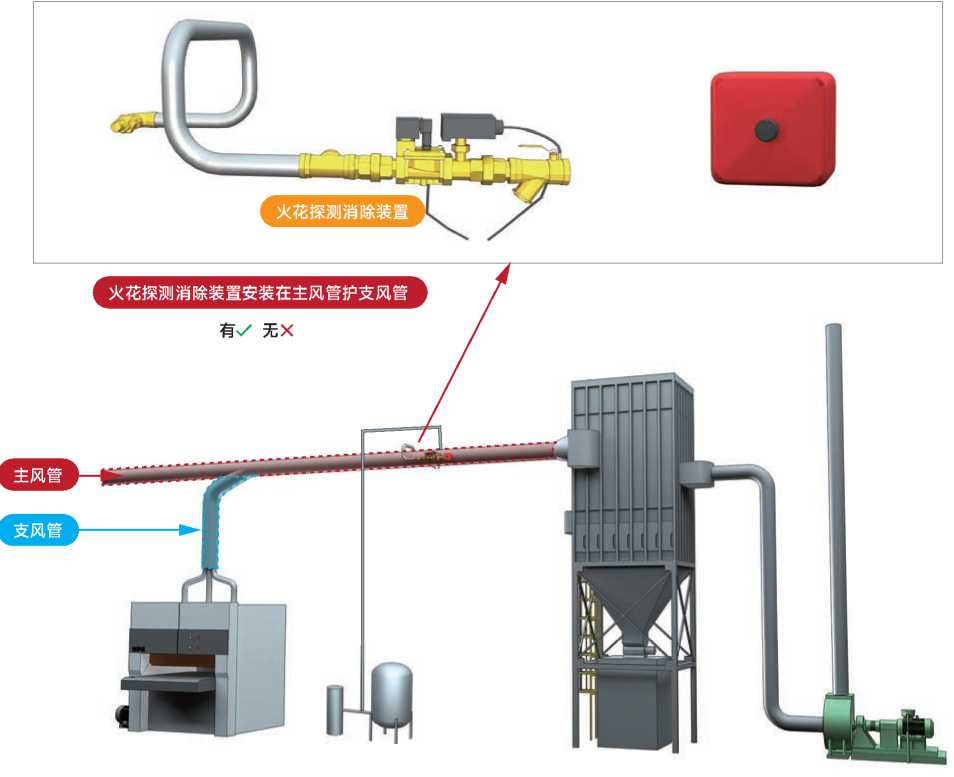
221
粉尘爆炸企业
【检查方法】
现场查看工艺设备前是否设置杂物去除装置与火花探测设施。如未设置就可判为重大隐患。
【风险分析】
在粉碎、研磨、造粒、砂光过程中,由于机械力的作用会扬起大量粉尘,设备内悬浮的特细粉尘往往处 于爆炸浓度范围之内,且这些工艺过程中混入铁、石、硬杂物等容易产生机械火花或高温表面,易导致 粉尘爆炸的发生。
【标准依据】
粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)、粉尘防爆安全规程(GB15577-2018)
222
粉尘爆炸企业F
11-9
《工贸企业重大事故隐患判定标准》第十一条(九)
遇湿自燃金属粉尘收集、堆放、储存场所未采取通风等防止氢气积聚措施,或者干式收集、 堆放、储存场所未采取防水、防潮措施的。
【判定情形】(本条有2种判定情形)
判定情形1 铝粉、镁粉、铝镁合金粉等遇湿自燃金属粉尘收集、堆放、储存场所未采取通风等防止氢气 积聚措施;
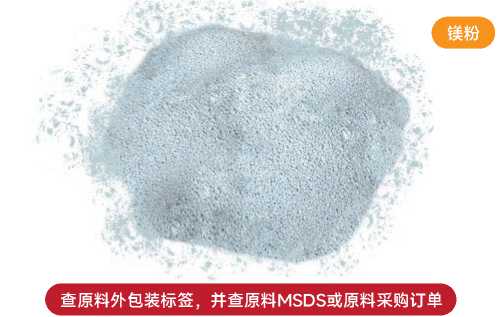
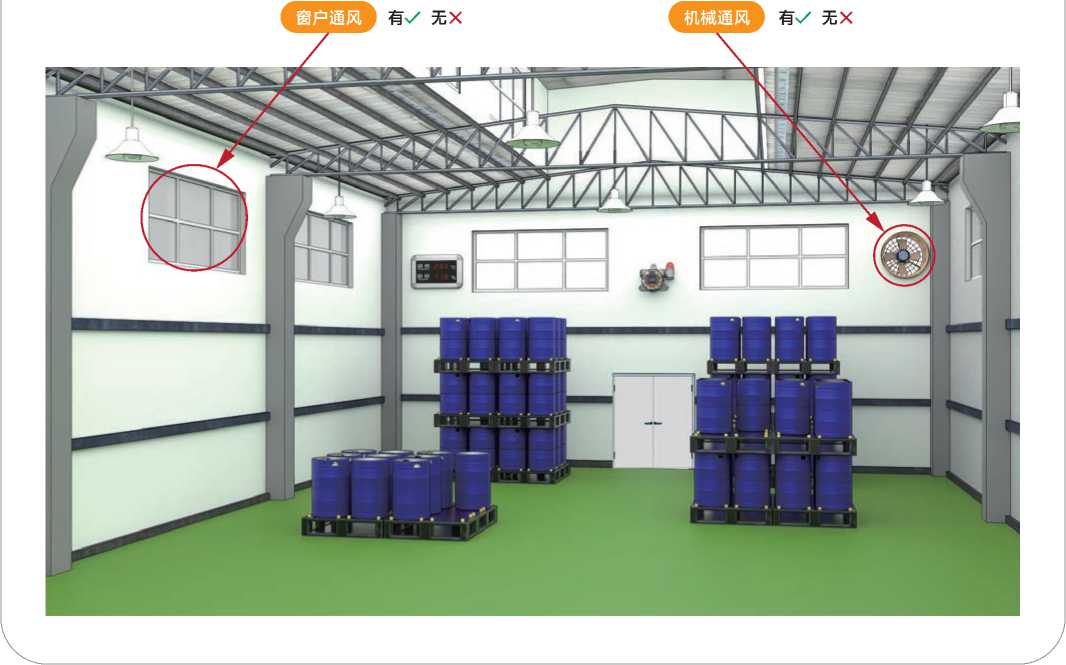
223
粉尘爆炸企业F
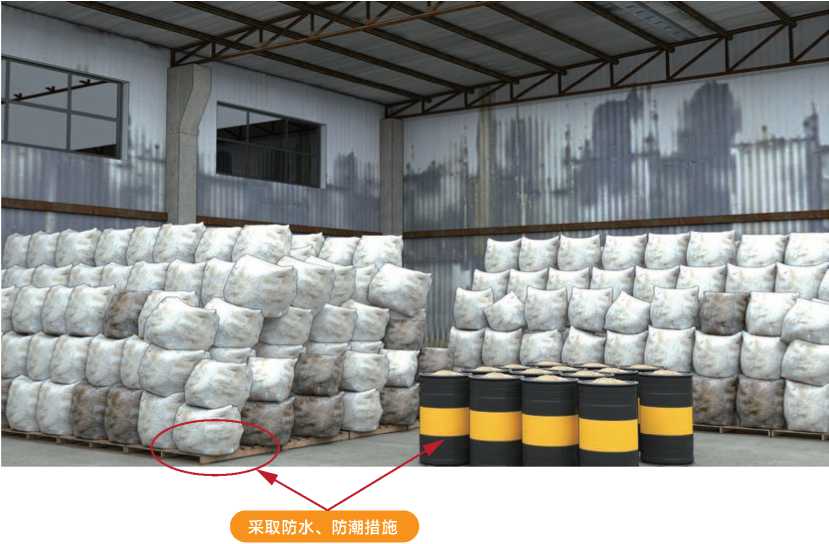
判定情形2铝粉、镁粉、铝镁合金粉等遇湿自燃金属粉尘收集、堆放、储存场所未采取防水、防潮措施。
正确情形
✓
224
粉尘爆炸企业
【检查方法】
现场查看堆放遇湿自燃金属粉尘的环境,堆放在室内的有否采取通风等防止氢气积聚的措施,如在室外 的有否采取防水与防潮措施。如不满足要求的,就可判为重大隐患。
【风险分析】
铝粉、镁粉、铝镁合金粉作为一种常见的加工废料,因处置不当引发了多起爆炸事故,根本原因是这类粉 尘遇湿发热、放出氢气,放热成为点燃源,氨气爆炸引发火灾和爆炸事故,再次造成粉尘的二次爆炸。
【标准依据】
危险化学品仓库储存通则(GB15603-2022)、粉尘防爆安全规程(GB15577-2018)
225
粉尘爆炸企业
11-10
《工贸企业重大事故隐患判定标准》第十一条(十)
未落实粉尘清理制度,造成作业现场积尘严重的。
【判定情形】(本条有1种判定情形)
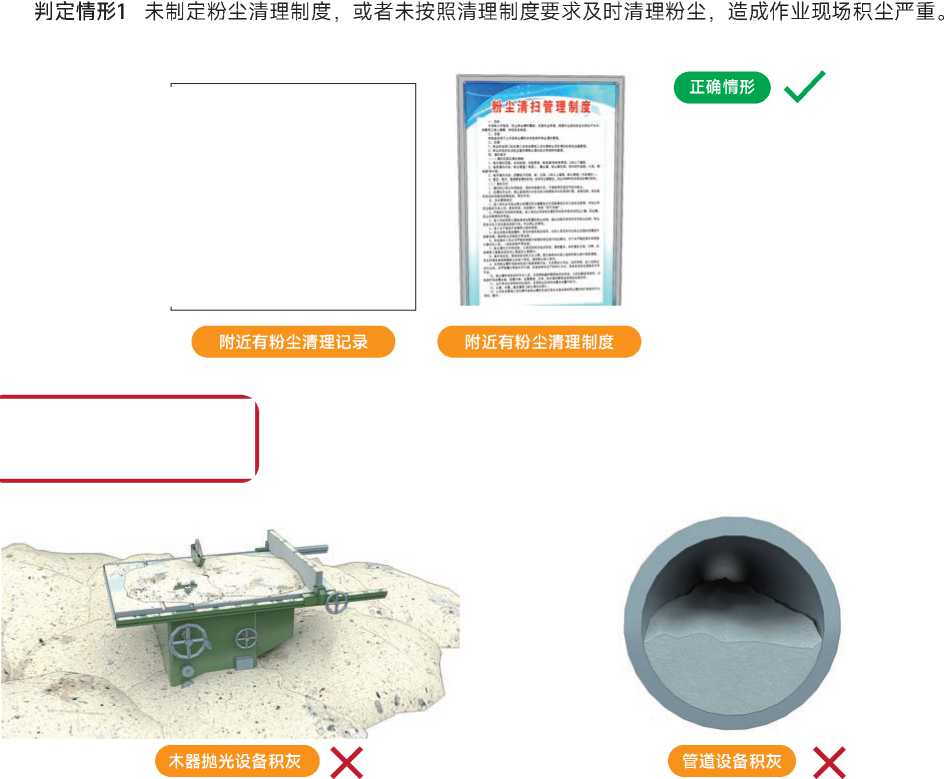
重大隐患
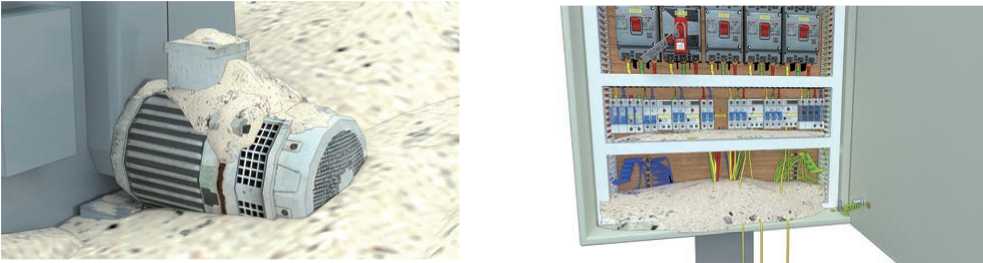
电器设备积灰
X
配电箱设备积灰
X

226
粉尘爆炸企业
【检查方法】
查阅制度,查阅清理记录,查看现场积尘情况。如积尘严重的就可判为重大隐患。
【风险分析】
未落实粉尘清理制度,造成粉尘爆炸危险场所的粉尘沉积,是引发粉尘爆炸、二次爆炸、多次爆炸的主 要因素。
【标准依据】
粉尘爆炸危险场所用除尘系统安全技术规范(AQ 4273-2016)、粉尘防爆安全规程(GB15577-2018)
227
液氨制冷企业 重大事故隐患 2
液氨制冷企业
12-1
(《工贸企业重大事故隐患判定标准》第十二条(一)
包装、分割、产品整理场所的空调系统采用氨直接蒸发制冷的。
【判定情形】(本条有2种判定情形)
判定情形1包装间、分割间、产品整理间的空调系统采用氨直接蒸发制冷;
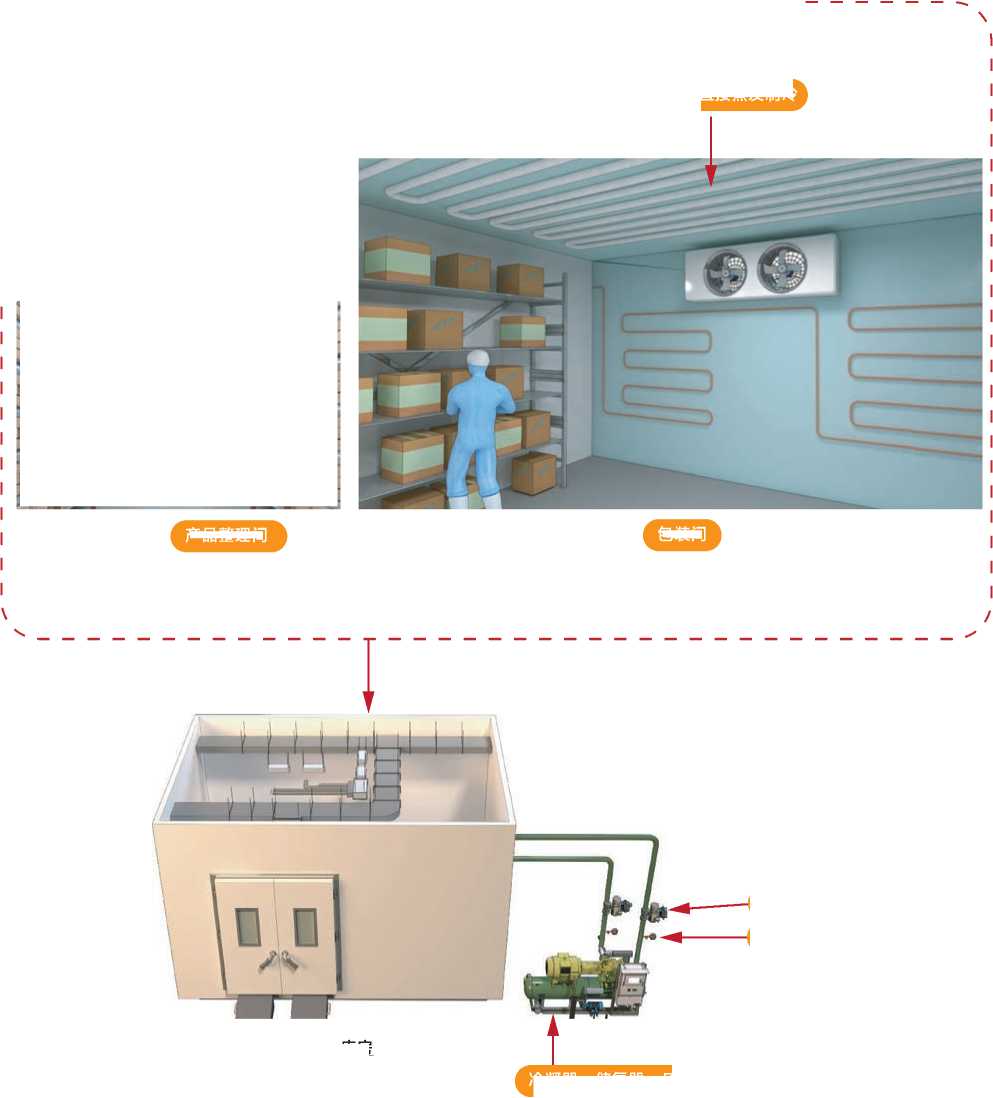
氨直接蒸发制冷
产品整理间
库房
229
氨直接蒸发制冷
包装间
仪控阀
压力表
冷凝器,储氨器,压缩机
液氨制冷企业
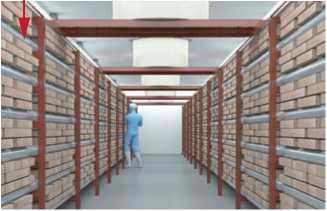
判定情形2氨直接蒸发制冷的冷藏库、穿堂、封闭站台,作为加工、分拣、包装作业场所进行使用。
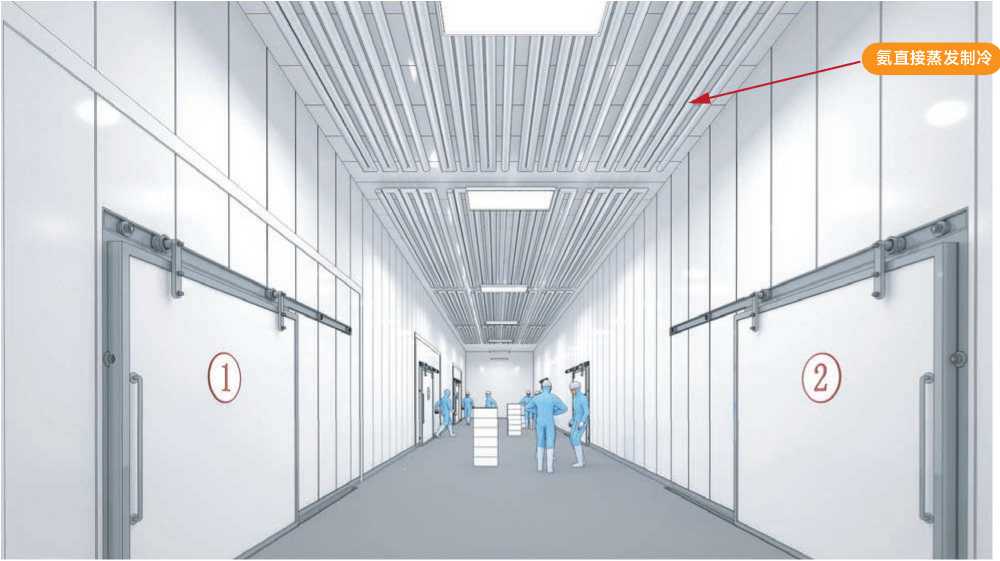
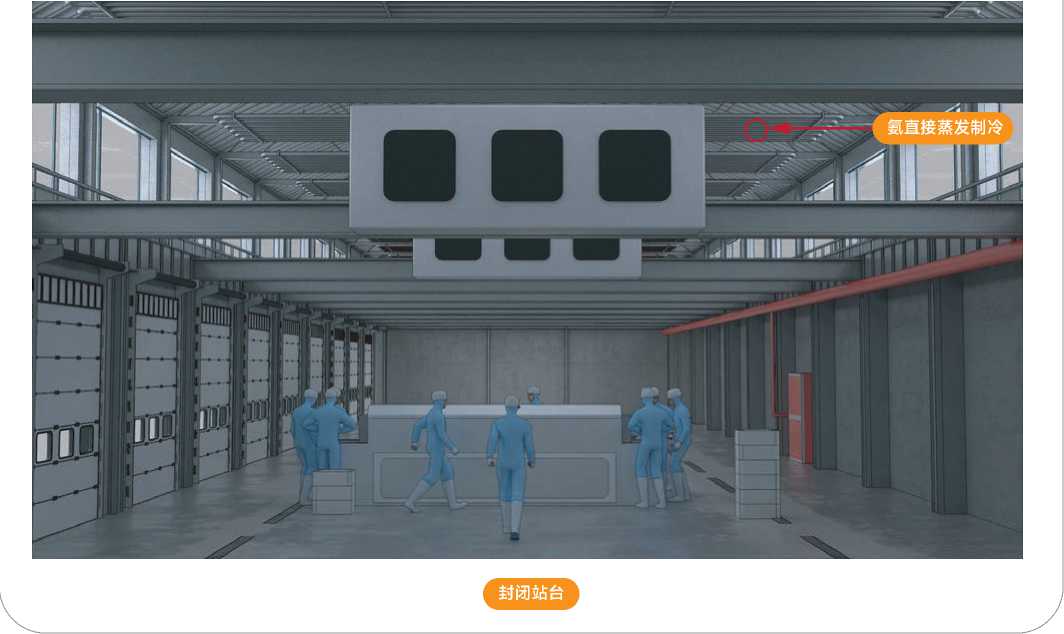
230
液氨制冷企业
【检查方法】
查看现场是否采用氨直接蒸发制冷,且作为加工、分拣与包装作业场所使用。
【风险分析】
液氨是一种无色液体,泄漏后会迅速气化向周围空间蔓延。氨气具有强刺激性,对人体有毒害作用,人 暴露于氨浓度大于3500mg/m3下会立即死亡。氨气具有燃爆性,与空气混合能形成爆炸性的气体,遇火 源能发生爆炸。包装间、分割间、产品整理间往往需要采用空调设备对生产场所进行空气温度调节,且 这些场所大多属于劳动密集型场所,现场作业人数较多,如果车间空调系统采用氨直接蒸发制冷,一旦 发生氨泄漏将极易导致群死群伤事故。
【标准依据】
《冷库设计标准》(GB50072-2021)
231
液氨制冷企业
12-2
《工贸企业重大事故隐患判定标准》第十二条(二)
快速冻结装置未设置在单独的作业间内,或者快速冻结装置作业间内作业人员数量超过9人的。
【判定情形】(本条有2种判定情形)
判定情形1快速冻结装置未设置在单独的作业间内;
说明:“单独的作业间"是指仅设置快速冻结装置和物料输送装置,采用有效隔离措施防止氨气扩散的独立 作业区域。
重大隐患
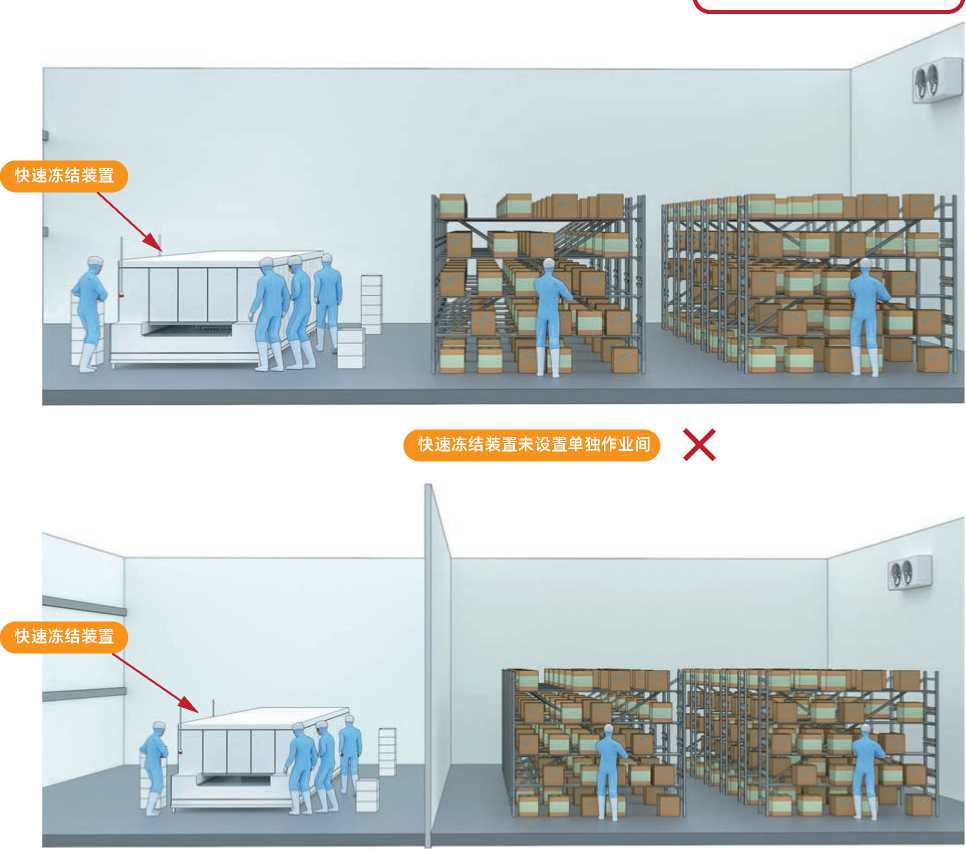
快速冻结装置设置单独作业间
232
液氨制冷企业
判定情形2快速冻结装置设置在单独的作业间内,但是单独作业间内作业人员数量超过9人。
重大隐患
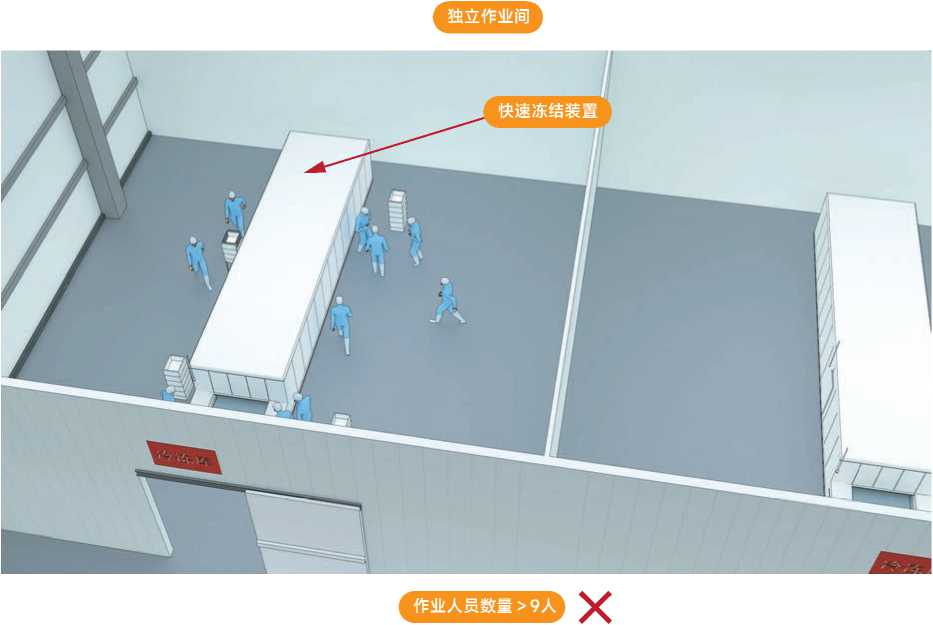

233
液氨制冷企业
【检查方法】
查看快速冻结装置是否设置在单独现场。查看作业记录,查看当班的操作人员数量是否超过9人。后一问 题在检查是不一定能发现,主要是通过查阅作业记录去确认。
【风险分析】
快速冻结装置是一种能够使产品温度快速降低并顺利通过其最大冻结冰晶区域的冻结装置。快速冻结装 置需要大量的液氨提供冷量,一旦发生液氨泄漏极易导致群死群伤事故。
【标准依据】
原《工贸行业重大生产安全事故隐患判定标准(2017版)》(安监总管四〔2017〕129 号)
234
有限空间
重大事故隐患
有限空间
13-1
《工贸企业重大事故隐患判定标准》第十三条(一)
未对有限空间进行辨识、建立安全管理台账,并且未设置明显的安全警示标志的。
【判定情形】(本条有1种判定情形)
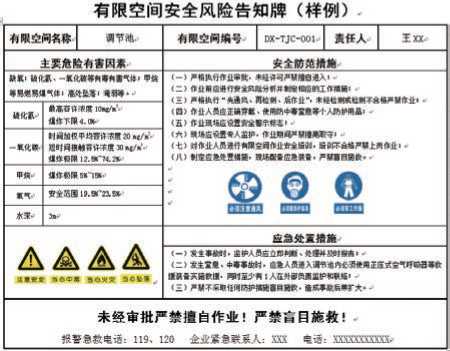
判定情形1未对存在硫化氢、一氧化碳等中毒风险的有限空间进行辨识、建立安全管理台账,也未在有限
空间设置明显的安全警示标志;
有限空间管理台账示例
|
序号 |
所在区域 |
有限空间 名称或编号 |
主要危险 有害因素 |
事故及后果 |
防护要求 |
作业主体 |
说明:
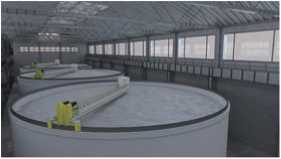
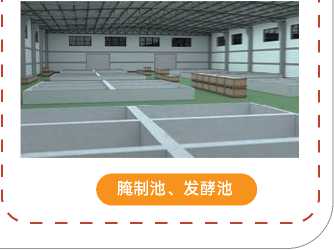
“存在硫化氢、一氧化碳等中毒风险 的有限空间”是指可能存在硫化氢、 一氧化碳、磷化氢、氧化氢等有毒 气体,容易发生中毒事故的污水处 理设施、纸浆池、腌制池、发酵池 等有限空间。

安全管理台账设置
有✓无X
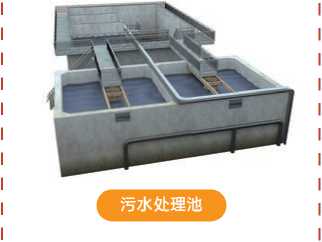
纸浆池
警示标识设置
有✓无X
当心有限空间
BEWARE OF FINITE SPACE
236
有限空间
【检查方法】
查阅辨识记录,查看现场是贴有明显的警示标志,查阅制度台账是否齐全,查看前期的作业许可证是否 符合规范。如果有一项未做到位的,就可判为重大隐患。
硫化氢主要来源:
• 化学工业。含硫化合物的生产制造如对硫磷、乙硫磷、乐果、磺胺等;石油化工、煤化工、天然气化 工、橡胶硫化过程等均可产生硫化氢,炼油池,硫化燃料,胶水等加工行业的低温处理。
•石油开采。钻探开采石油过程中,由于石油中含杂质硫,常可发生大量硫化氢喷出。
• 制革、味精。鞣制皮革时用硫化钠脱毛,生产味精用硫化钠除铁,可产生硫化氢。
•造纸、制糖、食品加工业。纸浆池,以动植物做原料的一些生产过程中,因有机物的发酵腐败均可产生 硫化氢。咸菜、咸鱼腌制的低洼处,发酵池。
•采矿、冶炼工业。各种矿石中均含有杂质硫,采矿和冶炼过程中可有大量硫化氢产生;用硫化氢提纯某 些金属,生成其不溶性硫化物,也有硫化氢产生;废弃的老巷道或煤(岩)层逸出;硫化矿物在遇水分 解、燃烧和爆炸时;井下发生火灾后,所产生的氢气遇黄铁矿会生成硫化氢。
•捕鱼业。鱼舱内鱼类腐败后可产生硫化氢,通风不良时易导致中毒。
•污水管道、井下作业。清理涵洞,隧道、沼泽,沟渠、腌渍池、下水道、窖井、污水泵站、污水池、污 水沟、化粪池、垃圾堆放场时常可接触高浓度硫化氢。
• 化学清洗作业。清洗作业使用含硫的清洗剂,装置、容器、管道、换热器等,其物料及结垢含有硫及硫 的化合物,在一定条件下会产生硫化氢气体。
一氧化碳主要来源:
• 在有限空间中进行焊接作业时含碳物质不完全燃烧;
•含碳燃料的不完全燃烧;
•使用一氧化碳作为燃料等;
•使用柴油发电机、检查燃气管道、清洗反应釜/塔等;
• 冶金工业中炼焦、炼铁等生产过程;
• 化学工业中反应釜中合成氨、甲醇、丙酮、光气等生产过程副产物;
• 矿井放炮和煤矿瓦斯爆炸事故;
•汽车等交通工具尾气的排放;
• 家庭居室中煤炉产生的煤气或液化气管道漏气以及火山爆发、森林火灾、地震等自然灾害中一氧化碳的释放;
.高层大气的化学反应、二氧化碳的轻微解离作用及动物新陈代谢过程中也会产生少量的一氧化碳。
237
有限空间
氰化氢主要来源:
氰化氢主要应用于电镀业(镀铜、镀金、镀银)、采矿业(提取金银)、船舱、仓库的烟熏灭鼠,制造 各种树脂单体如丙烯酸树酯、甲基丙烯酸树酯等行业,此外也可在制备氰化物的生产过程中接触到该物质。
磷化氢主要来源:
磷化氢主要来源是半导体工业、粮食(烟草)仓库熏蒸杀虫以及污泥沉积过程中,还有黄磷生产、镁粉 制备、乙炔生产、次氯酸钠生产。
【风险分析】
存在硫化氢、一氧化碳等有毒气体的有限空间容易发生中毒事故,造成人员死伤。
【标准依据】
原工贸企业有限空间作业安全管理与监督暂行规定(国家安监总局第59号令,第80号令修订)、缺氧危 险作业安全规程(GB8958-2006)
238
有限空间
13-2
《工贸企业重大事故隐患判定标准》第十三条(二)
未落实有限空间作业审批,或者未执行“先通风、再检测、后作业”要求,或者作业现场 未设置监护人员的。
【判定情形】(本条有3种判定情形)
判定情形1 有限空间作业前,未进行有限空间作业审批;
有 空 作业 示
|
申请单位 |
申请人 |
审批表编号 | ||||||
|
有限空间所属单位 |
有限空间名称 | |||||||
|
作业单位 |
作业单位负责人 | |||||||
|
作业内容 |
有限空间内原有介质名称 | |||||||
|
作业时间 |
自 年 月 日 时 分始至 年 月 日 时 分止 | |||||||
|
作业现场负责人 |
作业人 |
监护人 | ||||||
|
涉及的其他特殊作业 |
涉及的其他特殊作业证编号 | |||||||
|
危险、有害因素辨识 | ||||||||
|
分析 |
分析项目 |
有毒有害物质 名称及浓度 |
可燃气体 名称及浓度 |
氧含量 |
时间 |
部位 |
分析人 | |
|
分析标准 | ||||||||
|
分析数据 | ||||||||
|
序号 |
安全措施 |
确认人 | ||||||
|
1 |
对进入有限空间的危险性进行分析。 | |||||||
|
2 |
对作业人员进行安全教育,作业人员清楚有限空间内存在的危险、有害因素。 | |||||||
|
3 |
通风排气情况良好。 | |||||||
|
4 |
分析有限空间内的有毒气体浓度、可燃气体浓度、氧含量。 | |||||||
|
5 |
检测、监测仪器准确可靠。 | |||||||
|
6 |
个体防护装备符合要求。 | |||||||
|
7 |
应急救援设备及灭火器材满足要求。 | |||||||
|
8 |
检查有限空间进出口通道,无阻碍人员进出的障碍物。 | |||||||
|
9 |
其他安全措施: 编制人: | |||||||
|
申请单位意见 签字: 年 月 日 时 分 | ||||||||
|
审批单位意见 签字: 年 月 日 时 分 | ||||||||
|
作业单位意见 签字: 年 月 日 时 分 | ||||||||
|
完工验收 签字: 年 月 日 时 分 | ||||||||
有限空间作业审批
有"无X
239
有限空间
判定情形2
有限空间作业前,未进行通风和气体浓度检测,或者在有毒气体浓度检测不合格的情况下^
^有限空间作业;
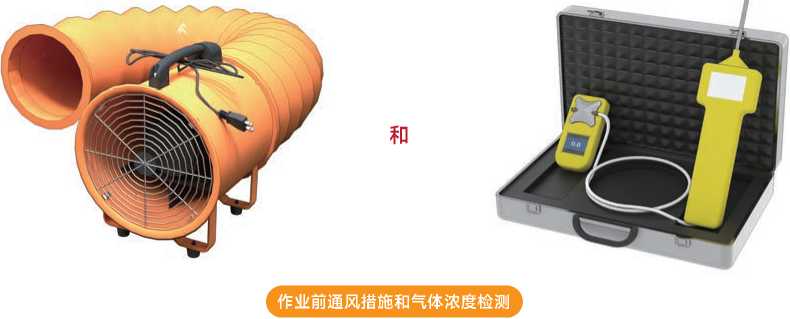
有✓无X
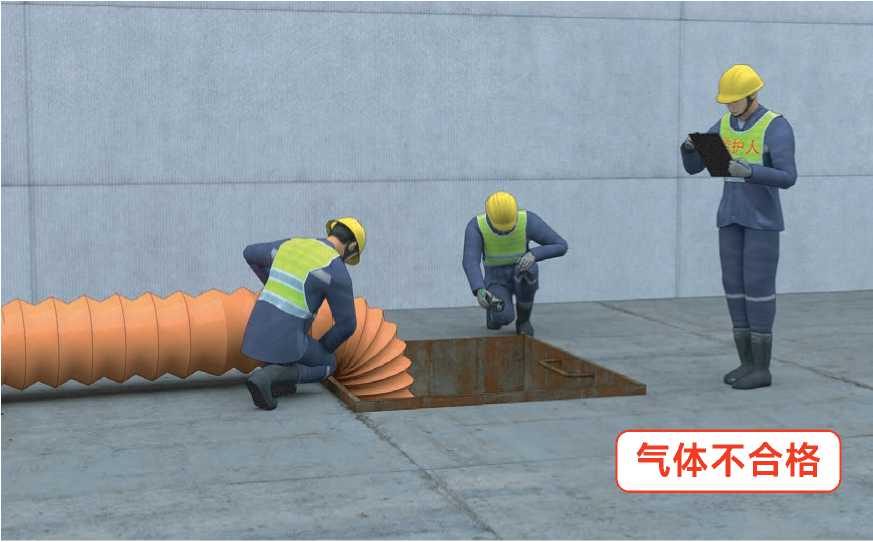
有限空间作业前,准备工作
有"无X
240
有限空间


申请单位I
有限空间所■单位
有限空间作业审批表示例
I_申请人
I串批表编号
作业内容
作业单位
作业时间
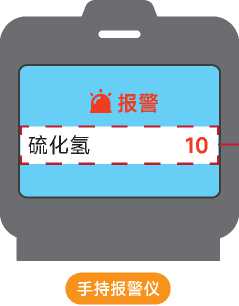
一氧化碳 30
A磷化氢 03
氧化氢 1
(数值超标)
判定情形3
有限空间作业现场未设置^门的监护人员,
或者监护人员未全程监护。
作业H场兔黄人 涉及的其他特殊疝 危险、有書■妻廉^

序号
1
2
3
4
5
6
7
8
9
分析项目
分析标窟
分析数据
a
有限空间名称 作业单位兔■人
年 月.日 时.分始至 作业人
有限空间内原有介质名称
年 月 日
I~:护人
涉氏的其他特殊作业证域号
有事有書物辰 名称及浓度
可燃气体
名称及浓度
安全措施
对进入有限空间的危险性进行分析.
对作业人员进行安全教言.作业人员清楚有限空间内存在的危险、有書齿妻.
⅛W排气情况良好.
分析有限空间内的有毒气体浓度、可燃气体浓度、氧含量.
检测、"测仪黯,礴可靠.______________
个体IS护装备符合要求.________________
应总救援设备及灭火器■落足要求._________
检直有限空间进出口通道.无IB需人员进出的瞳隔位 其他安全措施:
申请单位意见
审批单位意见
作业单位意见
完工验收
綿■人:
金宇:
金宇:
金宇:
金宇:

年 月 日时分
年 月 日时分
[未《¥]
有限空间作业审批表
或者监护人员进入有限空间参与有限空间作业,
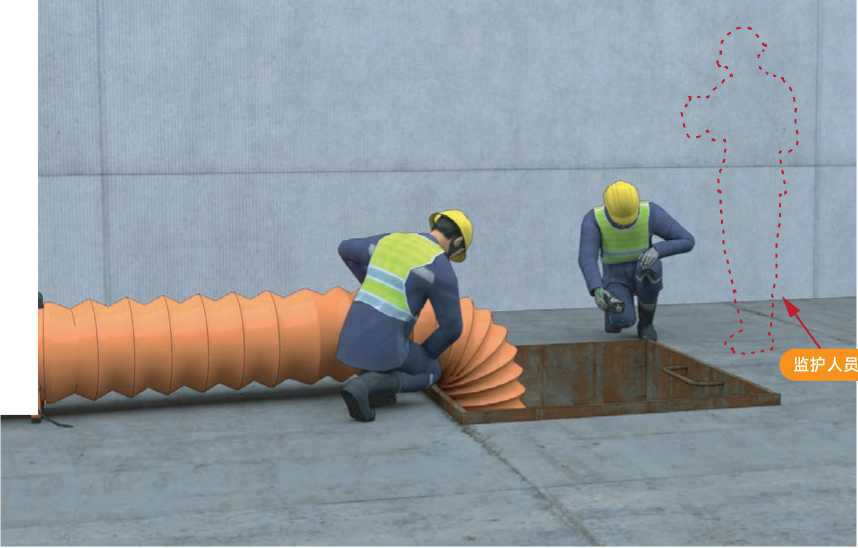

无监护人员
X
241
有限空间

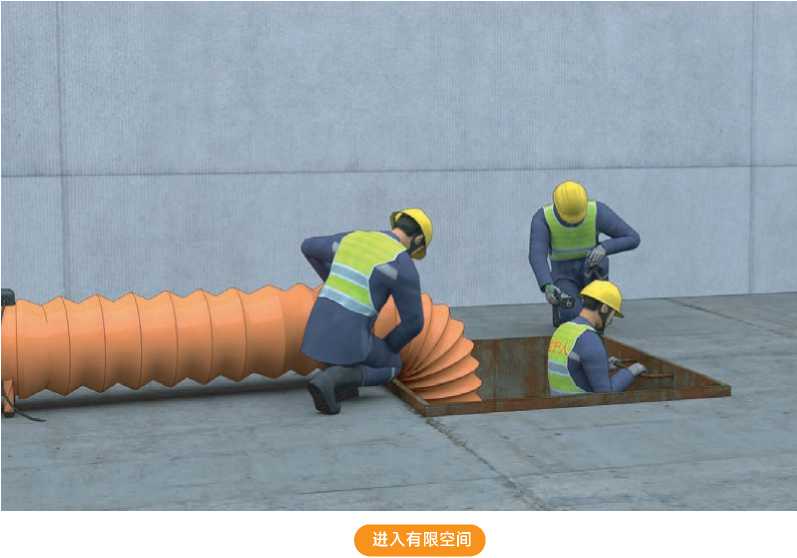
有✓无X
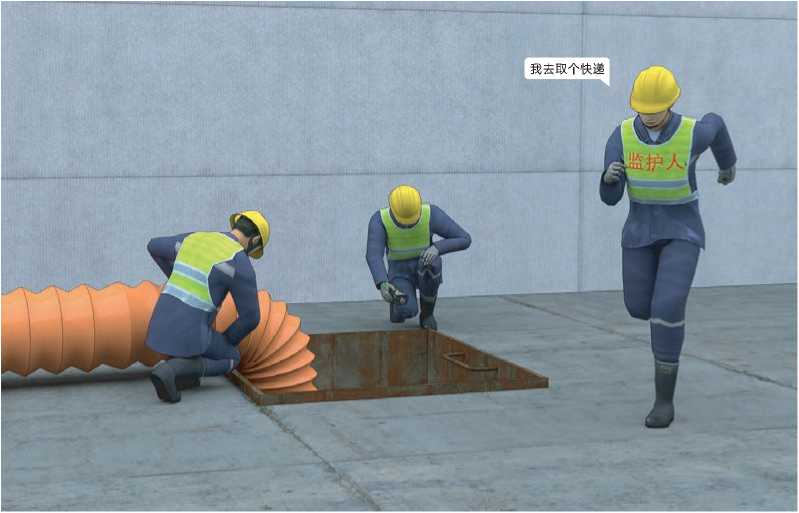
监护人全程监护
有"无X

242
有限空间
【检查方法】
有限空间作业审批表示例
|
申请单位 |
申请人 |
审批表编号 | ||||||
|
有限空间所属单位 |
有限空间名称 | |||||||
|
作业单位 |
作业单位负责人 | |||||||
|
作业内容 |
有限空间内原有介质名称 | |||||||
|
作业时间 |
自 年 月 日 时 分始至 年 月 日 时 分止 | |||||||
|
作业现场负责人 |
作业人 |
监护人 | ||||||
|
涉及的其他特殊作业 |
涉及的其他特殊作业证编号 | |||||||
|
危险、有害因素辨识 | ||||||||
|
分析 |
分析项目 |
有毒有害物质 名称及浓度 |
可燃气体 名称及浓度 |
氧含量 |
时间 |
部位 |
分析人 | |
|
分析标准 | ||||||||
|
分析数据 | ||||||||
|
序号 |
安全措施 |
确认人 | ||||||
|
1 |
对进入有限空间的危险性进行分析。 | |||||||
|
2 |
对作业人员进行安全教育,作业人员清楚有限空间内存在的危险、有害因素。 | |||||||
|
3 |
通风排气情况良好。 | |||||||
|
4 |
分析有限空间内的有毒气体浓度、可燃气体浓度、氧含量。 | |||||||
|
5 |
检测、监测仪器准确可靠。 | |||||||
|
6 |
个体防护装备符合要求。 | |||||||
|
7 |
应急救援设备及灭火器材满足要求。 | |||||||
|
8 |
检查有限空间进出口通道,无阻碍人员进出的障碍物。 | |||||||
|
9 |
其他安全措施: 编制人: | |||||||
|
申请单位意见 签字: 年 月 日 时 分 | ||||||||
|
审批单位意见 签字: 年 月 日 时 分 | ||||||||
|
作业单位意见 签字: 年 月 日 时 分 | ||||||||
|
完工验收 签字: 年 月 日 时 分 | ||||||||
有限空间作业审批表
查看前期的作业许可证是否符合规范,查看通风和气体浓度检测是否开展,查看在有毒气体浓度检测不 合格的情况下是否开展有限空间作业,查看专门的监护人员是否设置,监护人员是否进入有限空间参与 有限空间作业,监护人员是否全程监护,如果有一项未做到位的,就可判为重大隐患。
【风险分析】
存在硫化氢、一氧化碳等有毒气体的有限空间未开展有限空间作业审批,未进行通风和气体浓度检测, 或者在有毒气体浓度检测不合格的情况下开展有限空间作业,未设置专门的监护人员,或者监护人员进 入有限空间参与有限空间作业,或者监护人员未全程监护,容易发生中毒事故,造成人员死伤。
【标准依据】
原工贸企业有限空间作业安全管理与监督暂行规定(国家安监总局第59号令,第80号令修订)、缺氧危 险作业安全规程(GB8958-2006)
243
C
监控︑报警︑防护失效判定
244
监控、报警、防护失效判定/
14-1
(《工贸企业重大事故隐患判定标准》第十四条
由于检测、维护、保养不到位,或者通过关闭、破坏、篡改等方式,造成本标准所列情形中 直接关系生产安全的监控、报警、防护等设施、设备、装置,处于未通电、未启用、未联 锁、数据失真等不能正常运行、使用的状态,均判定为重大事故隐患
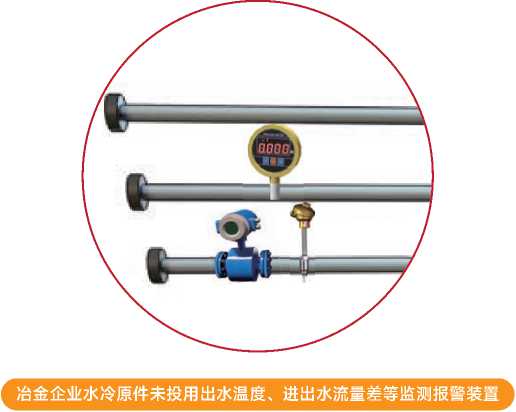
X
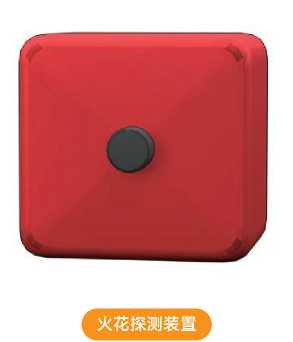
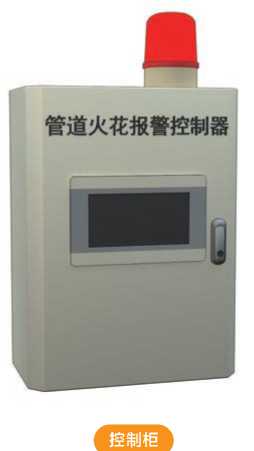
X
粉尘涉爆企业未投用火花探测装置和报警控制器

245
监控、报警、防护失效判定/
【检查方法】
检查直接关系生产安全的监^、报警、防护等设施、设备、装置,检查其检测、维护、保^证明文件。
【风险分析】
直接关系生产安全的监^、报警、防护等设施、设备、装置是保障各类关键高风^设备设施场所有效安 全平^运行的关键设备,如^^设备设施出现故障,将可能造成^^^^的^性事故。
【标准依据】
《中^人^共和国安全生产^》第^^^条
246
15
《工贸企业重大事故隐患判定标准》第十五条
本标准自2023年5月15日起施行。《工贸行业重大生产安全事故隐患判定标准(2017版)》 (安监总管四〔2017〕129号)同时废止。